一句话概括:一台前三角用 lug 钎焊、后三角用铝合金 CNC、转点走 Horst Link 的软尾车架。
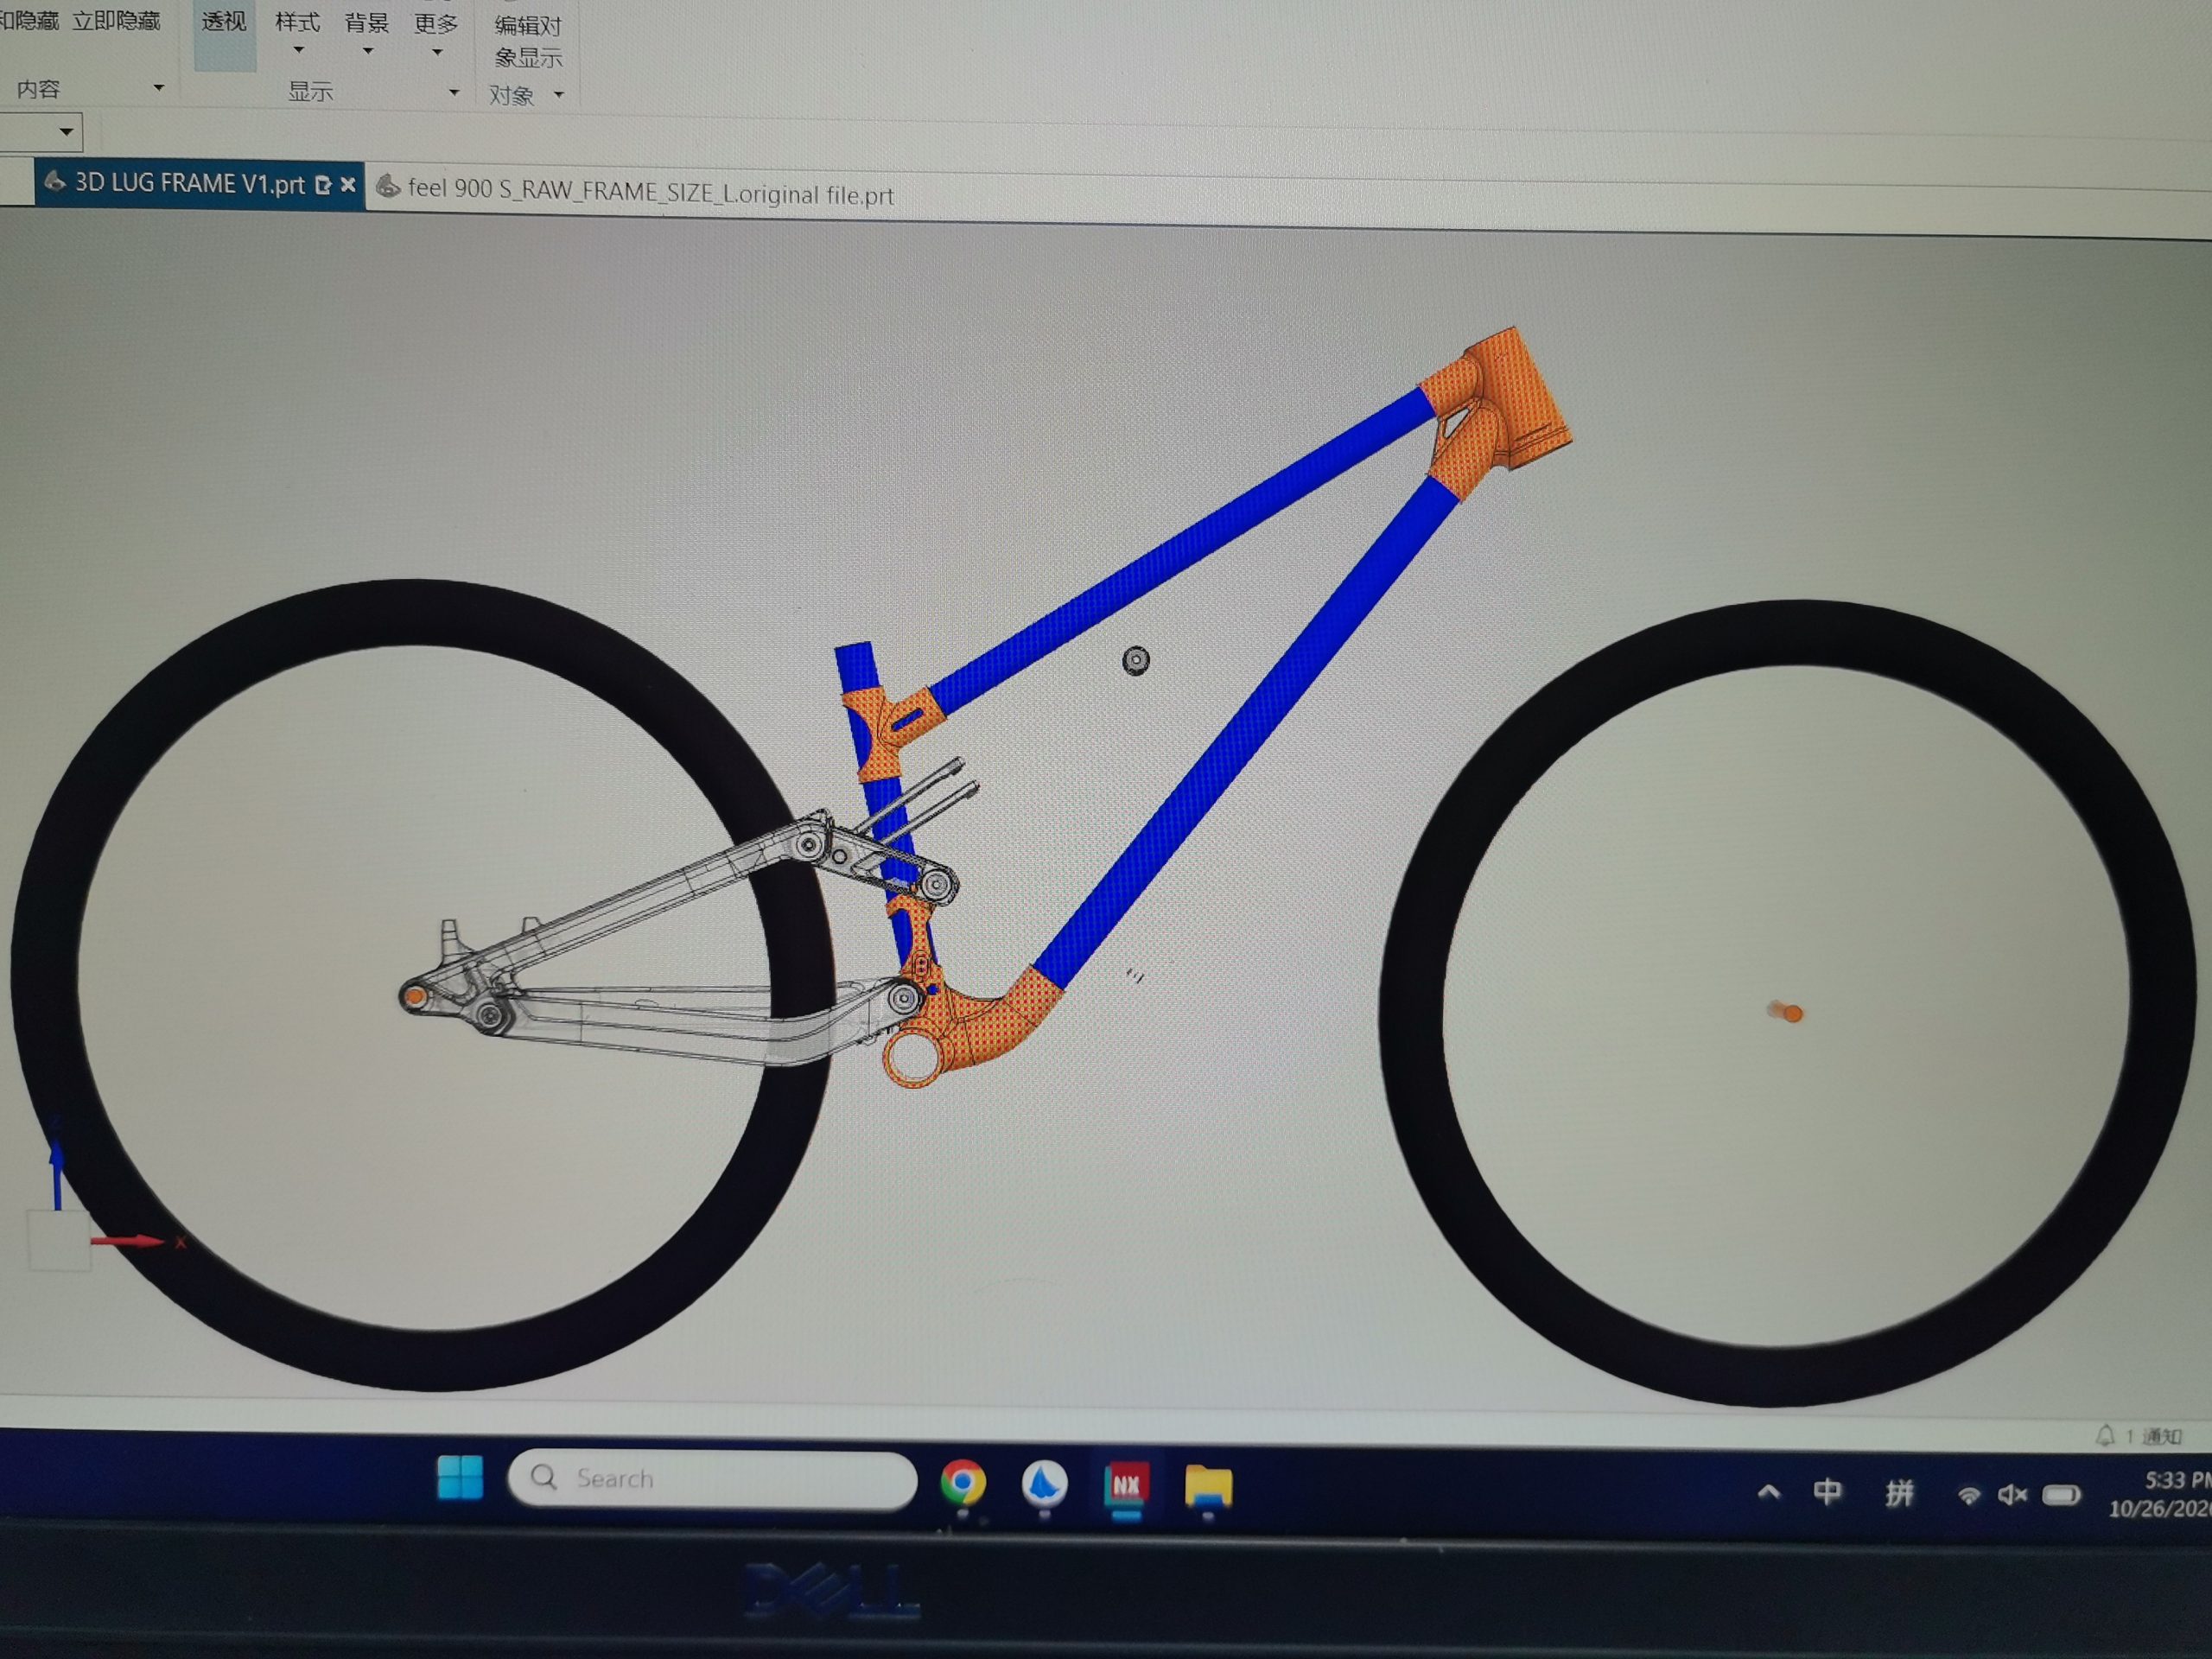
目前还在建模阶段。下面这些图都是 NX 里的模型截图,不是渲染图,更不是实物。图里的颜色是建模时给不同零件上的显示色——蓝、红是管材,橙、金是 lug 和 CNC 件,灰色线框是后三角的连杆——跟最终涂装没有任何关系。
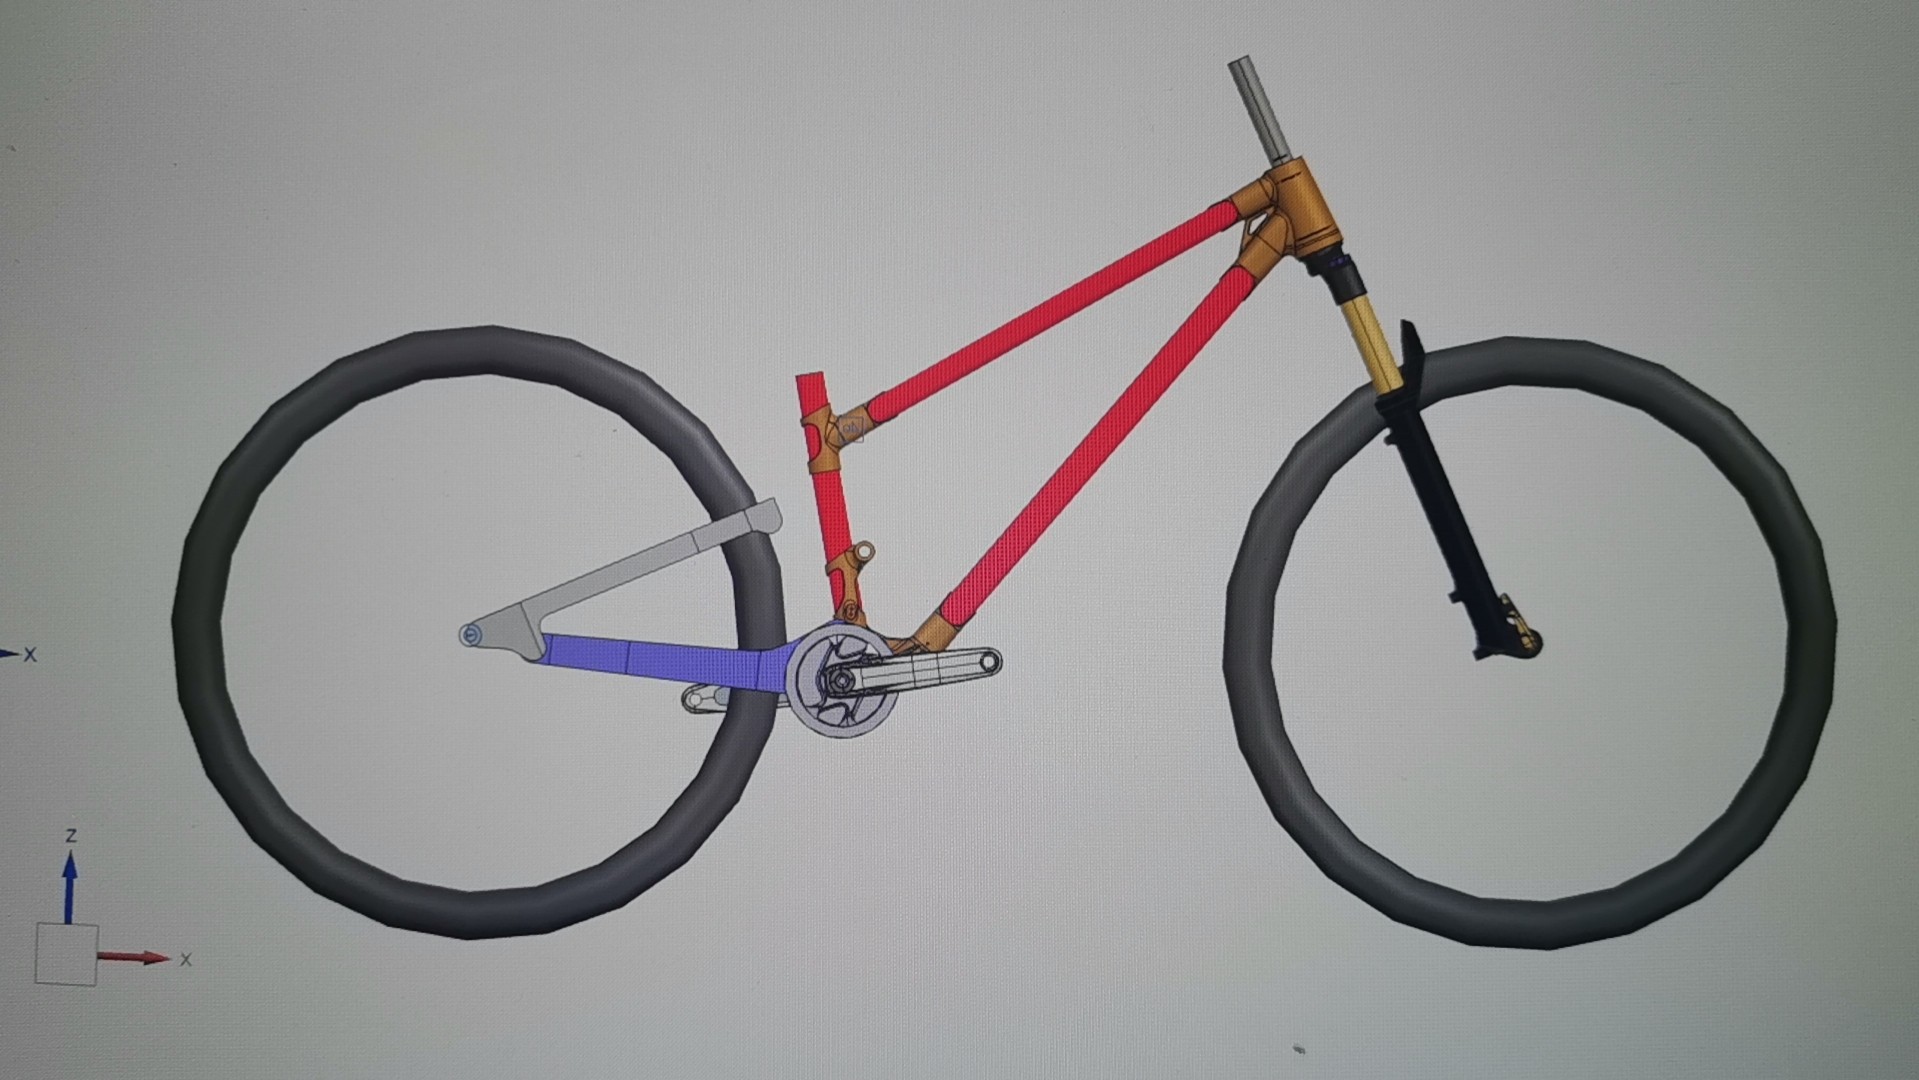
为什么是这个组合
前三角:lug 钎焊
lug 钎焊的思路,是把「管材」和「接头」当成两件东西分开做:接头(lug)按管径和夹角单独设计成一个套筒件,管材插进去,钎料在缝隙里填充连接。相比把管材直接焊在一起,它有几个很现实的好处。
- 钎焊温度低于母材熔点,热输入小,管材本身的性能受影响小;
- 接头处有套筒包覆,力通过套筒分散到管壁,应力集中比对接焊小;
- 接头是独立零件,可以单独优化造型和壁厚,不用在管材上动脑筋。
代价也很直接:每个接头都要单独设计、单独加工,管材和接头的配合间隙要控制,工作量和成本都比直接焊高。所以做 lug 车架,本质上是在拿工时换接头质量。
后三角:铝合金 CNC
后三角要装转点、要接避震、要走刹车,形状天然是复杂的。用 CNC 从铝块上掏,好处是轴承座、受力筋、走线槽可以做成一体,转点位置精度由加工保证,不用靠焊后变形去凑。
代价是重量要靠设计去抠——每一块不承力的材料都得挖掉。所以模型上那些镂空和开槽不是装饰,是在减重。
转点:Horst Link
转点布置选的是 Horst Link(霍斯特连杆)。它的特征是:后下叉上、靠近后轴的位置还有一处转点,后上叉不是直接接在后轴上,而是接到这个转点上。这样后轴相对后上叉的运动就解耦了,带来的实际结果是刹车时对避震的干扰更小,踩踏时的下沉也更好调。
这不是新结构。Specialized 的 FSR 用的就是这套布局,相关专利早已过期,现在是被大量验证过的成熟方案。选它不是因为新鲜,是因为它的行为可预期——对一个自己从零做车架的人来说,可预期比激进重要。
建模走到哪一步了
前三角的三处 lug 和五通件已经有比较完整的形态,后三角的 CNC 接头还在调。
头管 lug
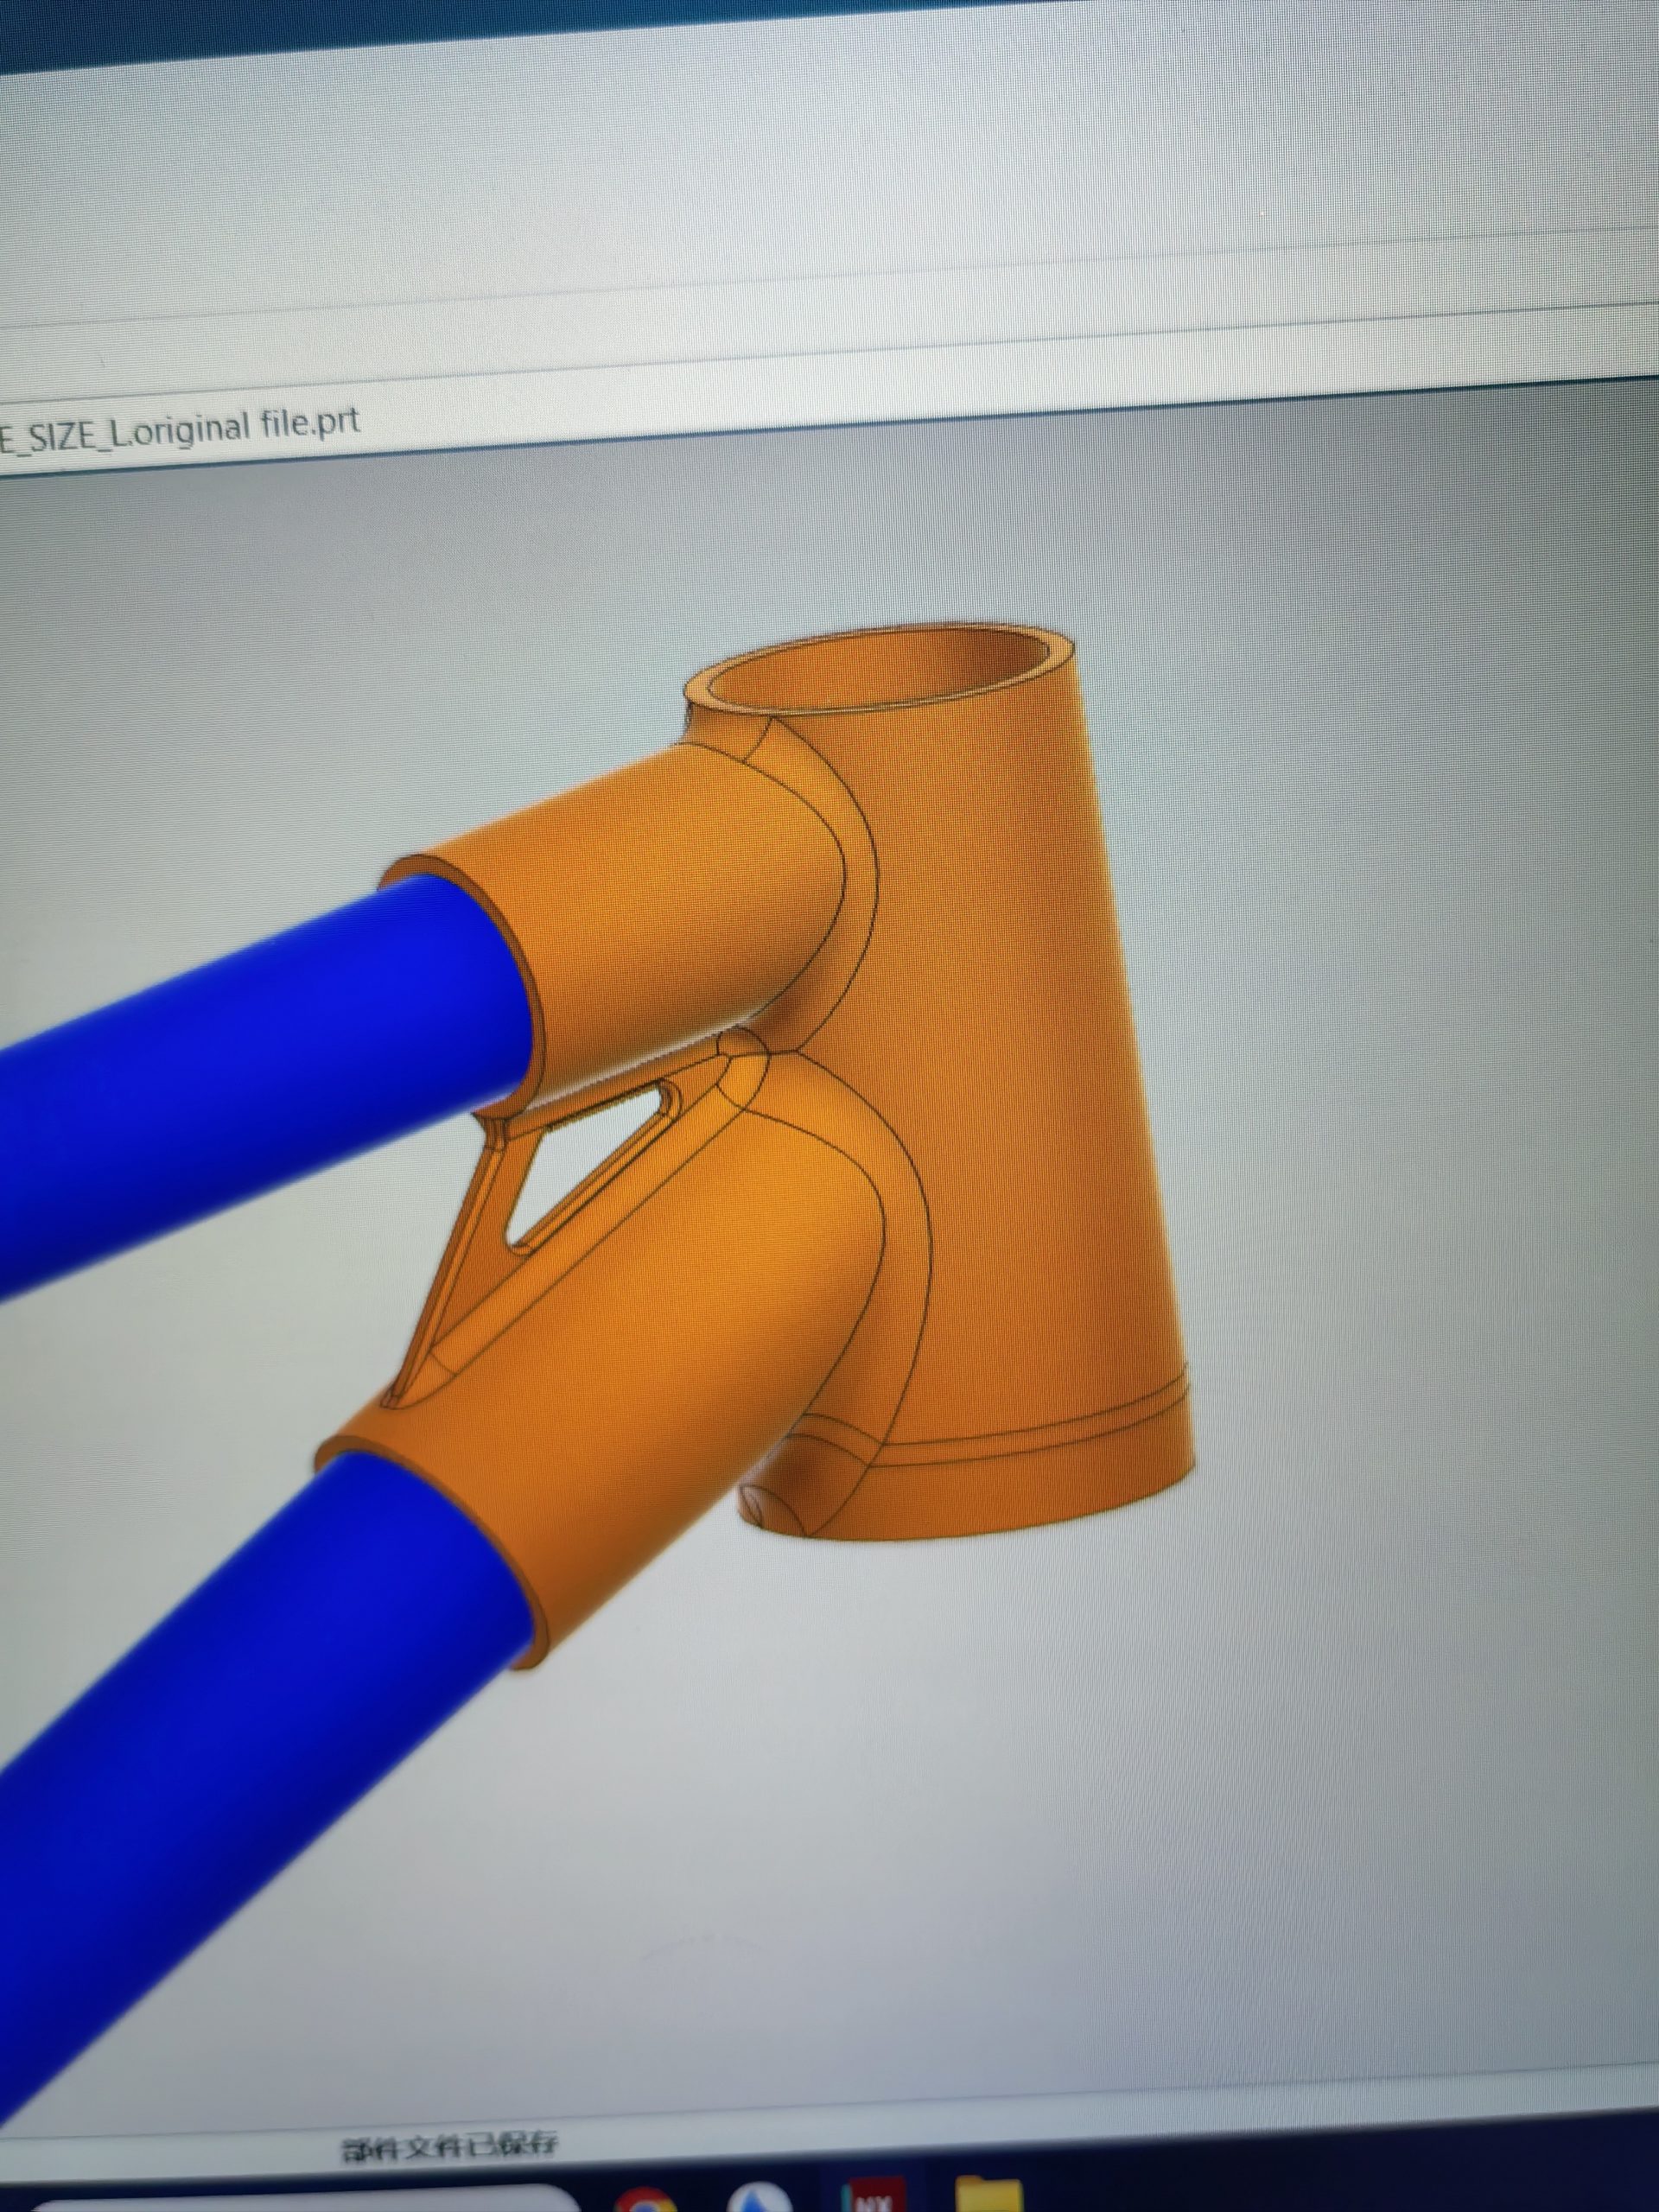
头管被 lug 整段包住,上管和下管从两侧插进来。中间挖了一个三角形,一是减重,二是让钎焊后的清理和检查能看进去。
立管上端 lug
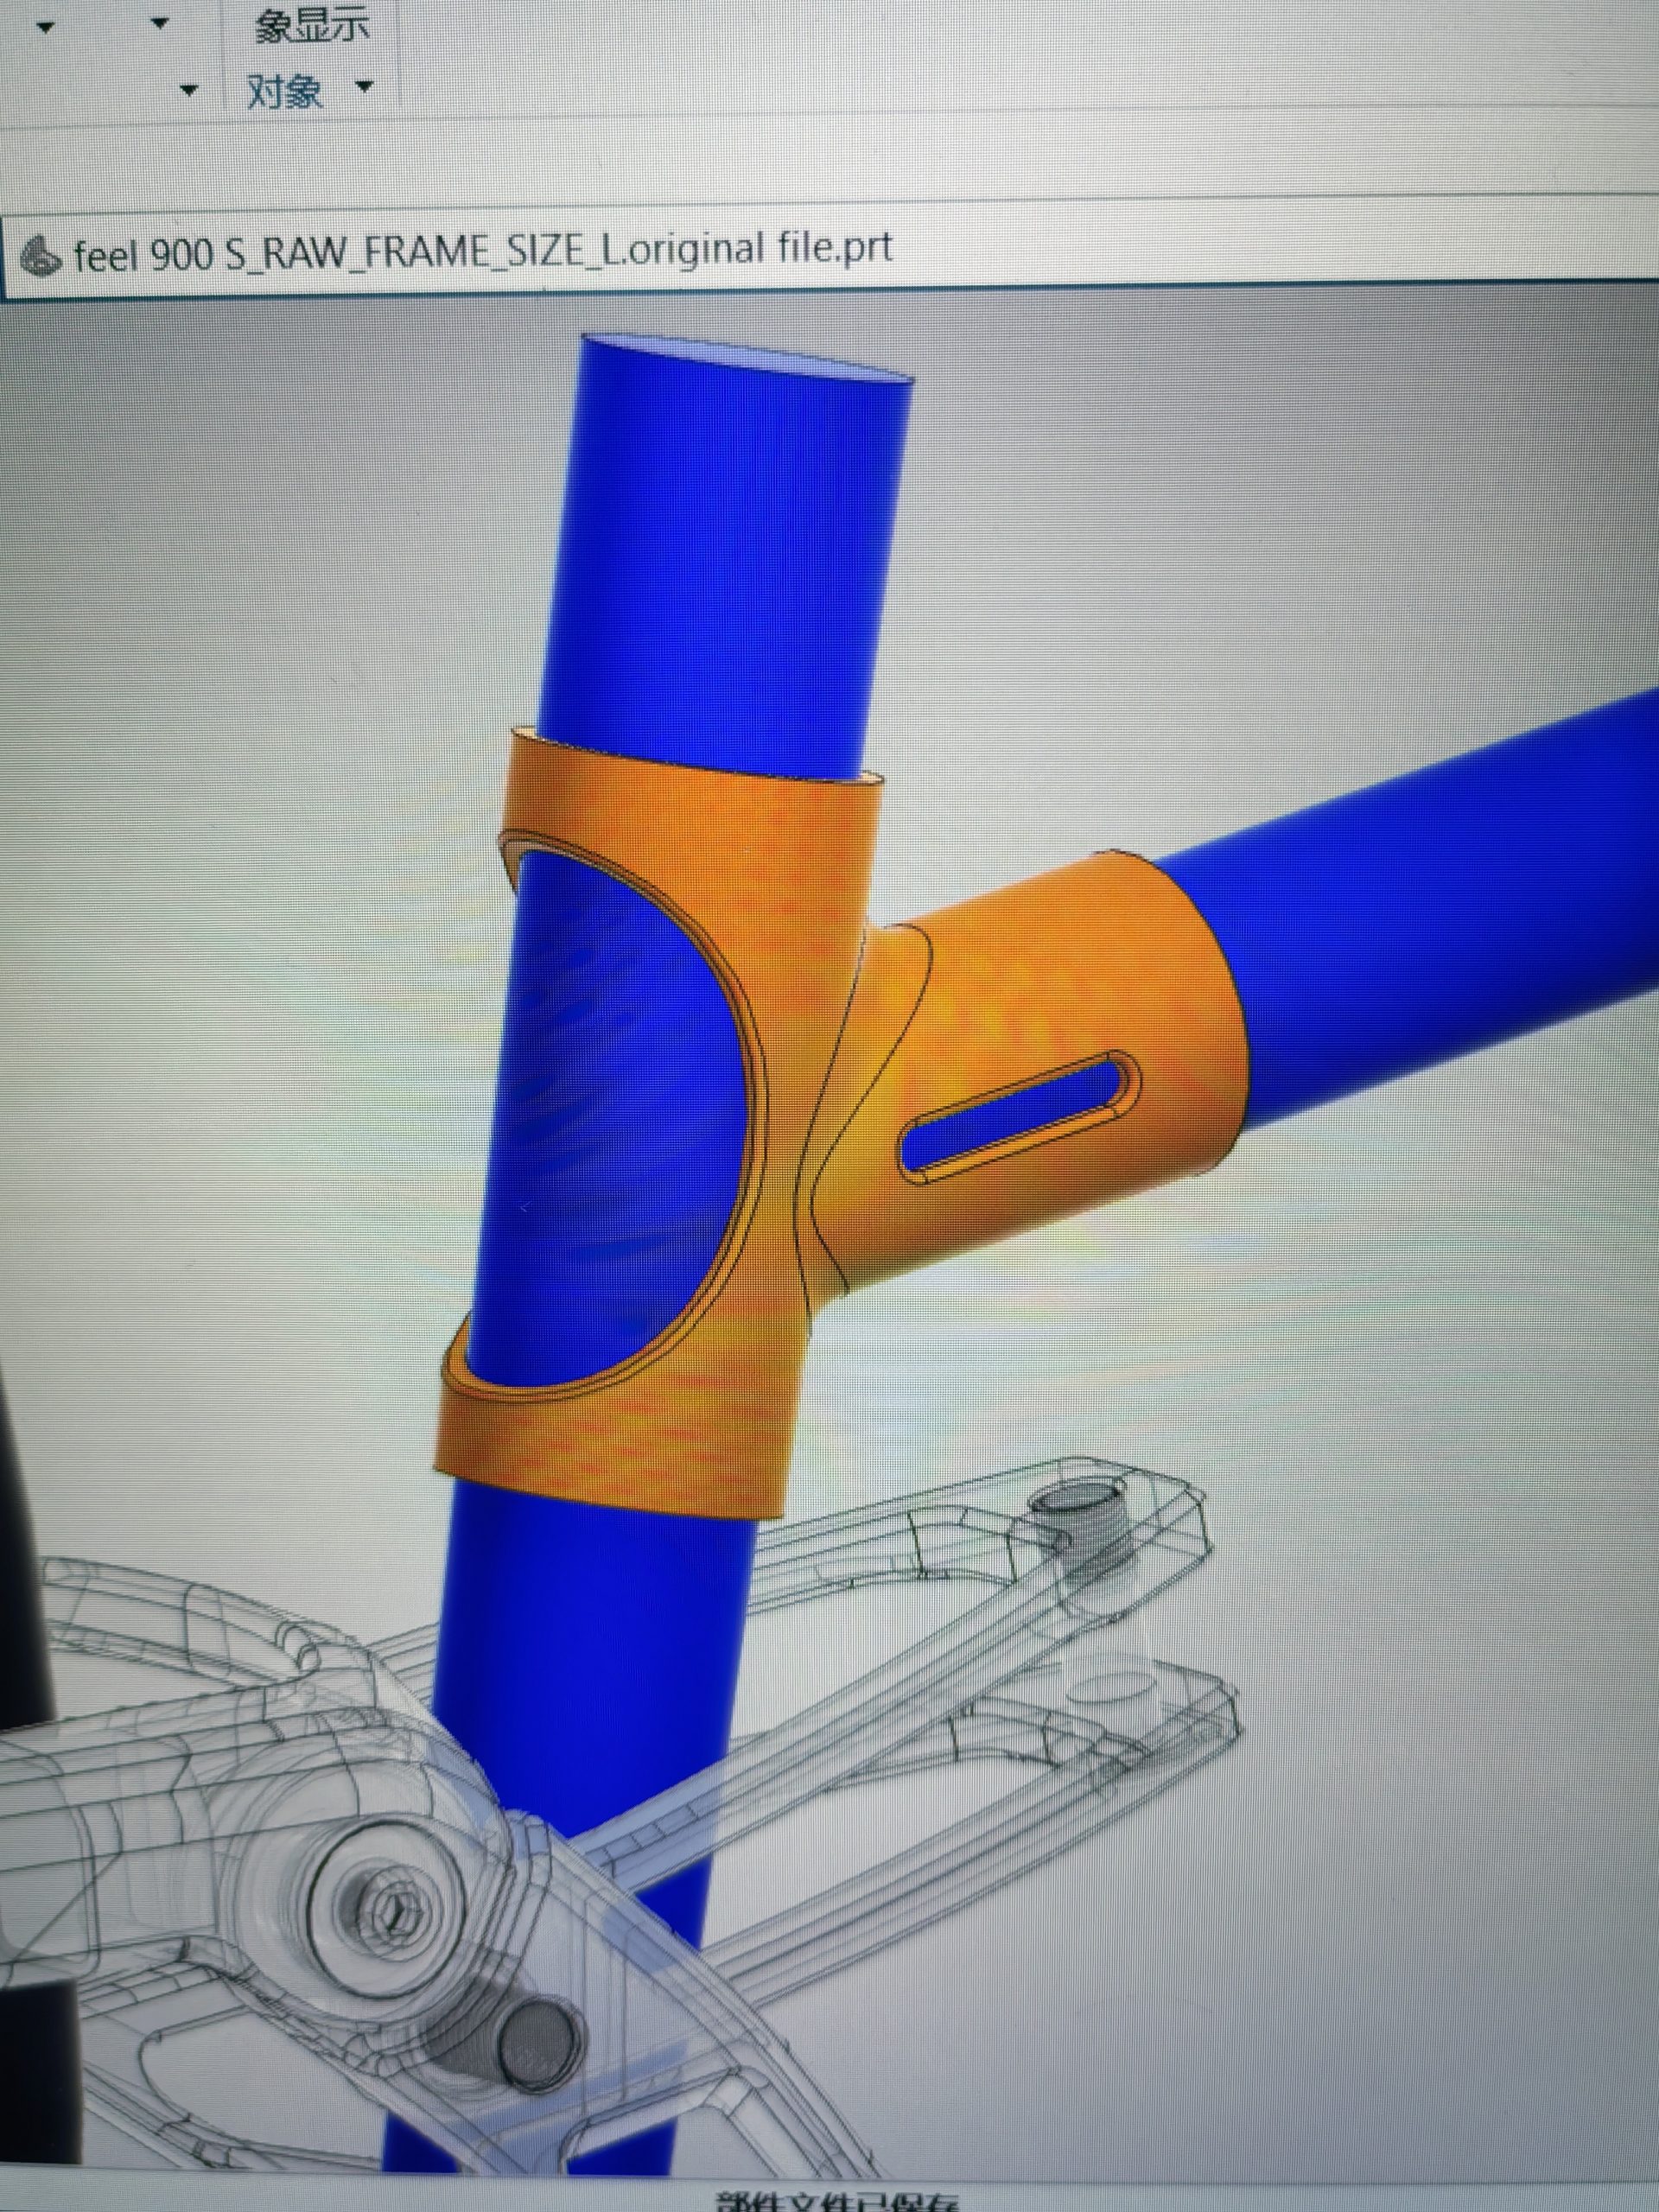
这个件要同时抱住立管、接上管。立管是穿过去的,lug 上下各留一圈环带夹住;上管插口做成锥形过渡,侧面开了一条长圆槽——同样是减重,顺带让钎焊时的排气和钎料流动更顺。
立管中段:转点座
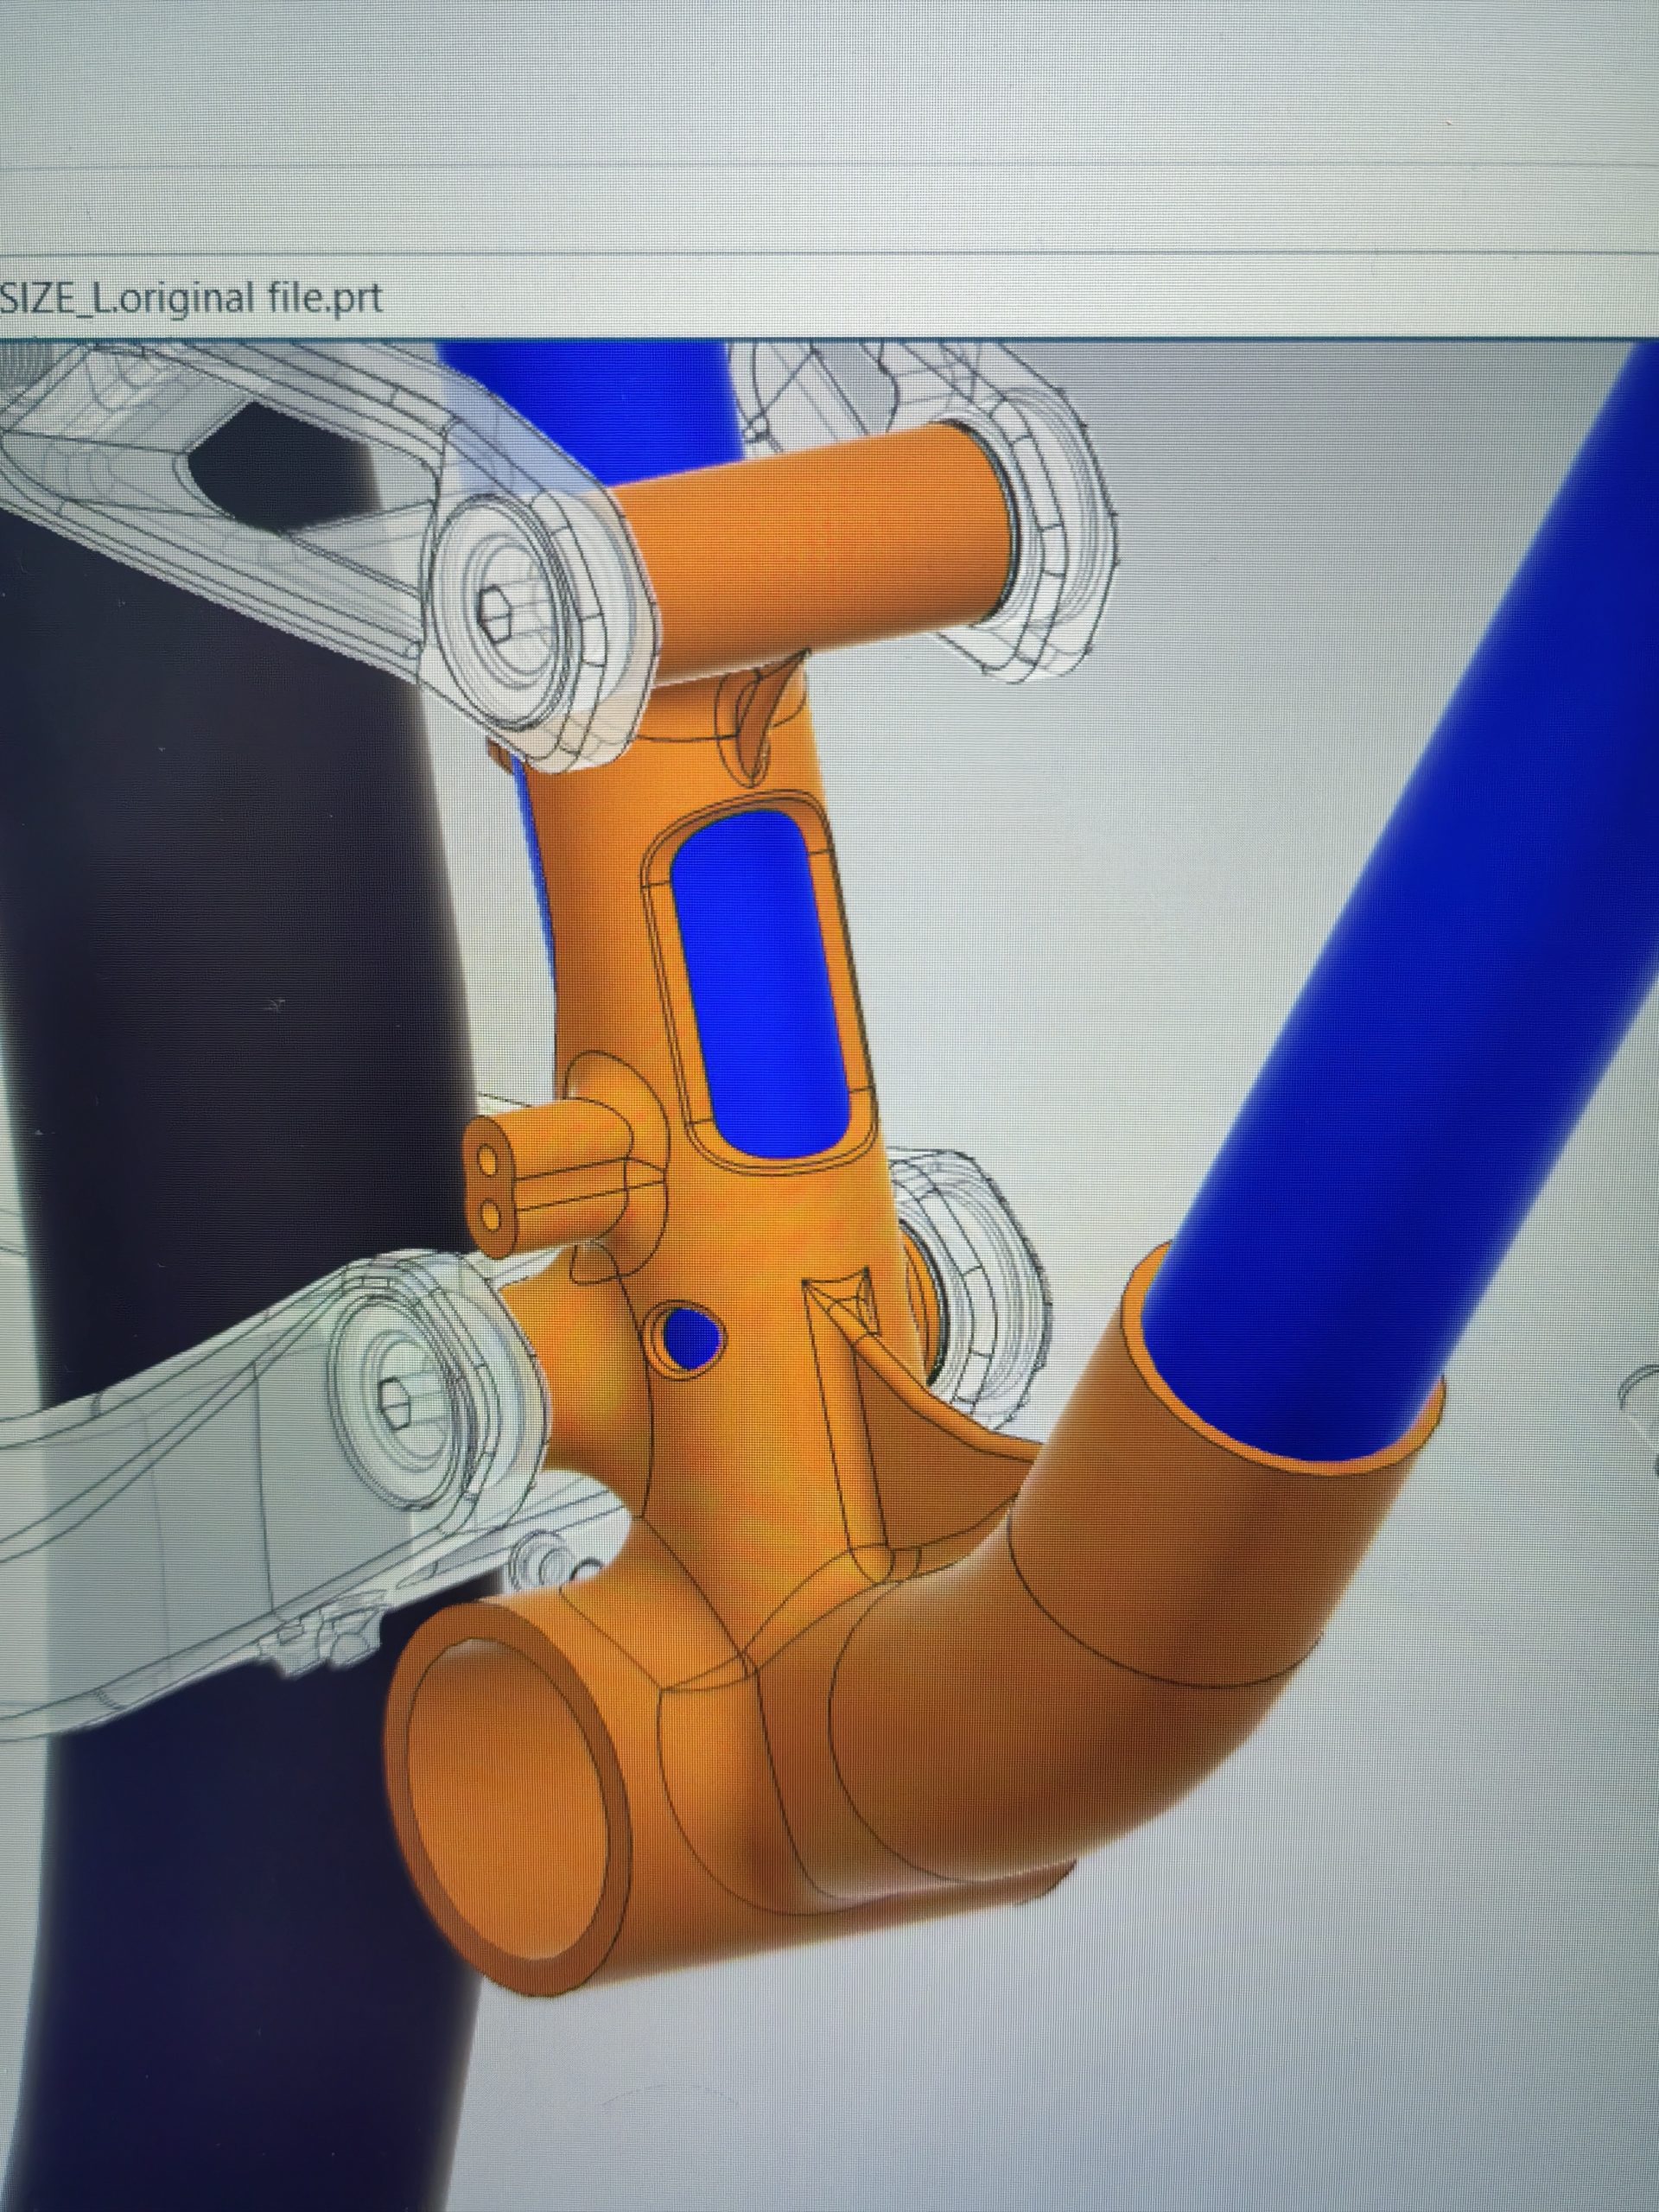
这是前三角上最忙的一个件。立管中段被一整块 lug 包住,左右各出一组轴承座,上下两组,正面开了个窗口。窗口有两个作用:减重,以及装配时能看见里面的立管和焊缝。
五通一体件
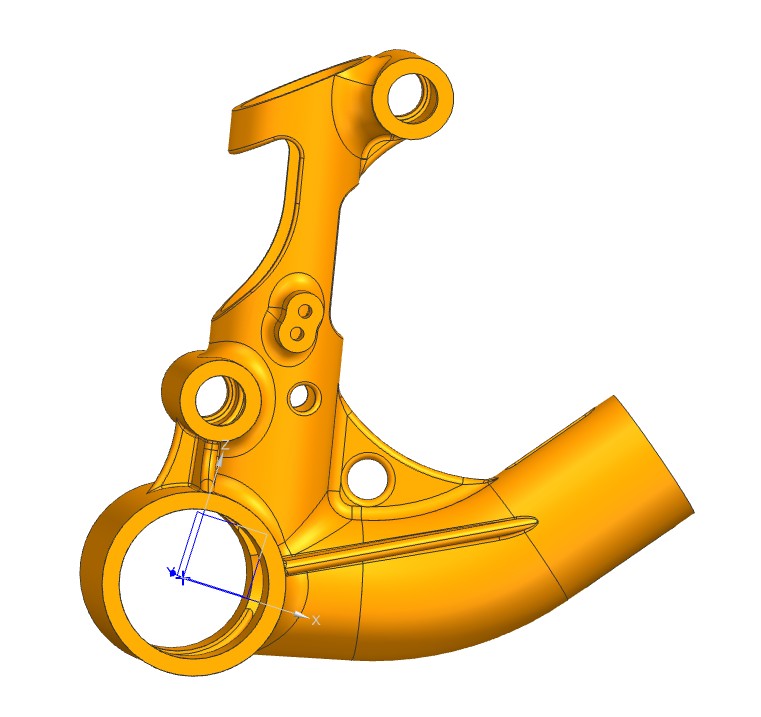
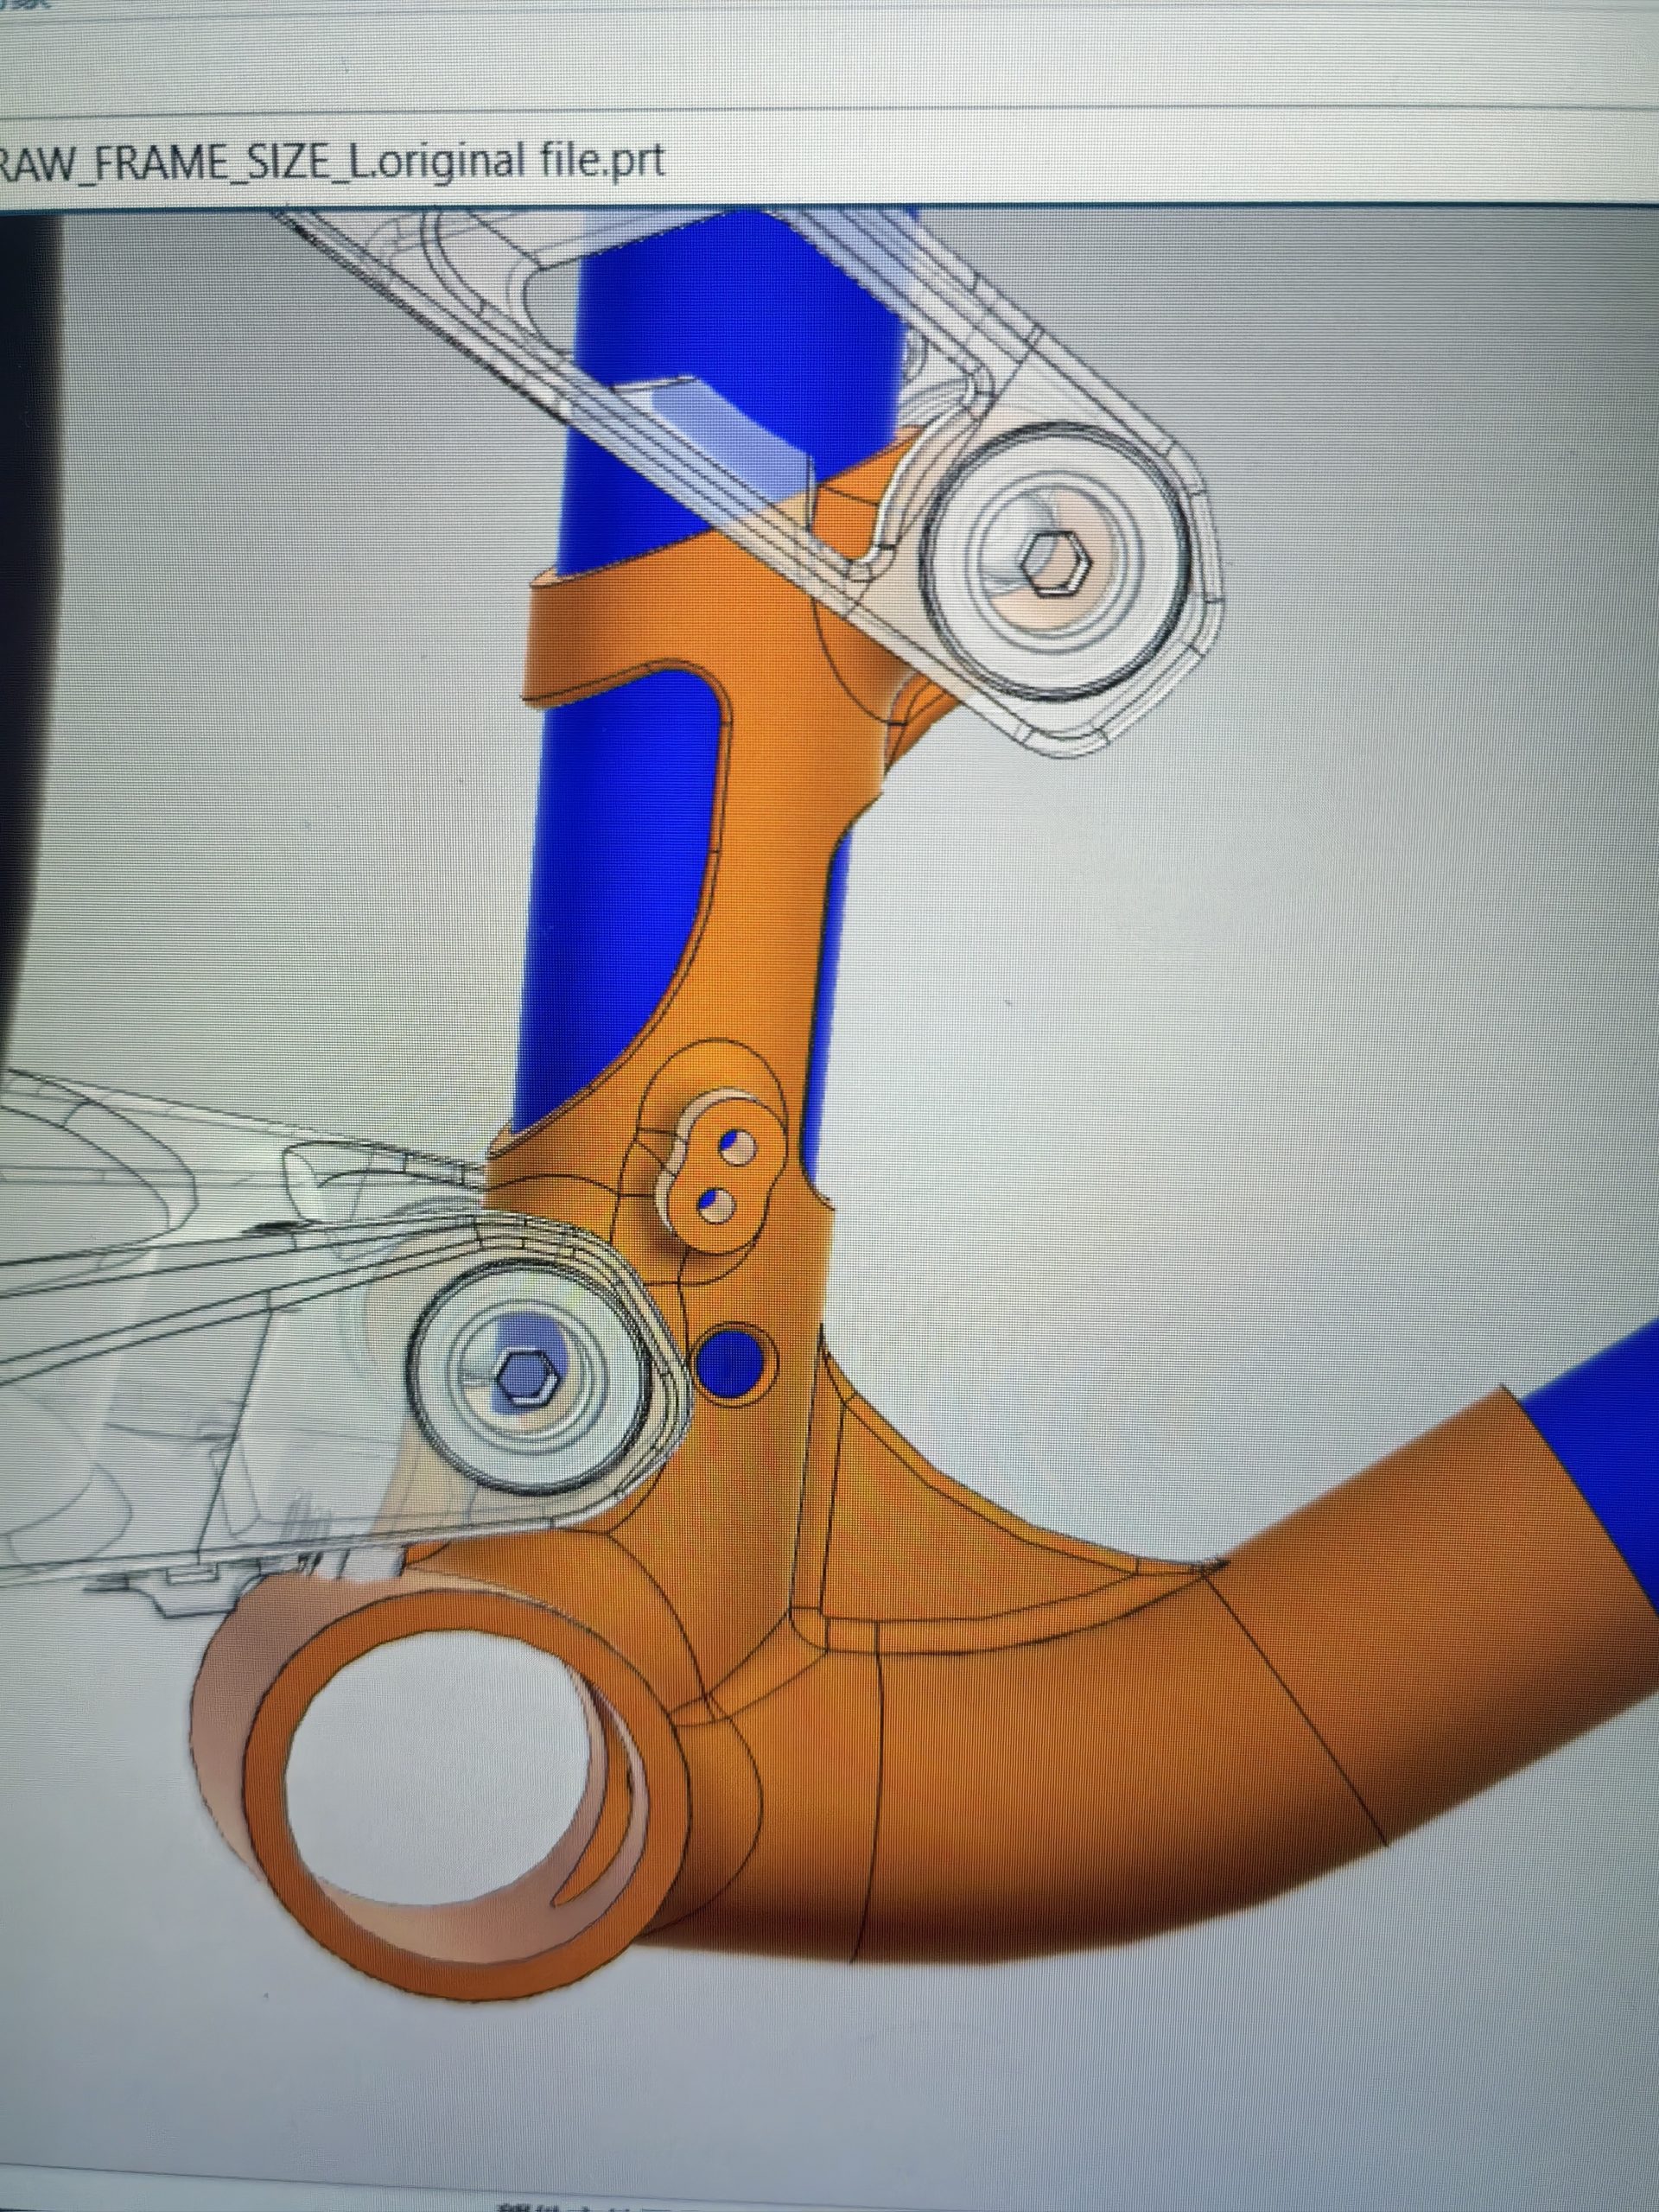
五通、下管接口、两组转点孔做成了一个 CNC 件。五通孔在下方,下管从右侧的套筒插进来,左侧两个圆孔是转点。把这三样做在一起,是为了让转点相对五通的位置一次加工到位。
管口的花瓣切槽
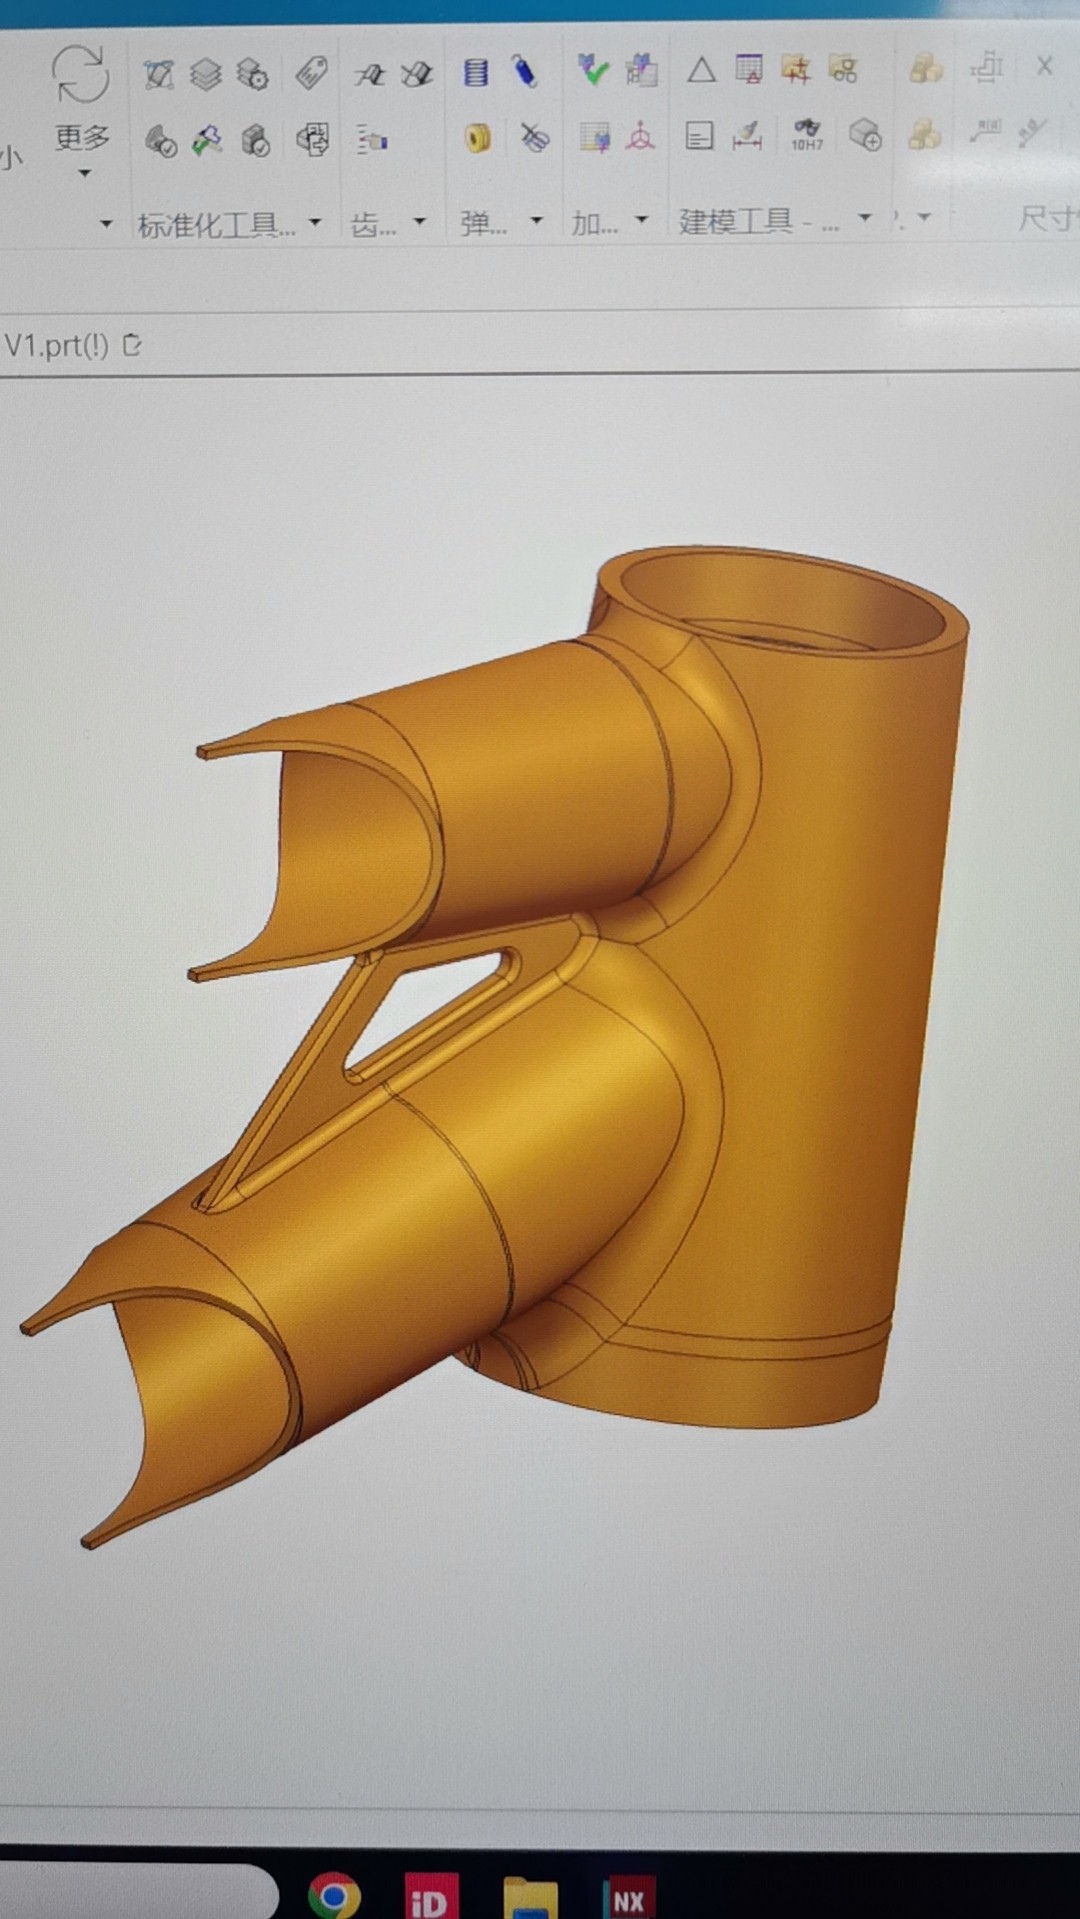
这个接头的管口做成了花瓣状——沿径向切掉大半圈,只留下几瓣。这是钎焊件的常规做法:增加钎料进入的通道,让接头在冷却时有一点让性,也方便从外面看到钎料是否填满。
后三角的 CNC 接头
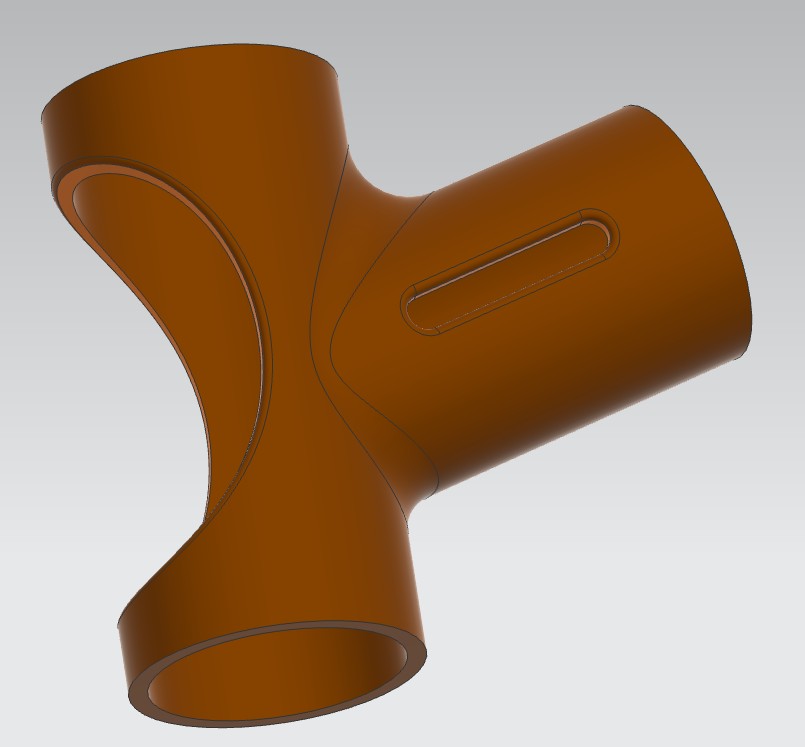
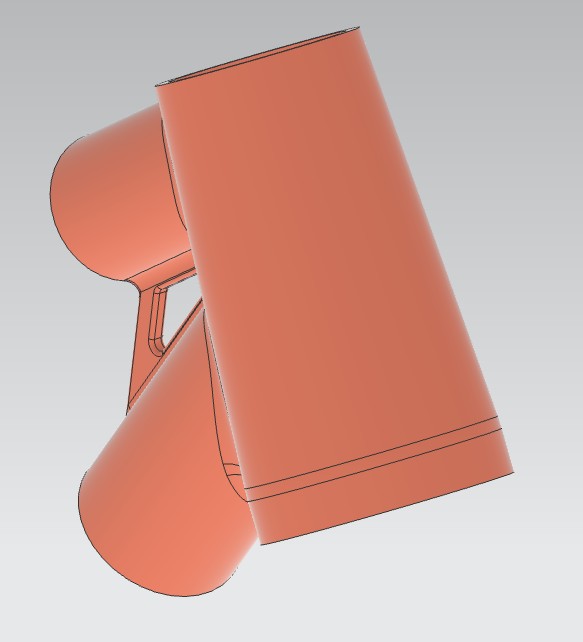
后三角目前是几个三通形态的接头,管材从不同角度插进去,交汇处用三角筋加强,筋上开长圆孔减重。这一块还在调整,形态还会变。
还没解决的问题
- 后三角接头和 lug 的接口形式还没定死,现在是形态阶段;
- 转点轴承的规格和轴向定位没定,轴承座内孔尺寸要等这一步才能锁;
- 管材壁厚、lug 套筒的配合间隙,要等接头定稿之后反推;
- 运动学还没跑。Horst Link 的转点位置定下来只是第一步,后轴轨迹、抗下沉率、避震曲线的实际表现,要等模型闭合之后再算。
下一步
先把后三角补完,把整车模型闭合,然后做干涉检查、运动学校核,再回头看看前三角的 lug 有没有需要改的地方。
这是第一季的第一篇。后面按部件往下写:每个 lug 为什么长成这样、后三角的转点怎么定、CNC 件怎么掏料。做到哪写到哪,包括做错的地方。
发表回复