我的车是一辆钛合金砾石公路车(gravel),车架在设计时就把各类挂载孔都留齐了,货架孔也有。只是成品货架大多是又黑又粗的钢架,分量不轻、颜值和钛架也不搭,通用货架还带着一堆用不上的调节冗余。我想要的是一副轻量、干净、和这辆车长相匹配的后货架。
所以干脆自己画图、自己做了一个:板面外发切割,支架全靠一根 8mm 不锈钢管弯出来,整副货架没有一处焊接,全部用标准管夹和螺栓组装,可拆卸、可调整,直接装在车架原有的货架孔上。今年开春第一次满载骑出去,效果不错。
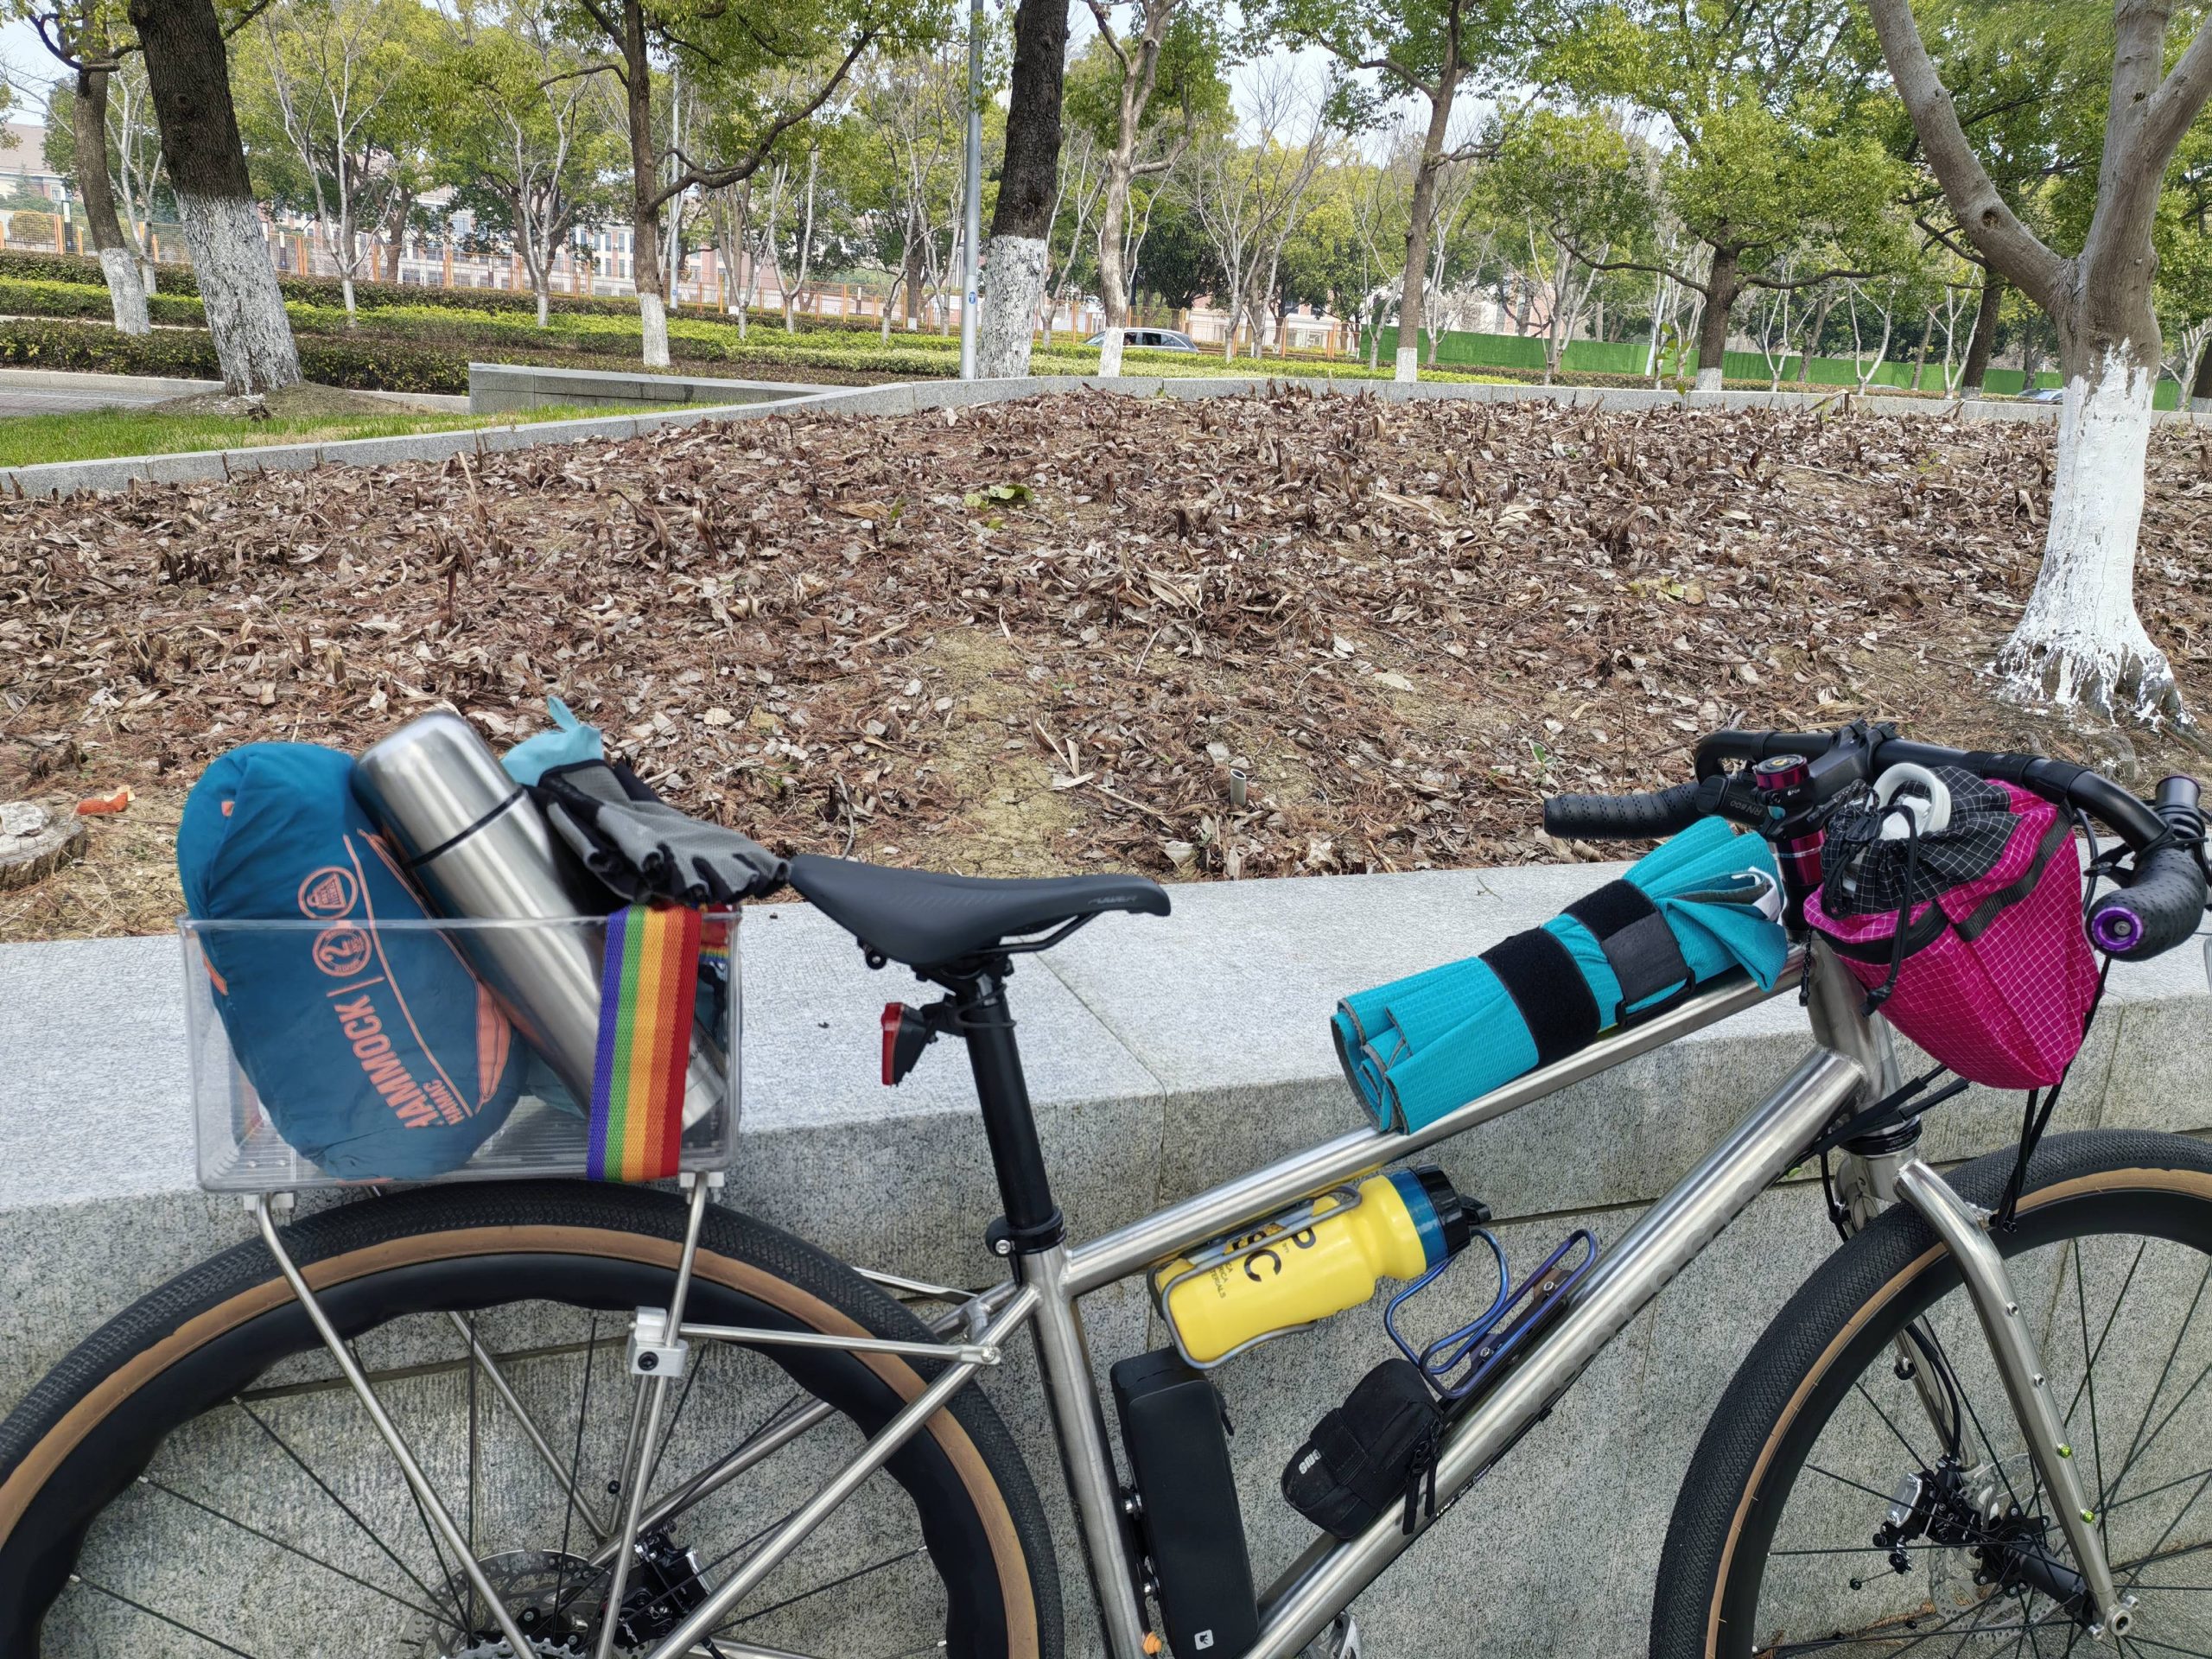
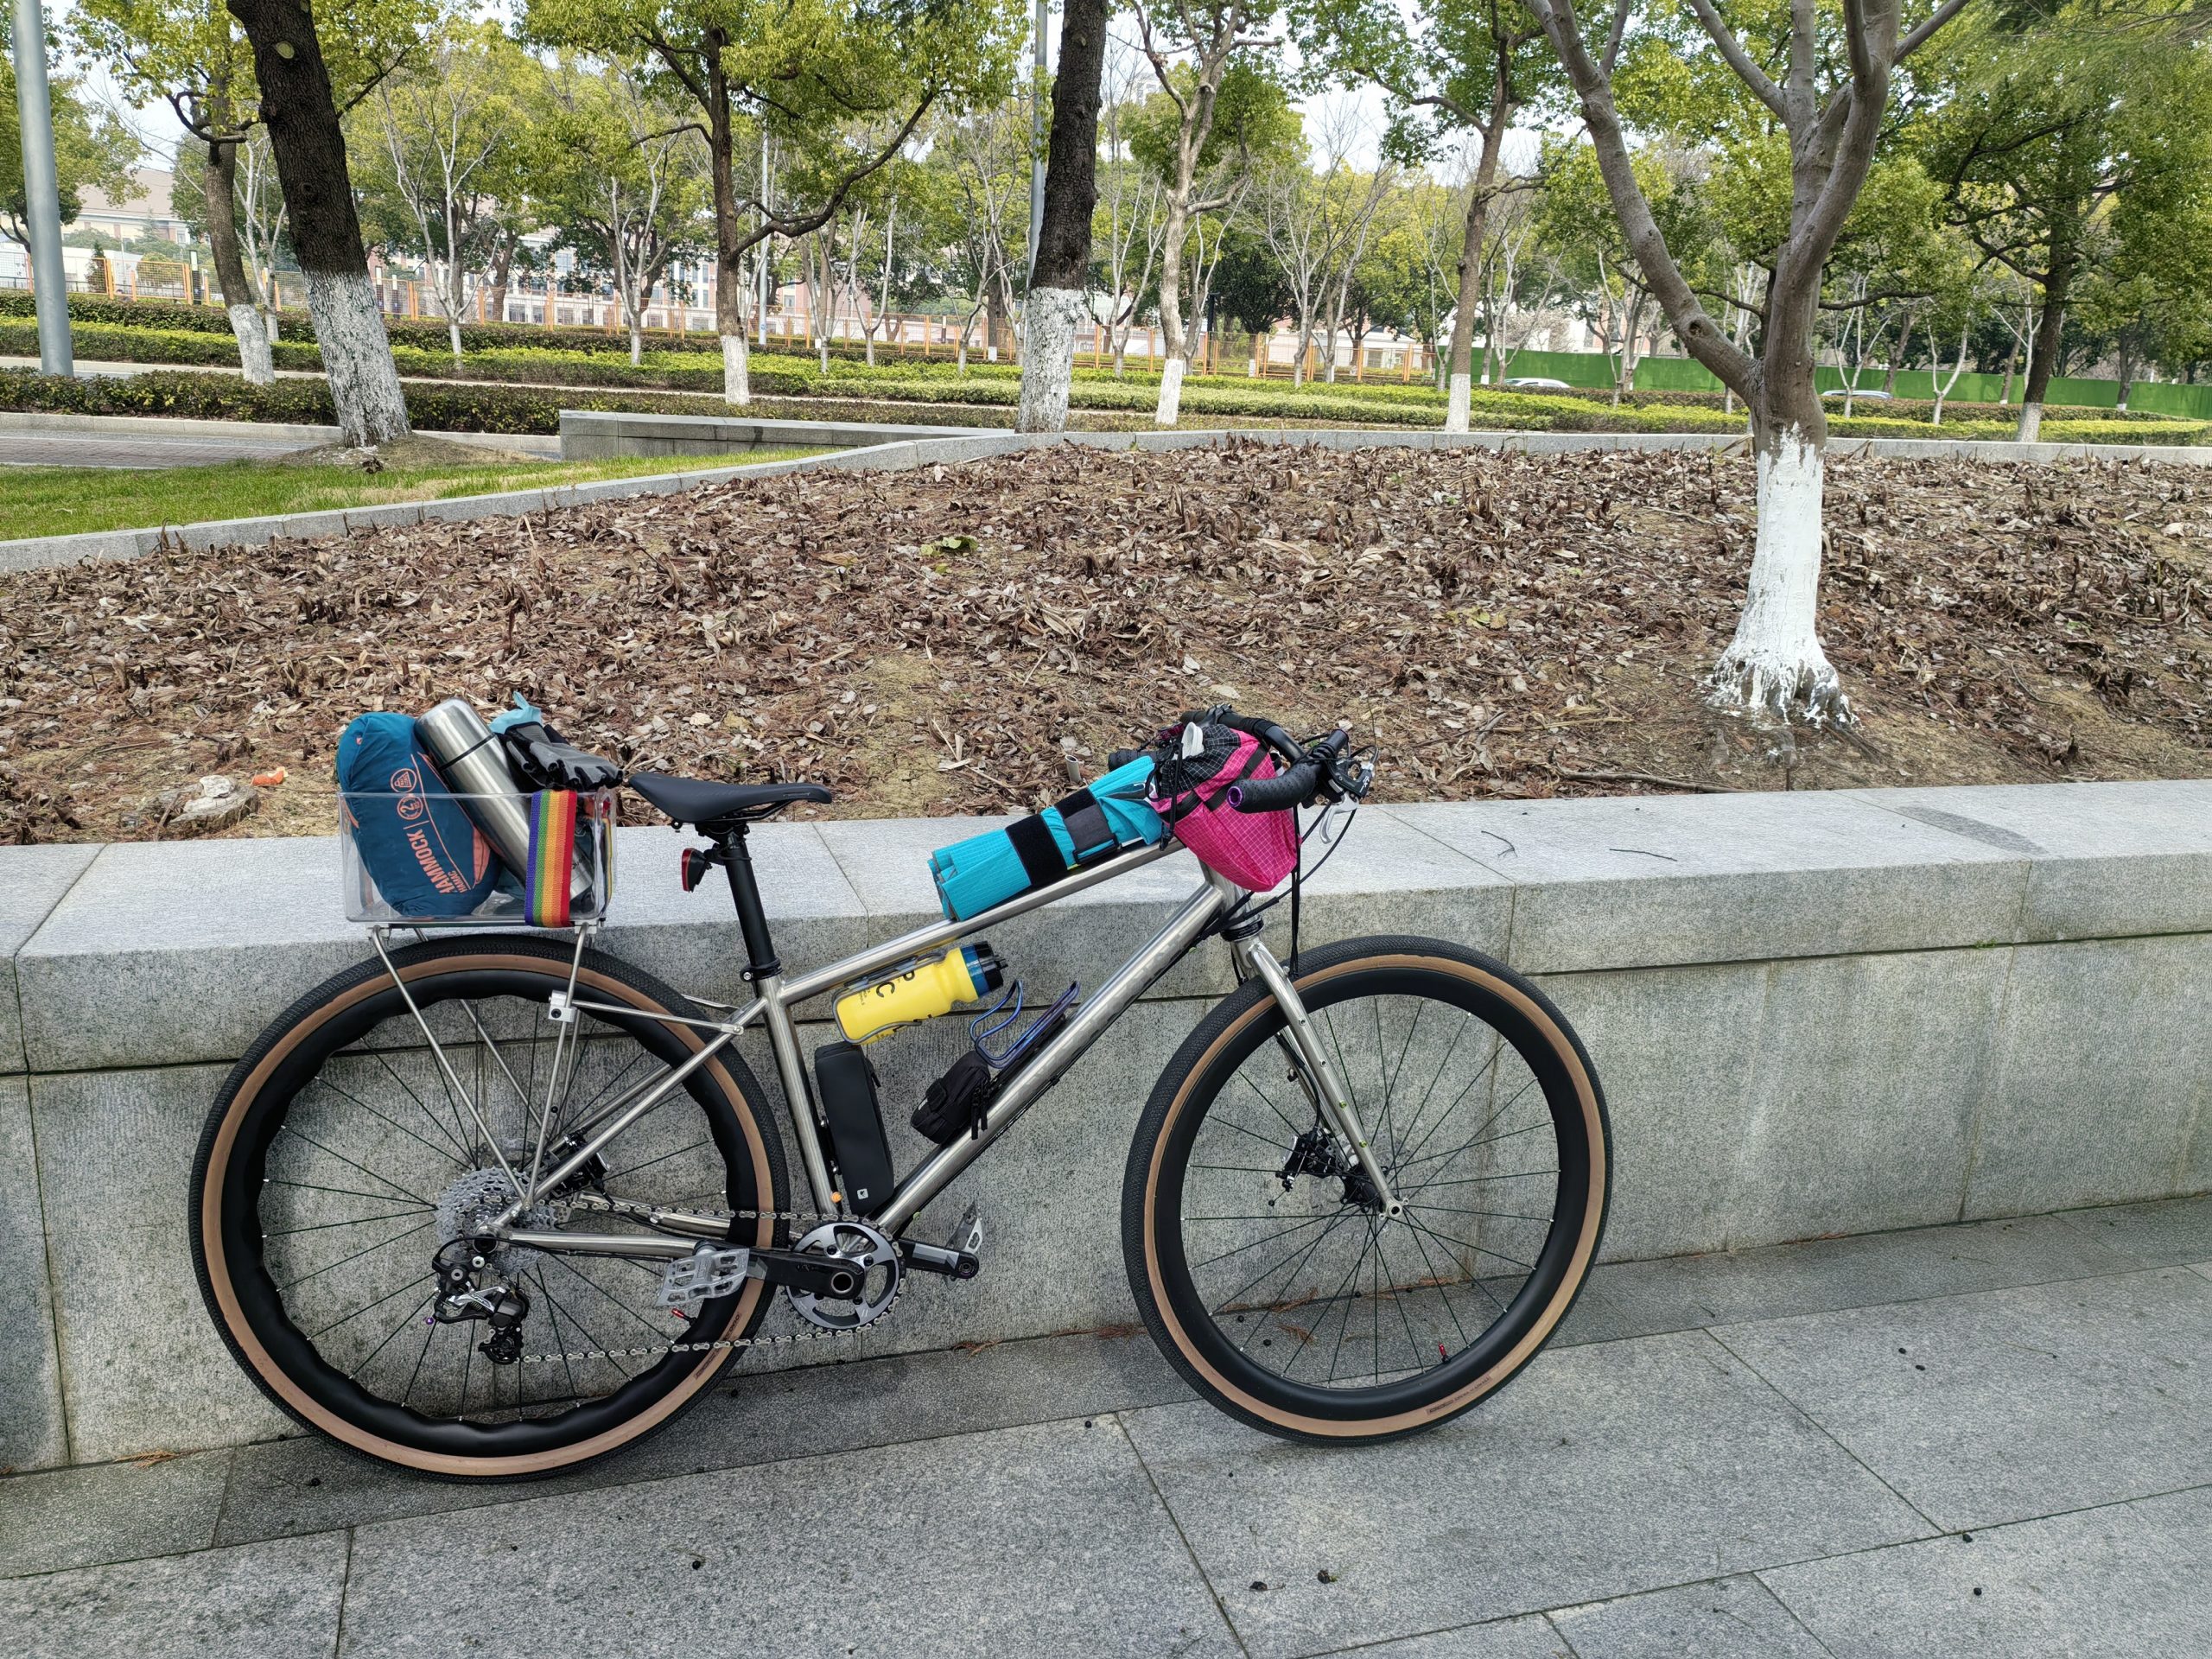
先看结果:全车挂载点塞满的样子
后货架用一个透明筐装露营装备——吊床、保温壶、手套,用绑带固定;车把一个大包、上管绑卷垫、下管水壶架和工具罐全部用上。货架本身存在感很低,重量都留给了真正要带的东西。
板面:碳纤维和铝合金,各做了一版
板面是我自己画的图,开了大量长槽和安装孔,再找人按图切割。材料做了两种:
- 碳纤维板:斜纹纹理,分量最轻,是我最后常用的版本;
- 铝合金板:皮实耐造、成本低,孔位布局完全一样,两版可以互换。
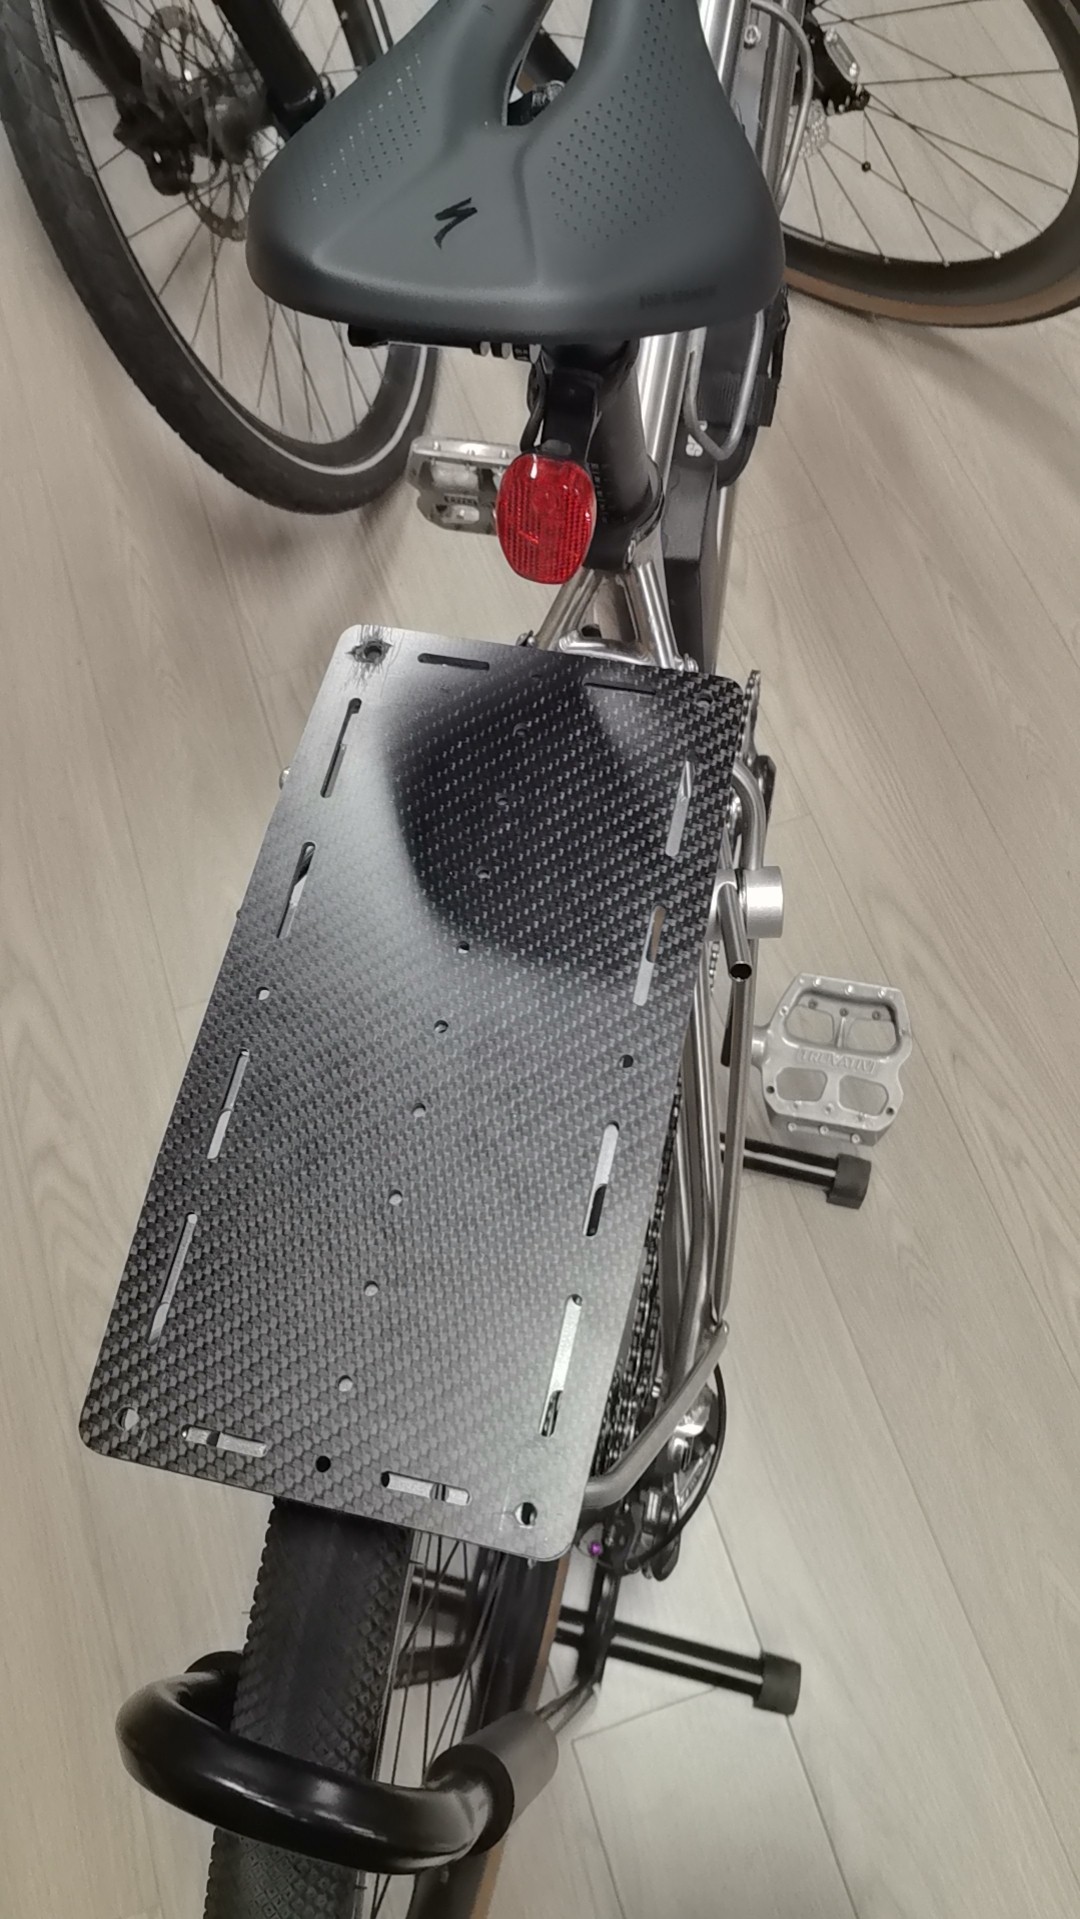
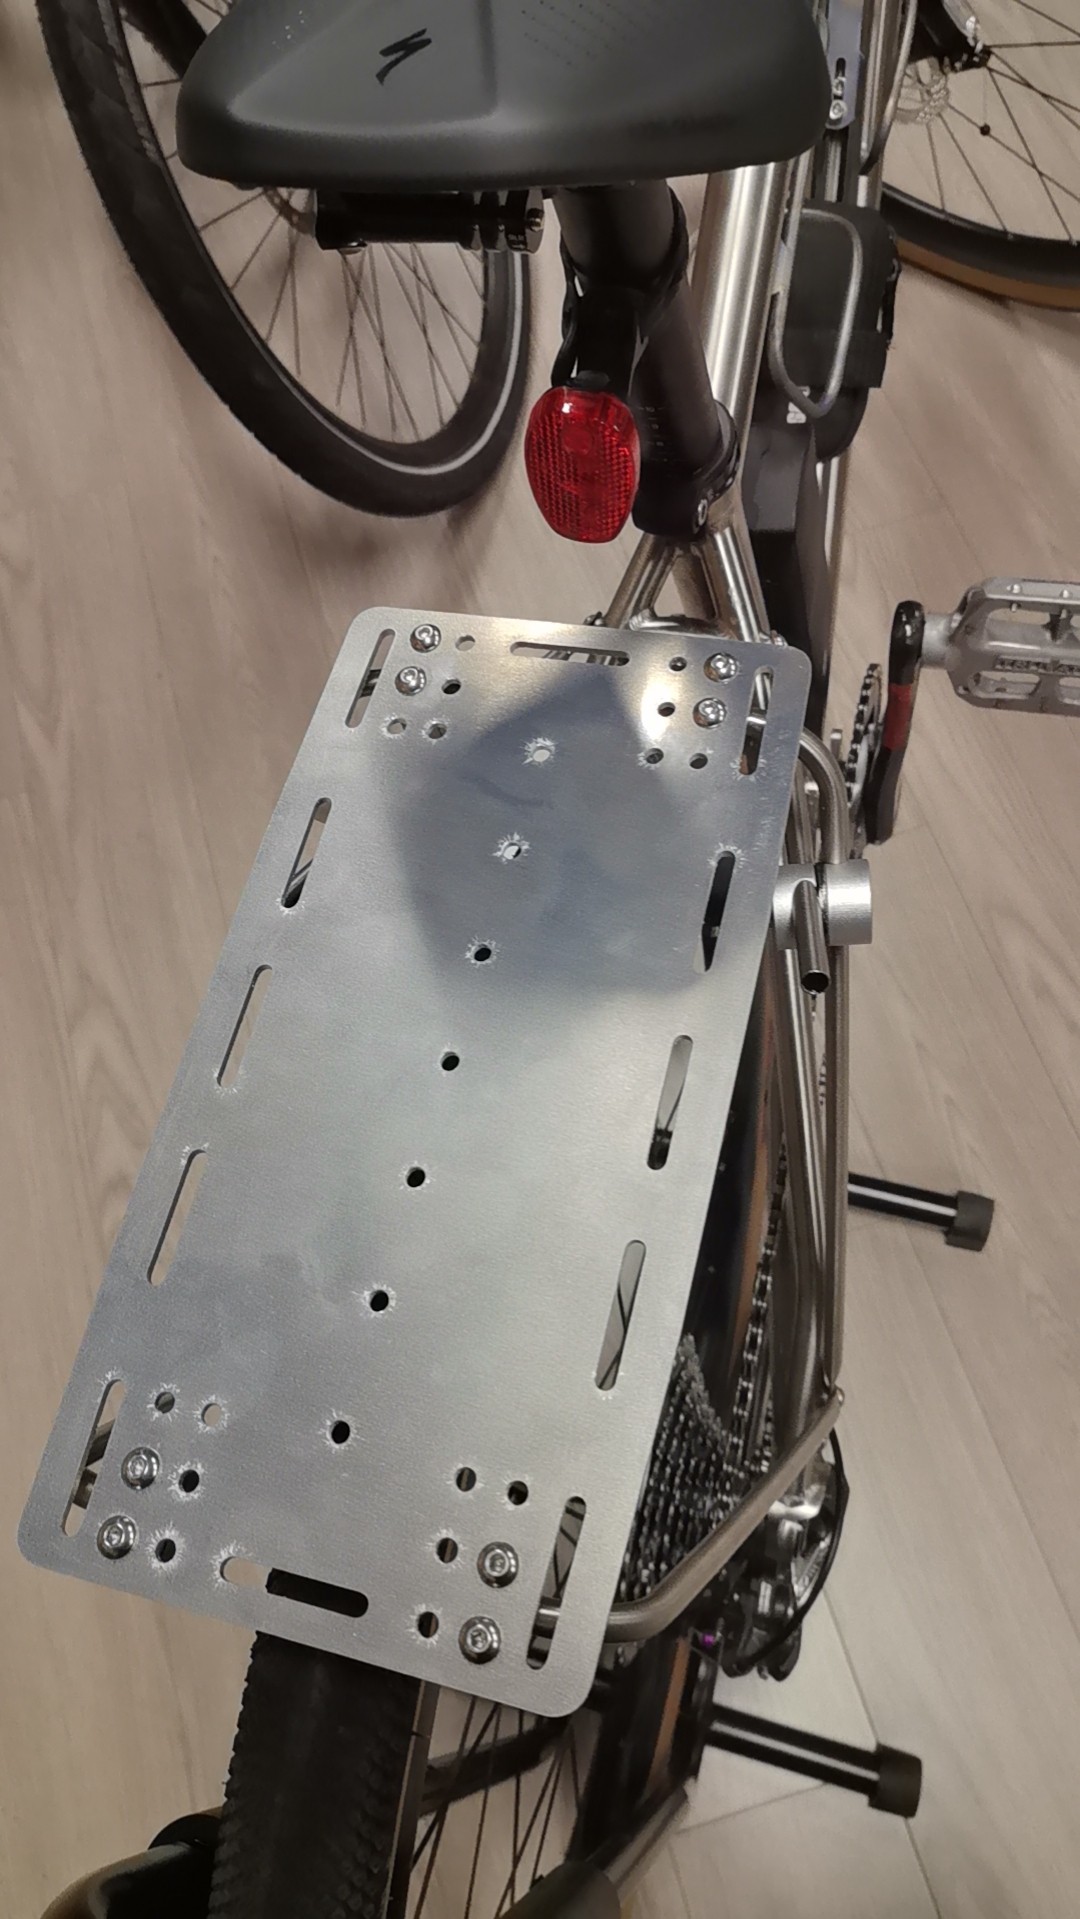
板面在整个结构里只负责承载货物,不承担车架受力——所有载荷都通过四个连接点传到下面的不锈钢桁架上。这样即使板面以后想换材料、改孔位,支架也不用动。
支架:一根 8mm 不锈钢管弯出整副桁架
支架用的是外径 8mm 的不锈钢圆管,壁准备了两种:0.8mm 和 1.0mm,按受力位置搭配使用。先在工作台上放样、确定每根纵臂和斜撑的走向,让它们组成三角桁架——这是用细管获得足够刚性的关键。
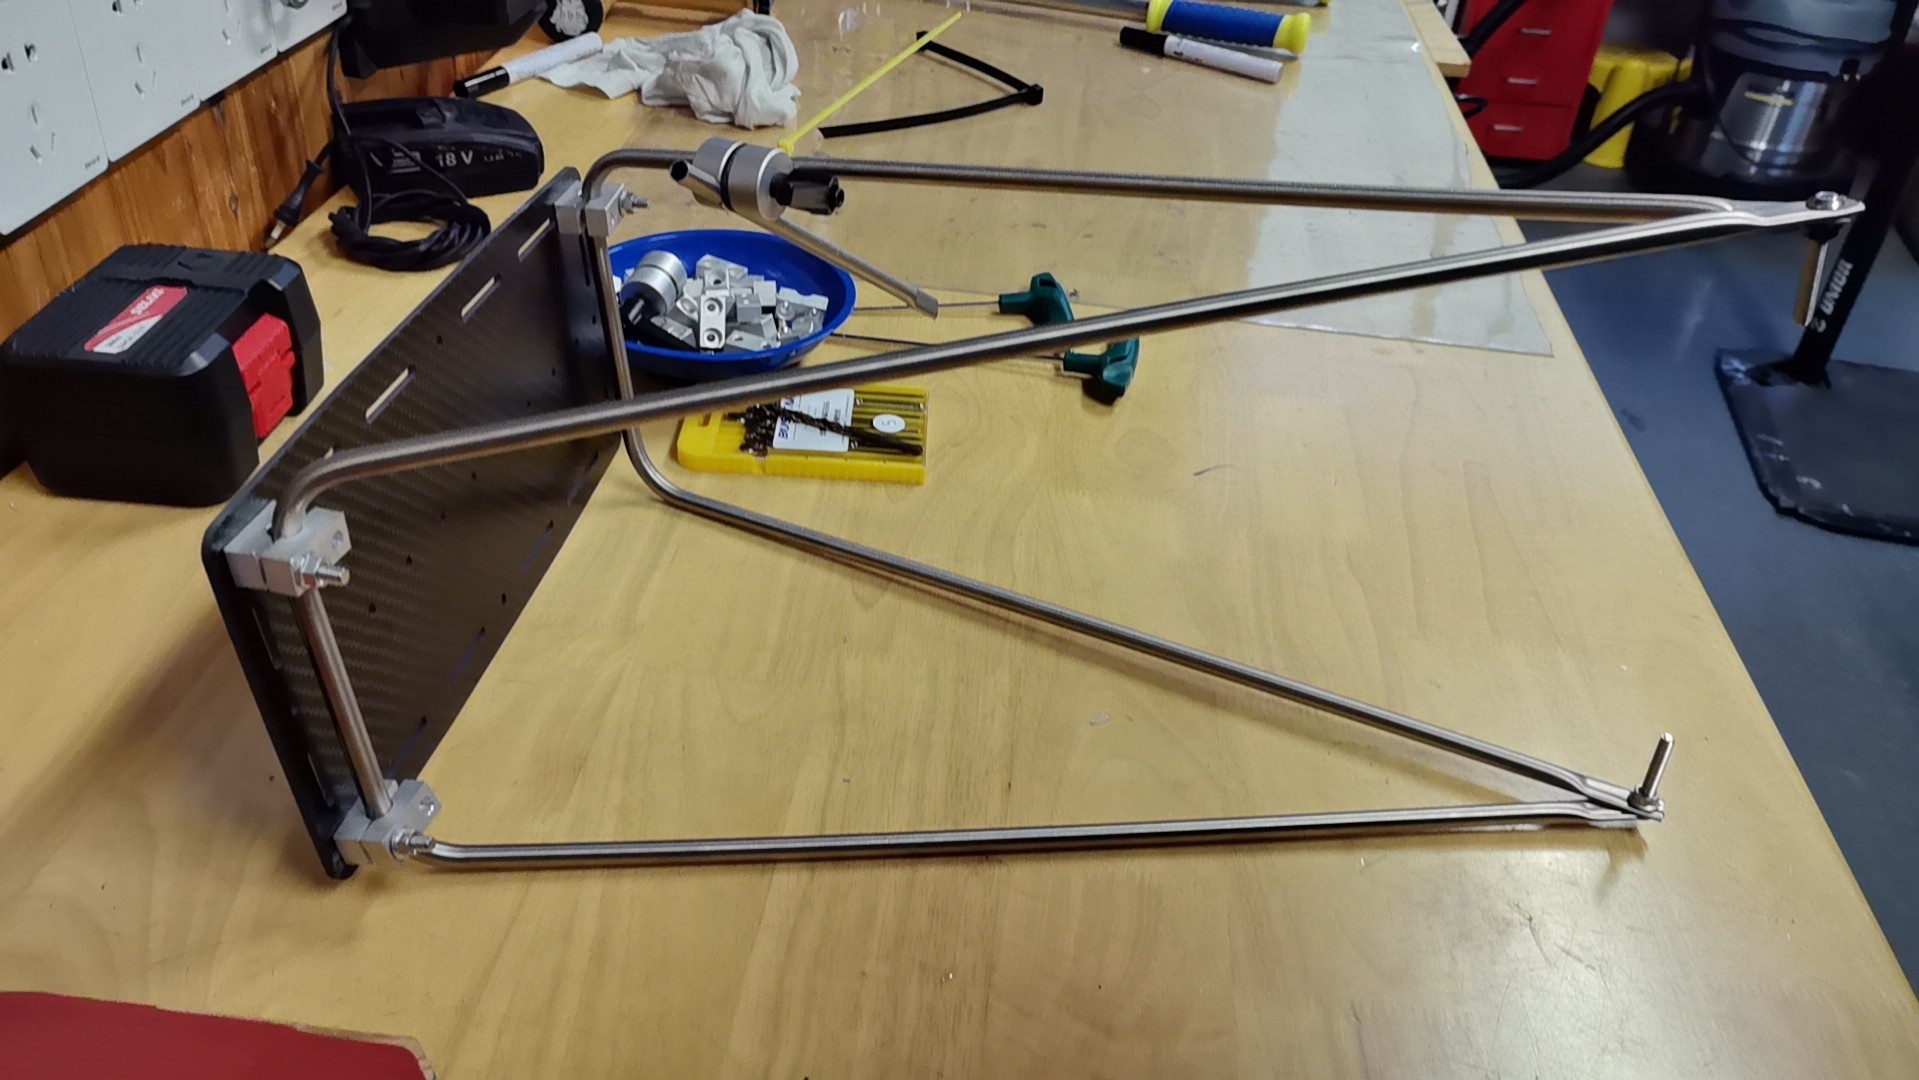
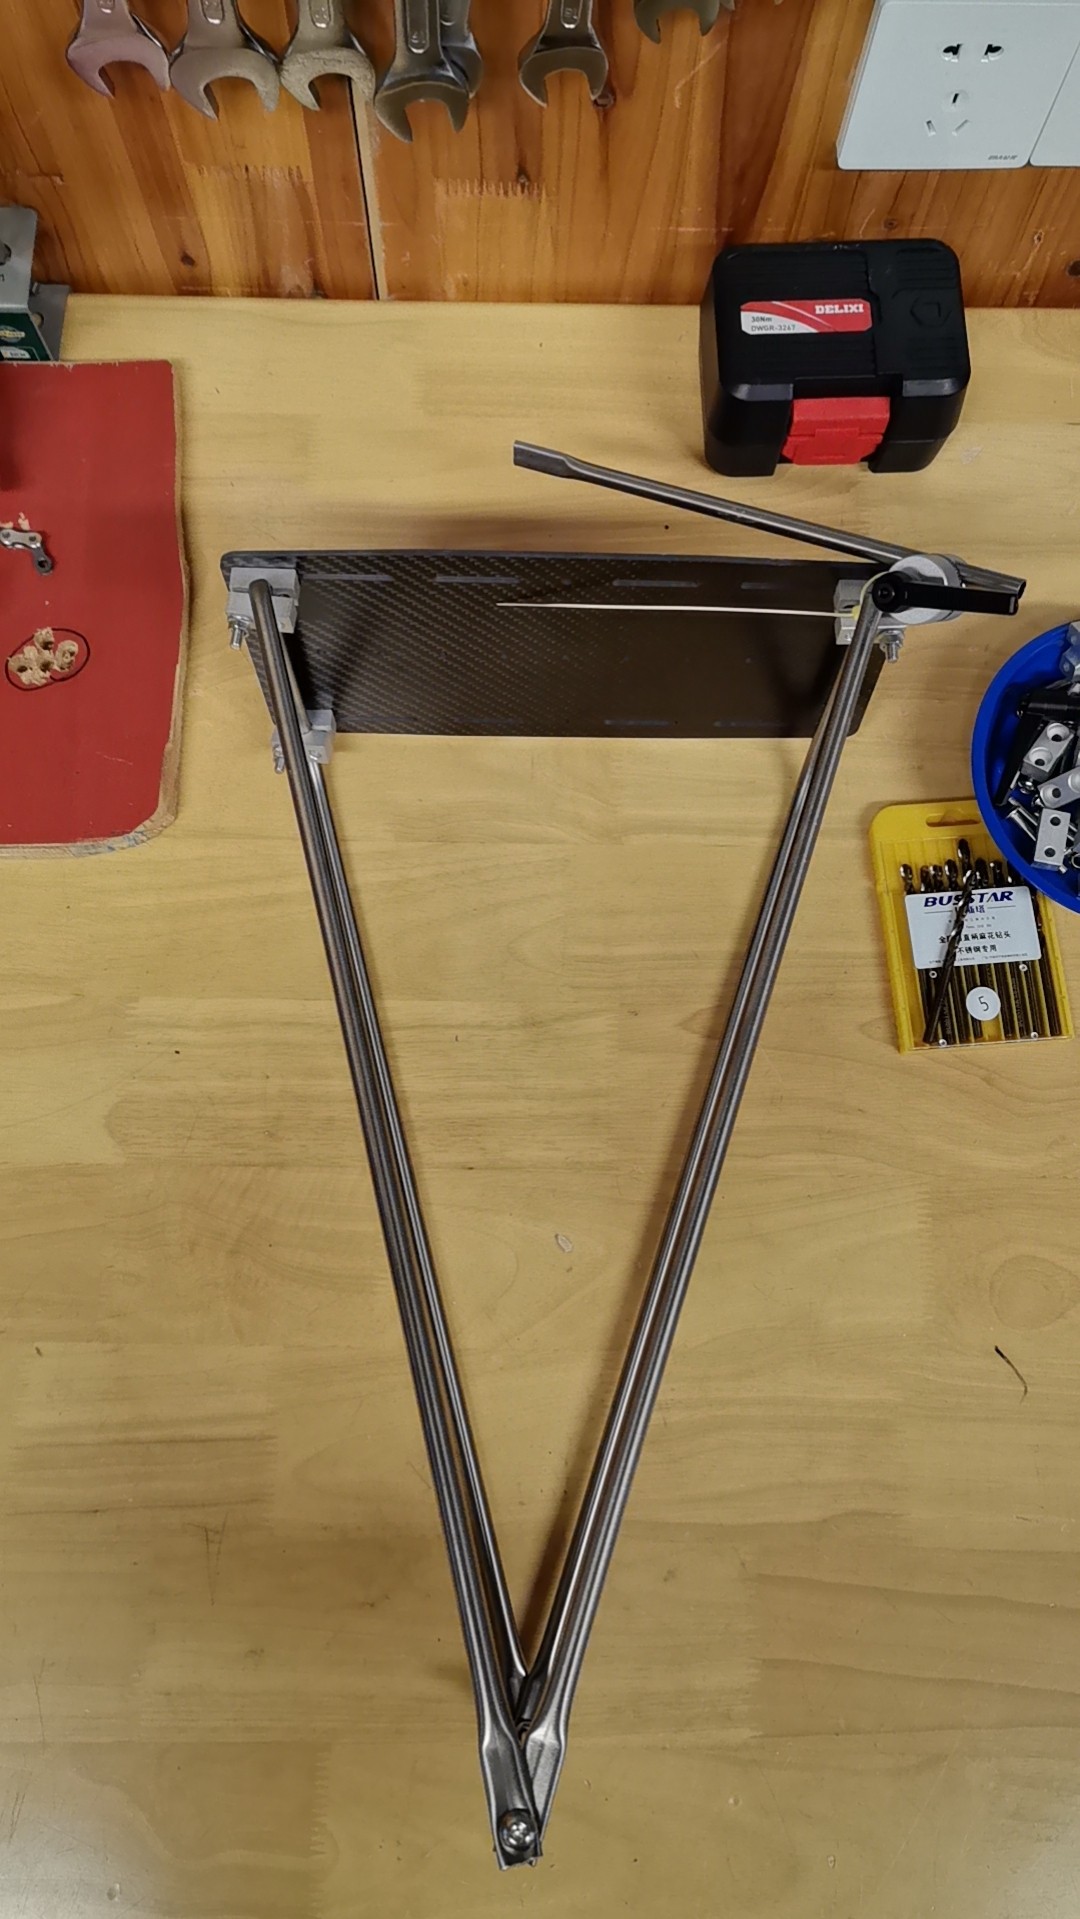
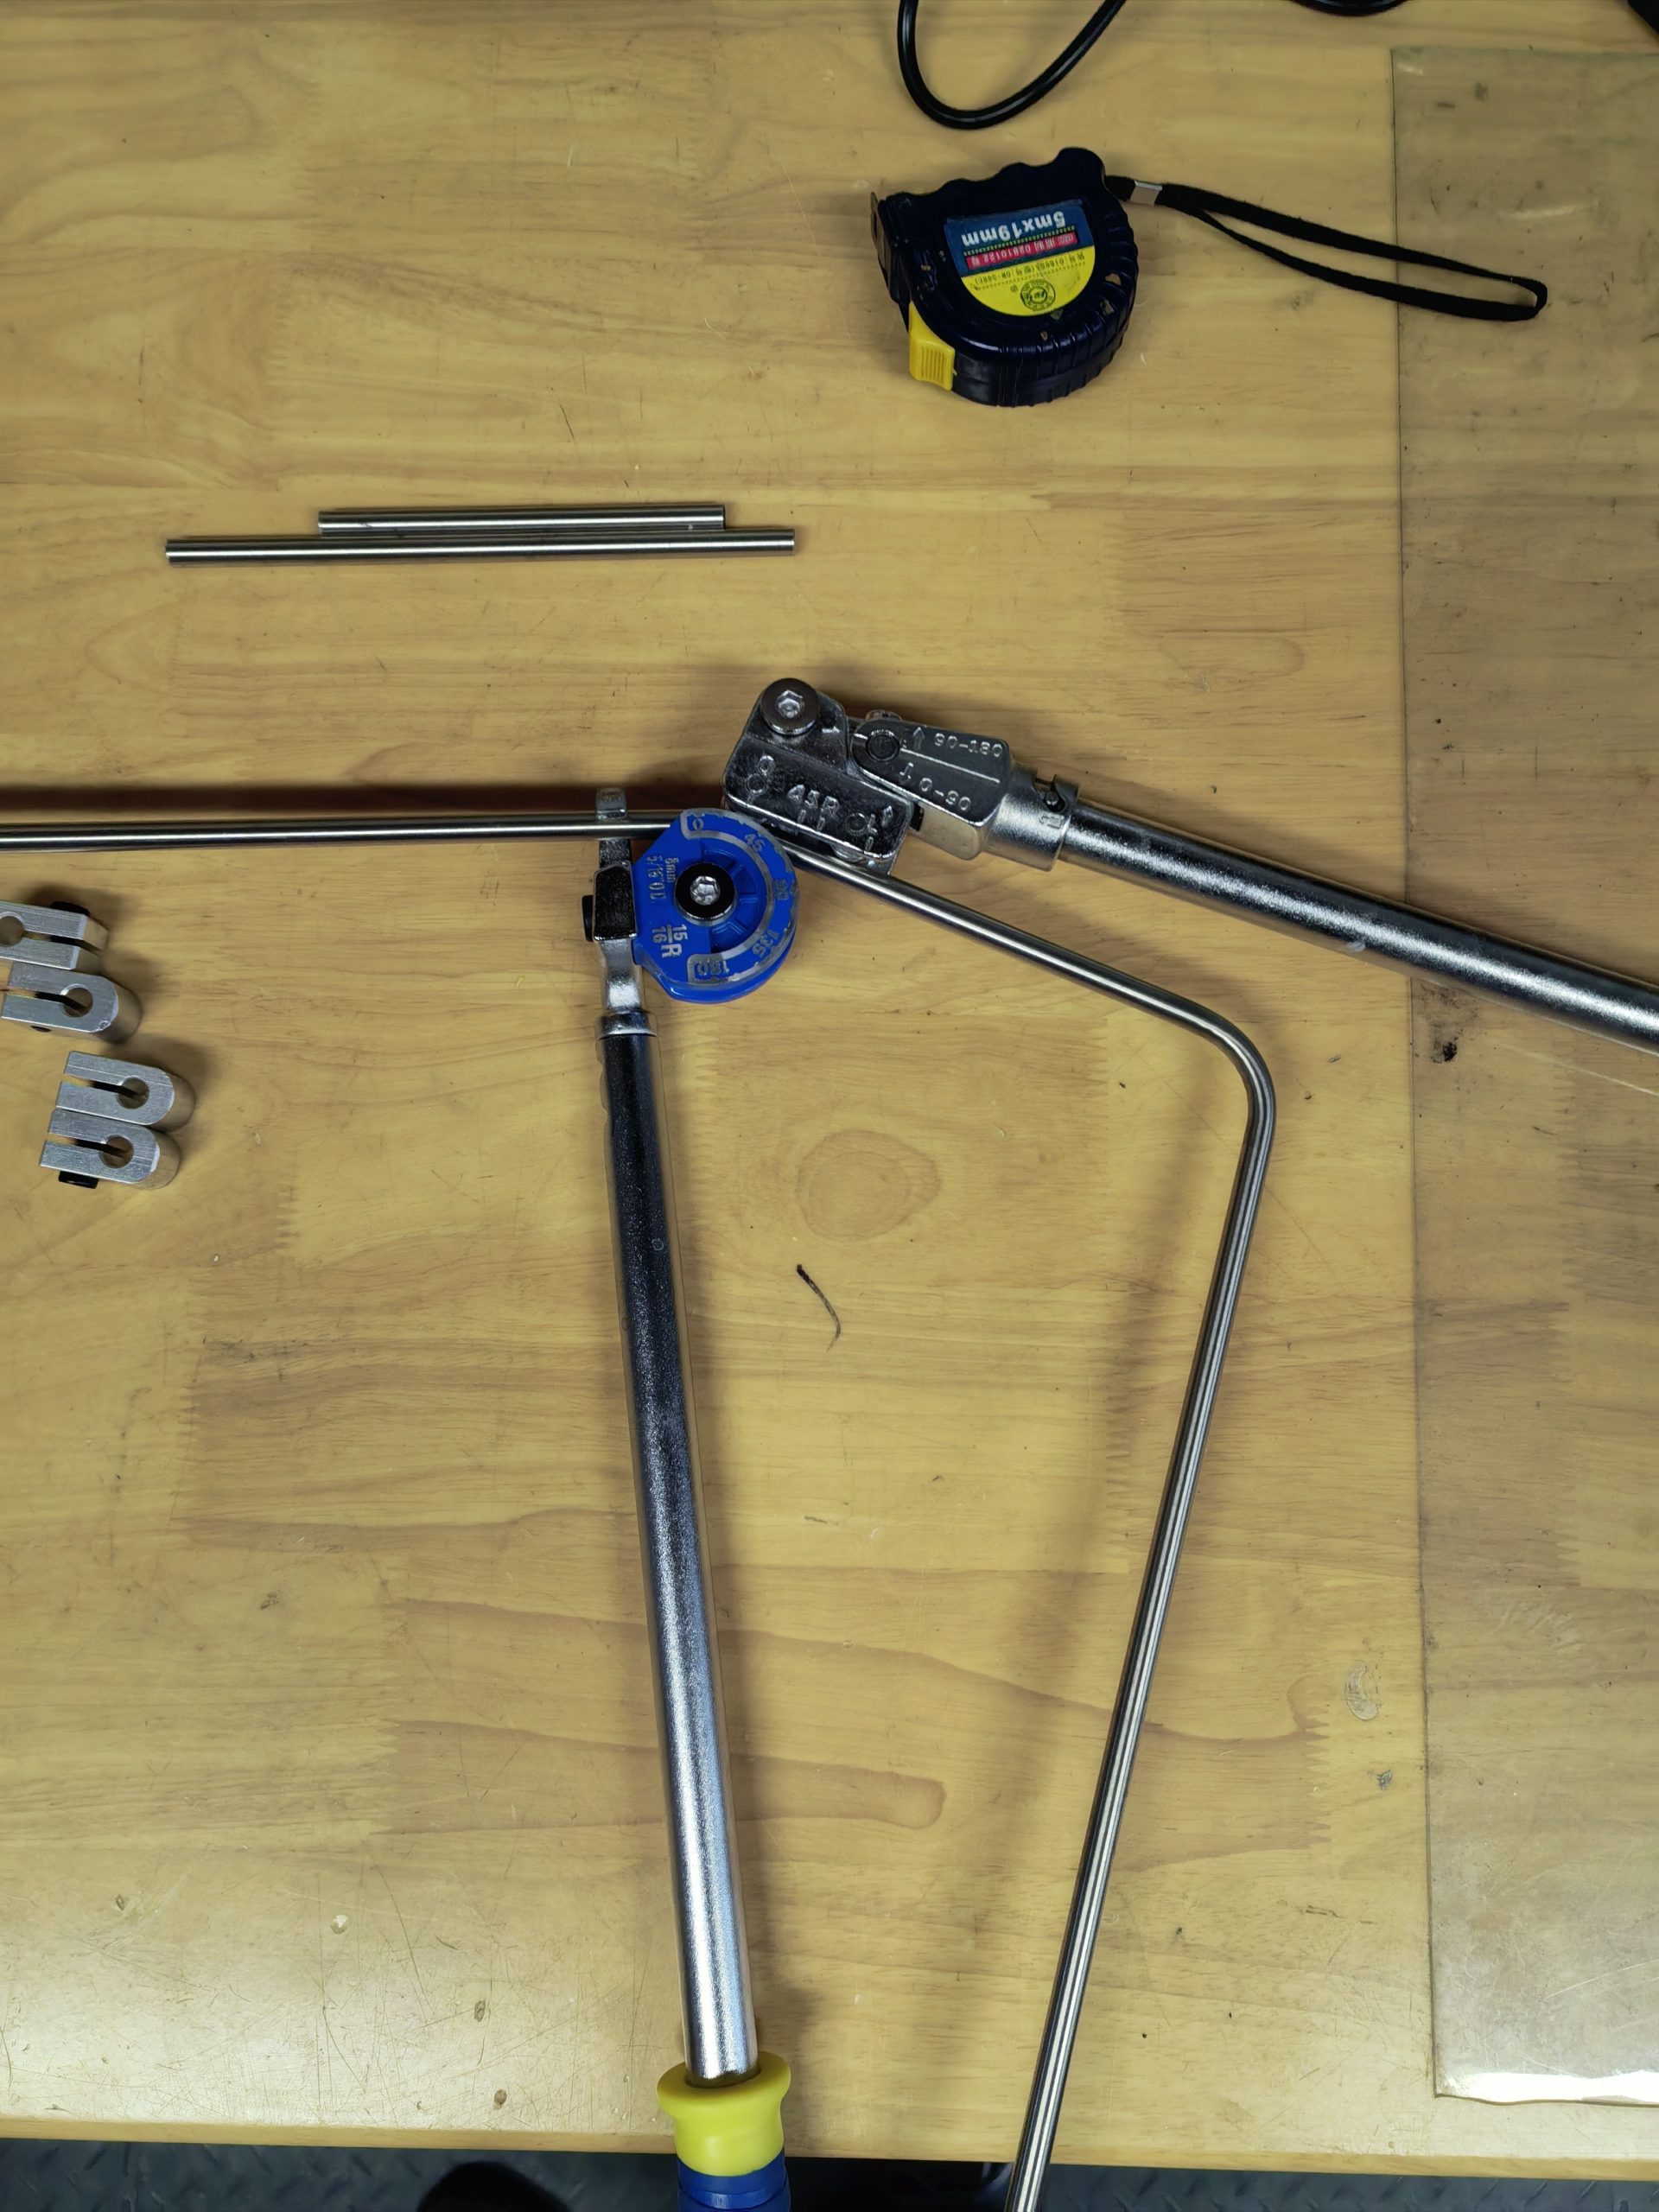
弯管:买了手动弯管器,配对应管径的模具盘,选好弯曲半径,靠模具一次冷弯成形,管子不瘪、不起皱。个别弯头在台虎钳上做了简易靠模辅助定位。
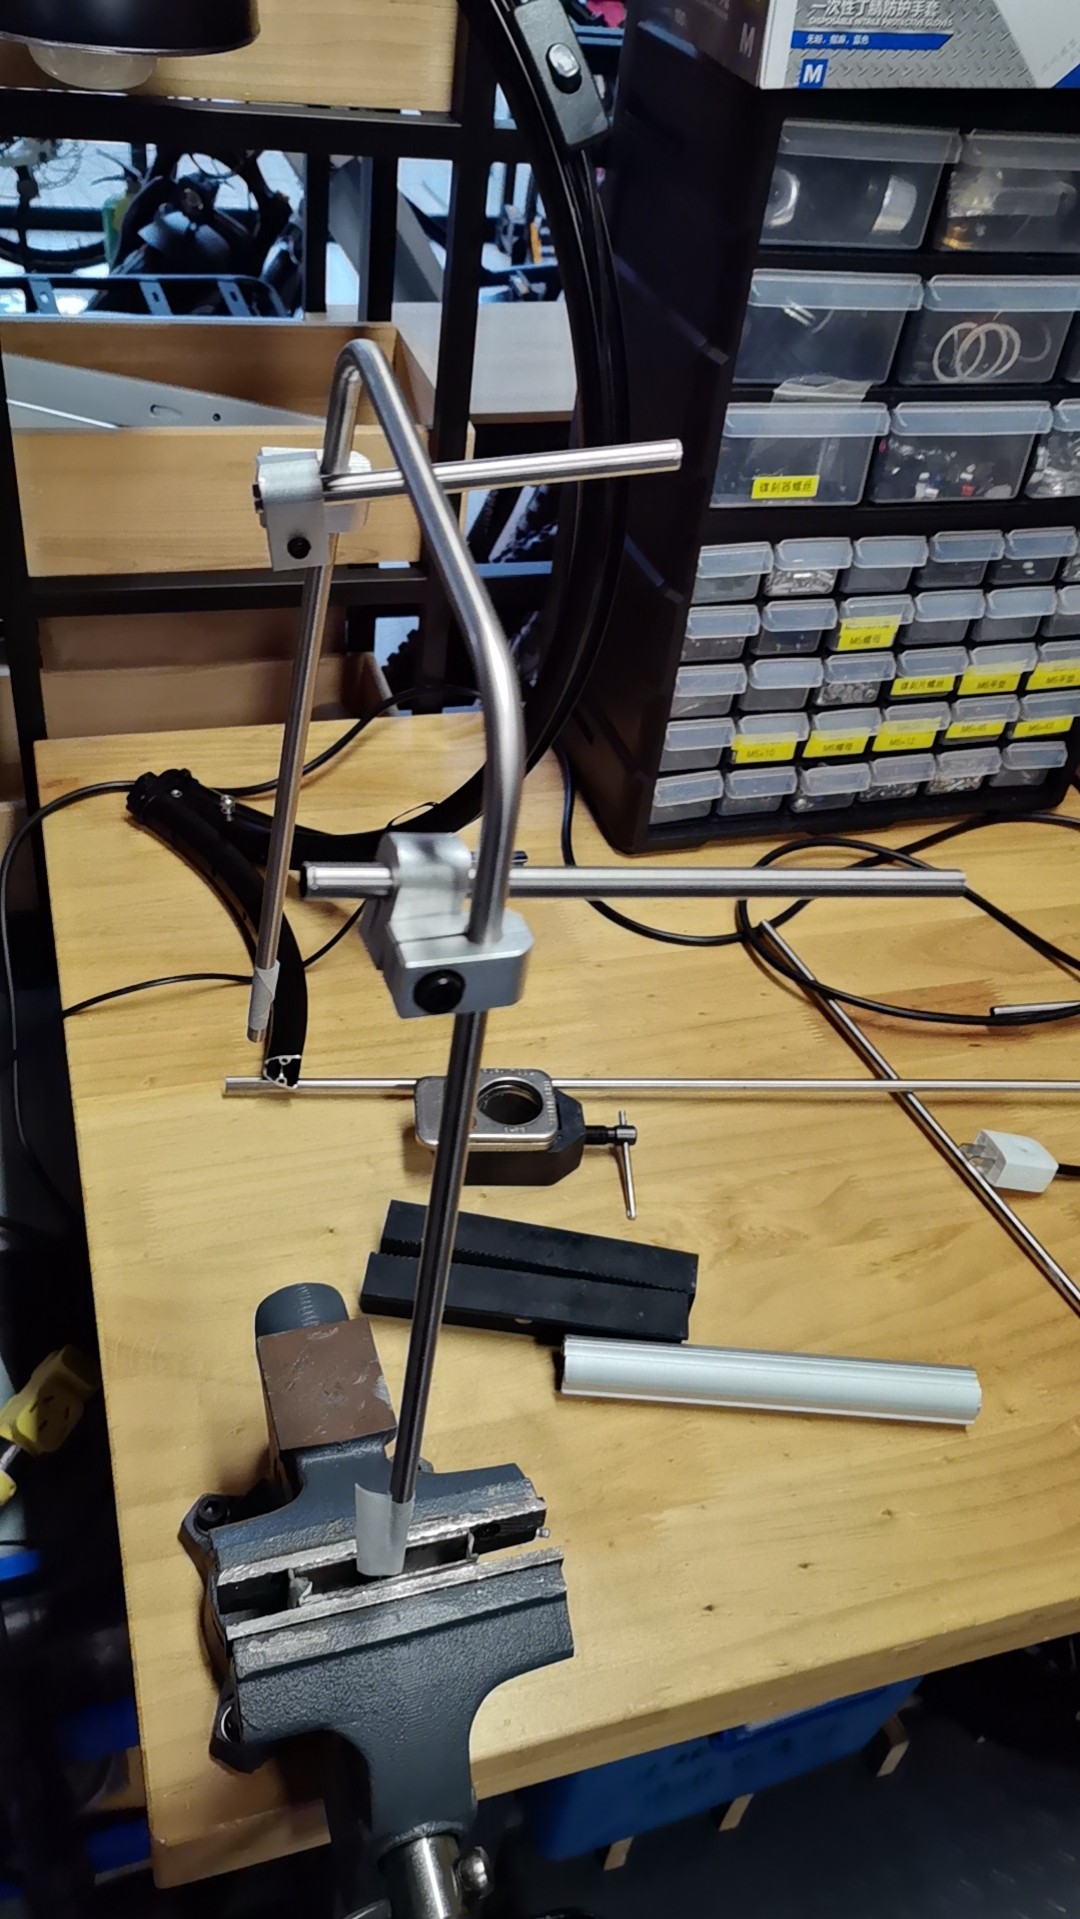
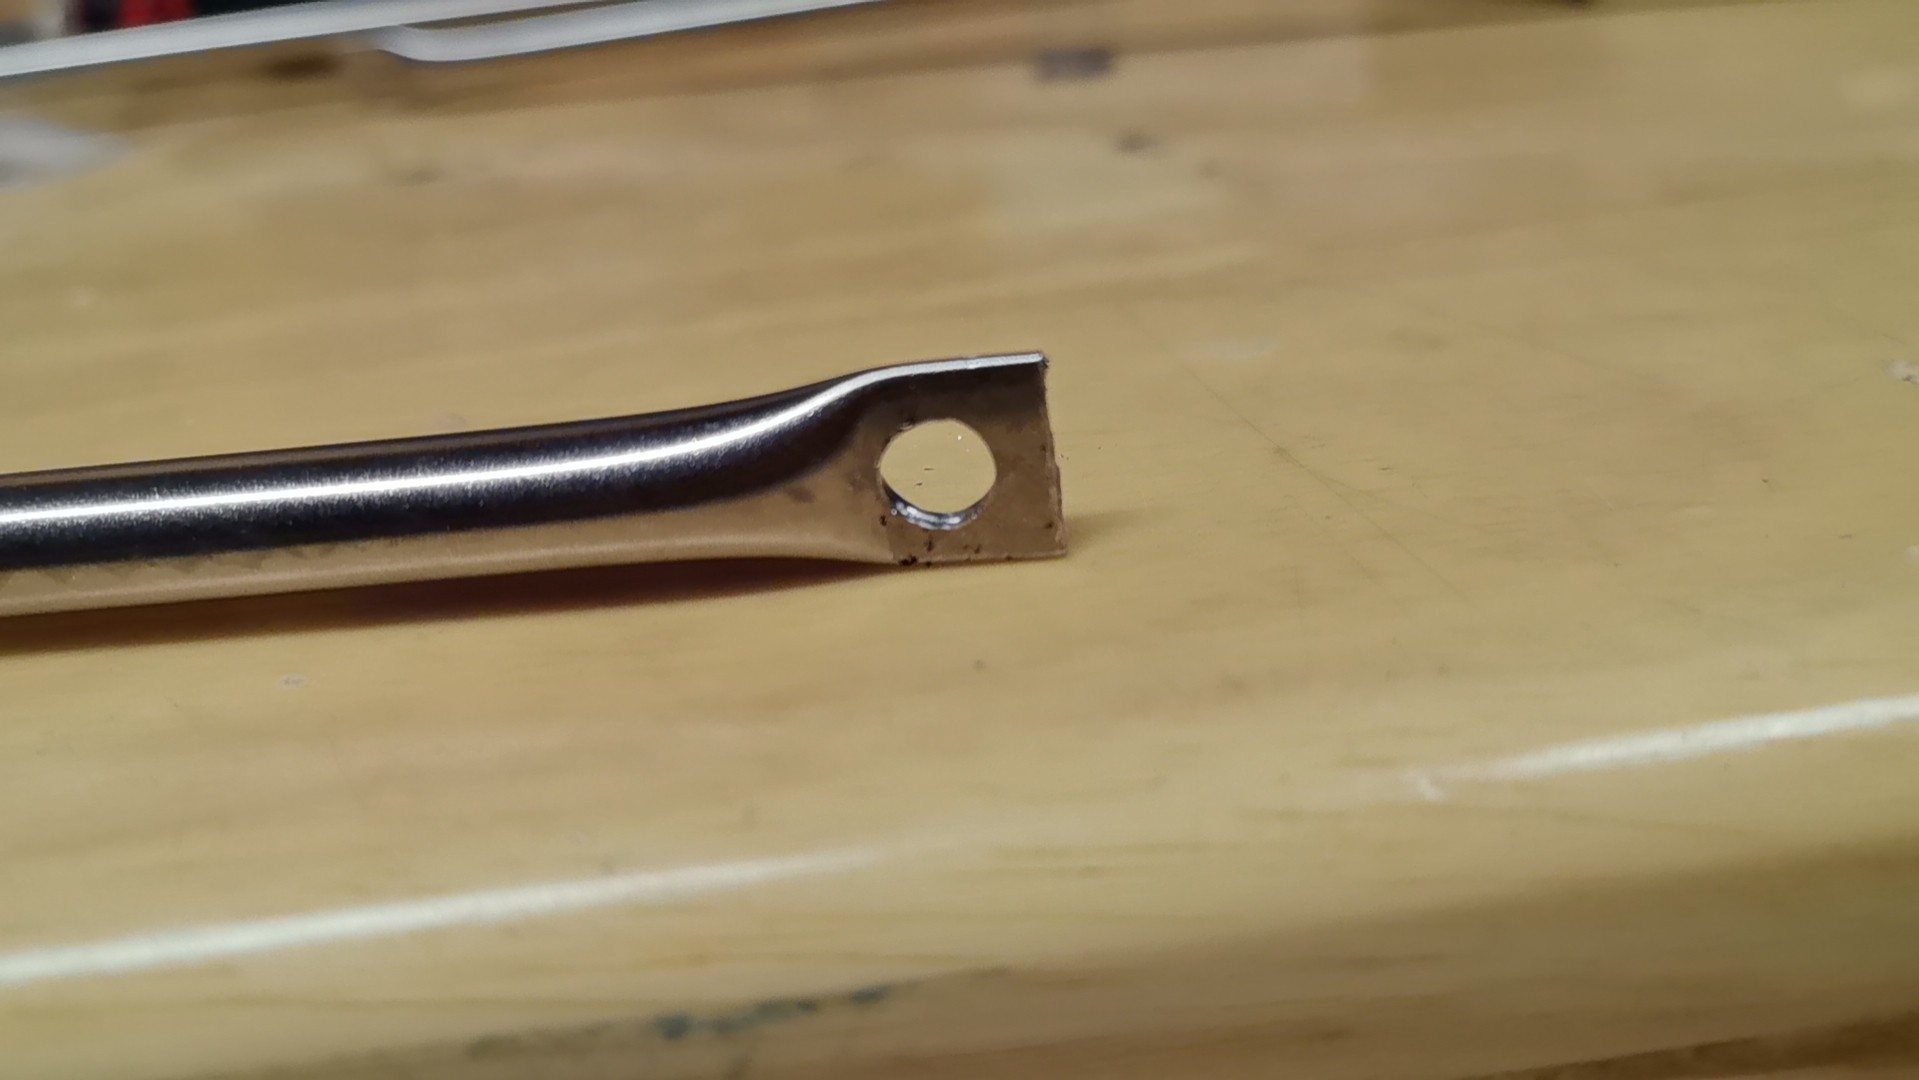
连接耳:管子端头夹在台虎钳里拍扁,划好线,再用手钻在扁位上打孔,做成连接耳(eye end),直接上螺栓装到车架原孔位。工具不复杂,但每一步都要先划线、先比对,孔位差一毫米,装车就是歪的。
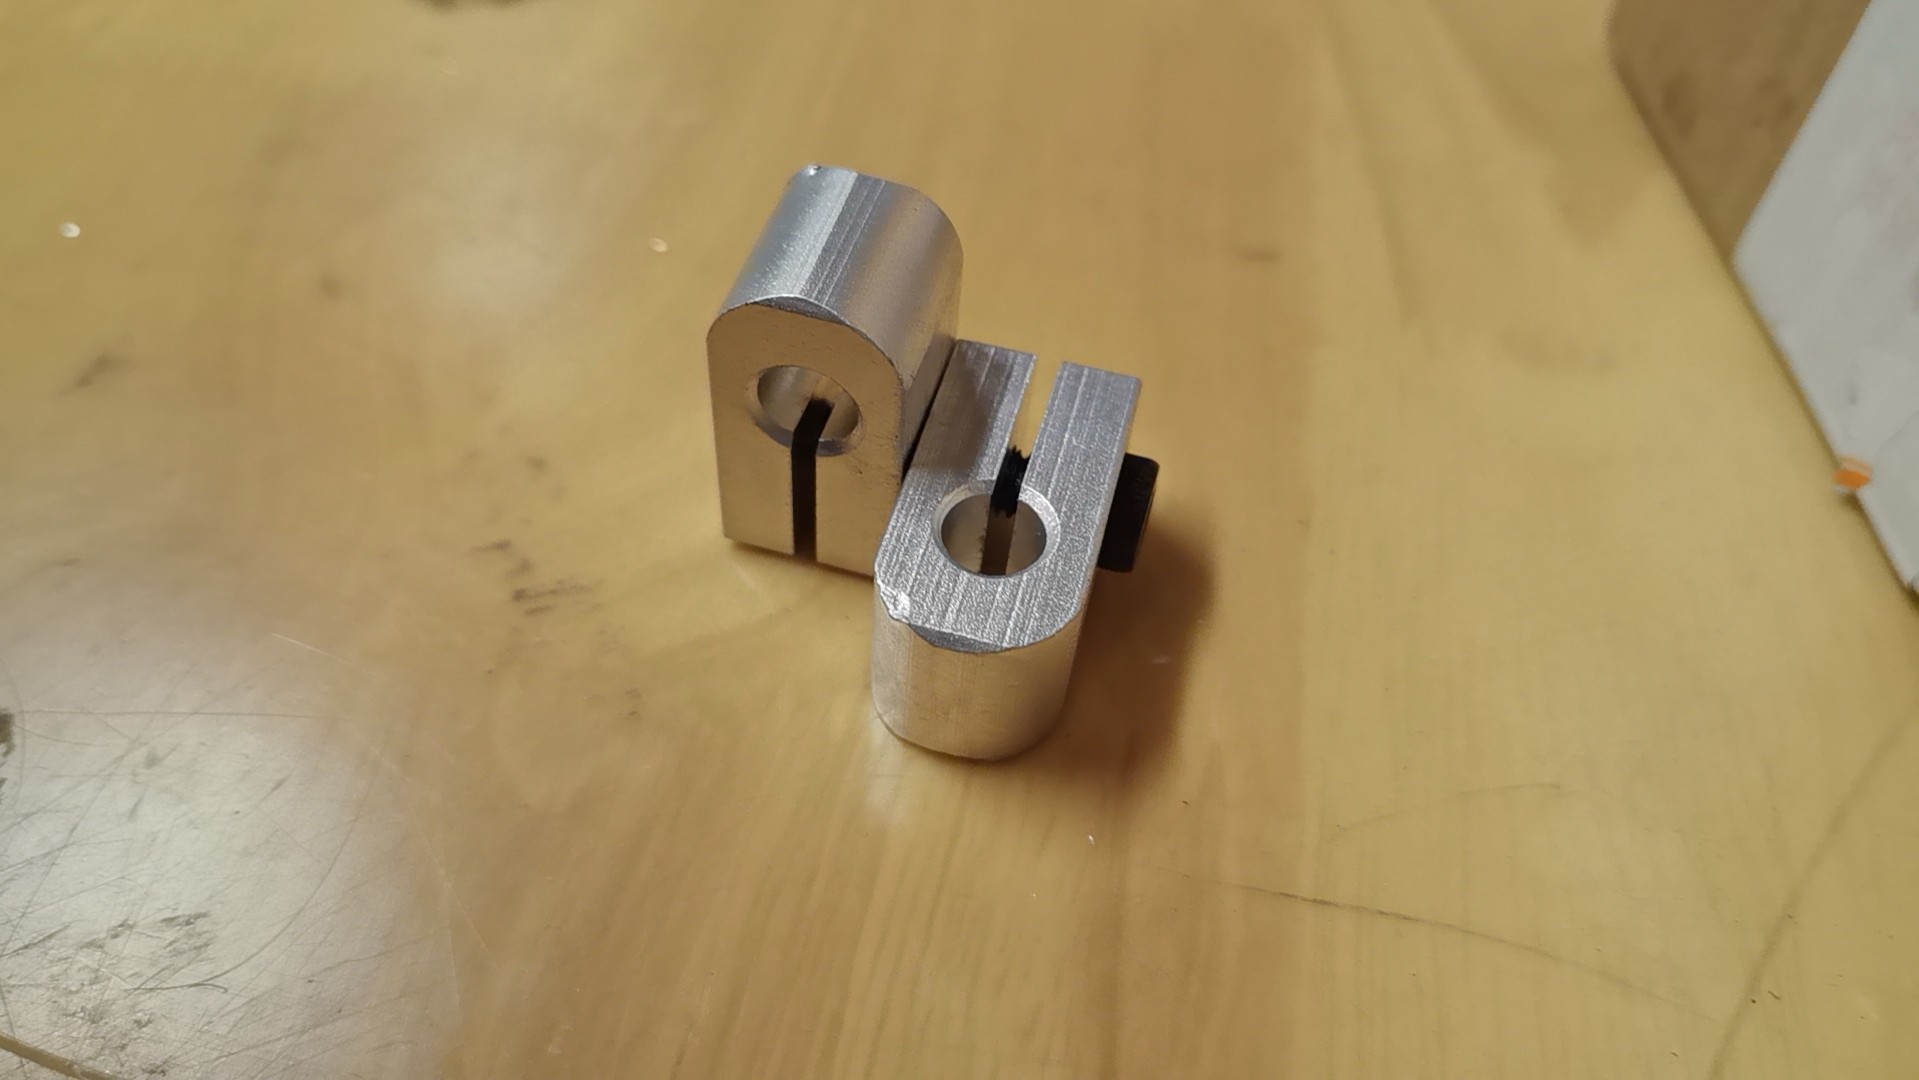
不焊接的秘密:标准 90° 分体管夹
管与管的交叉处,全部用市面上能买到的标准 90° 铝合金分体管夹(split clamp)连接:夹块横向切开,套住两根不同方向的圆管,一颗螺丝抱紧锁死。
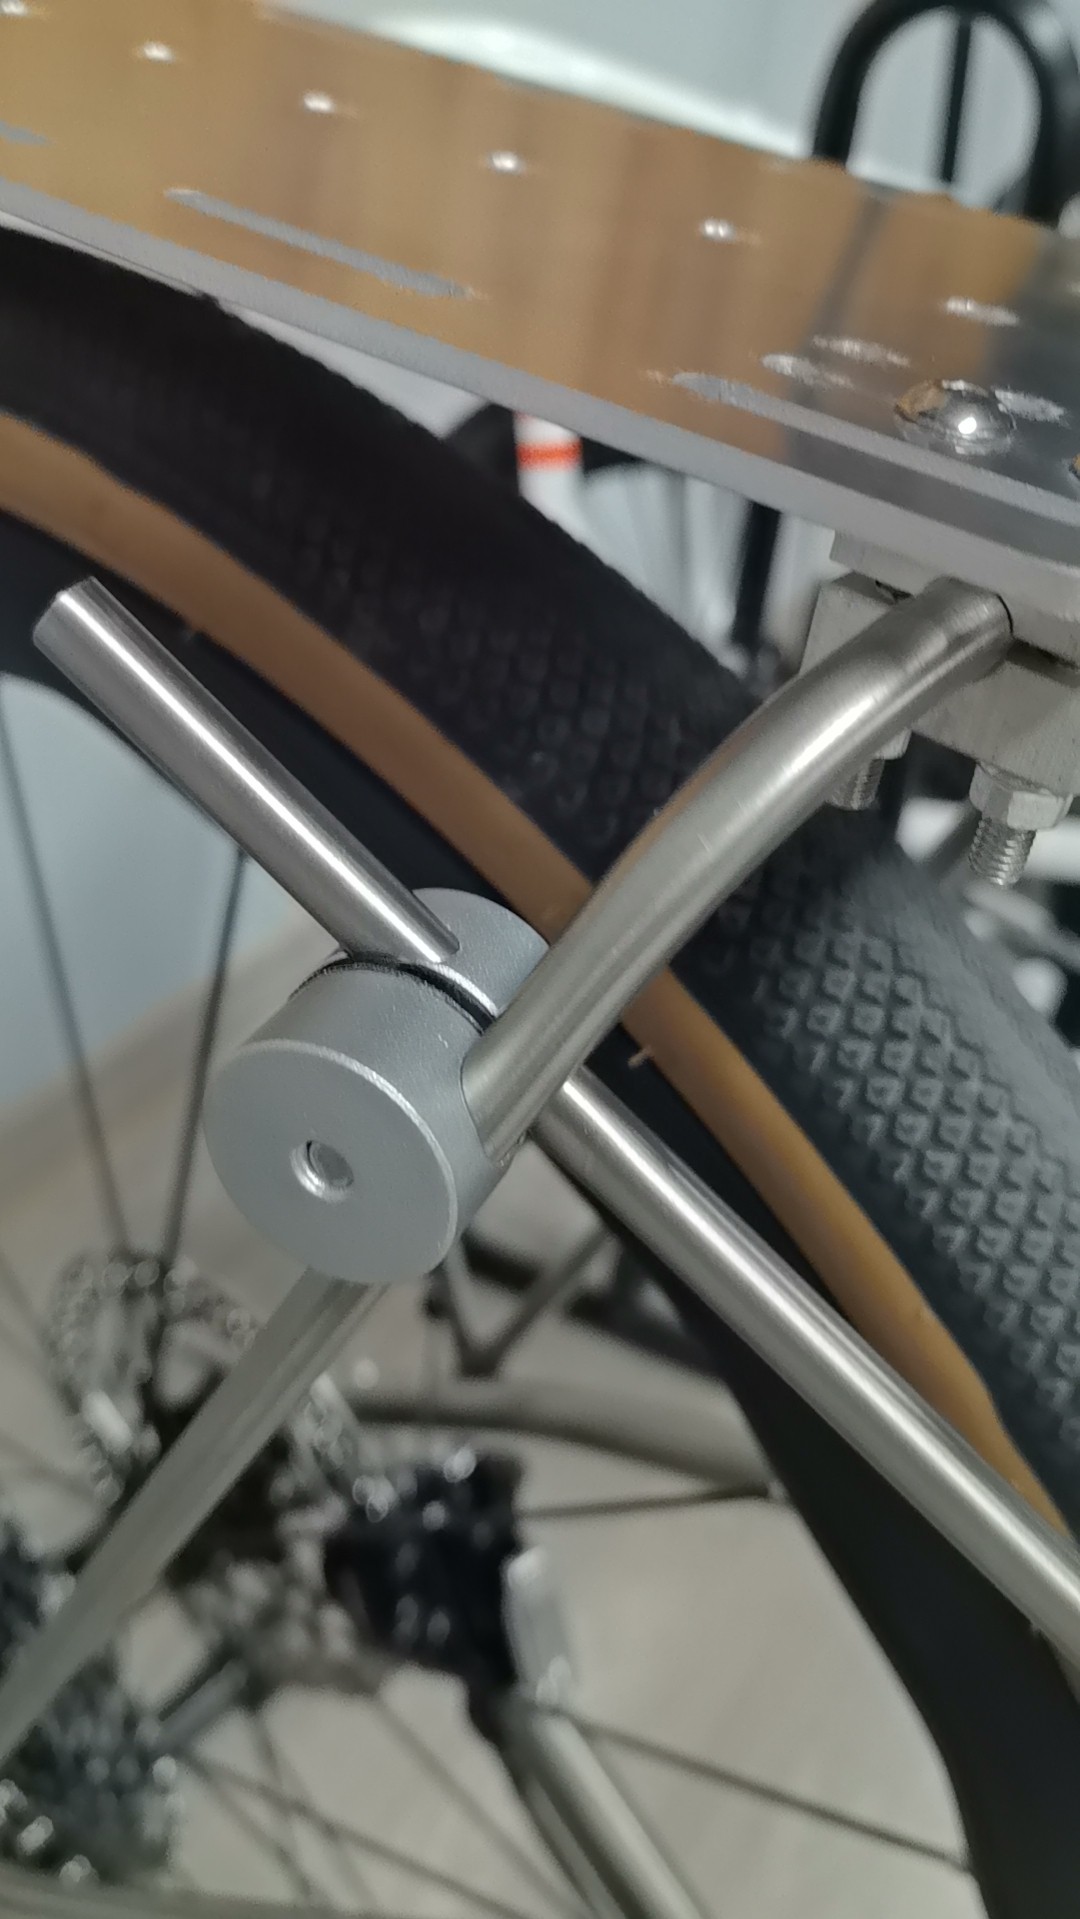
不焊接这条路是一开始就定的,原因有三个:
- 不锈钢薄壁管焊接容易变形、烧穿,自己没这个条件;
- 全机械连接可以反复拆装、微调角度,试装发现不对随时改;
- 哪天想把货架换到别的车上,拆散了重新组就行,不产生不可逆的改动。
试装阶段用夹具把板面临时定位,反复确认支架绕开了宽胎和碟刹,再最终锁紧。
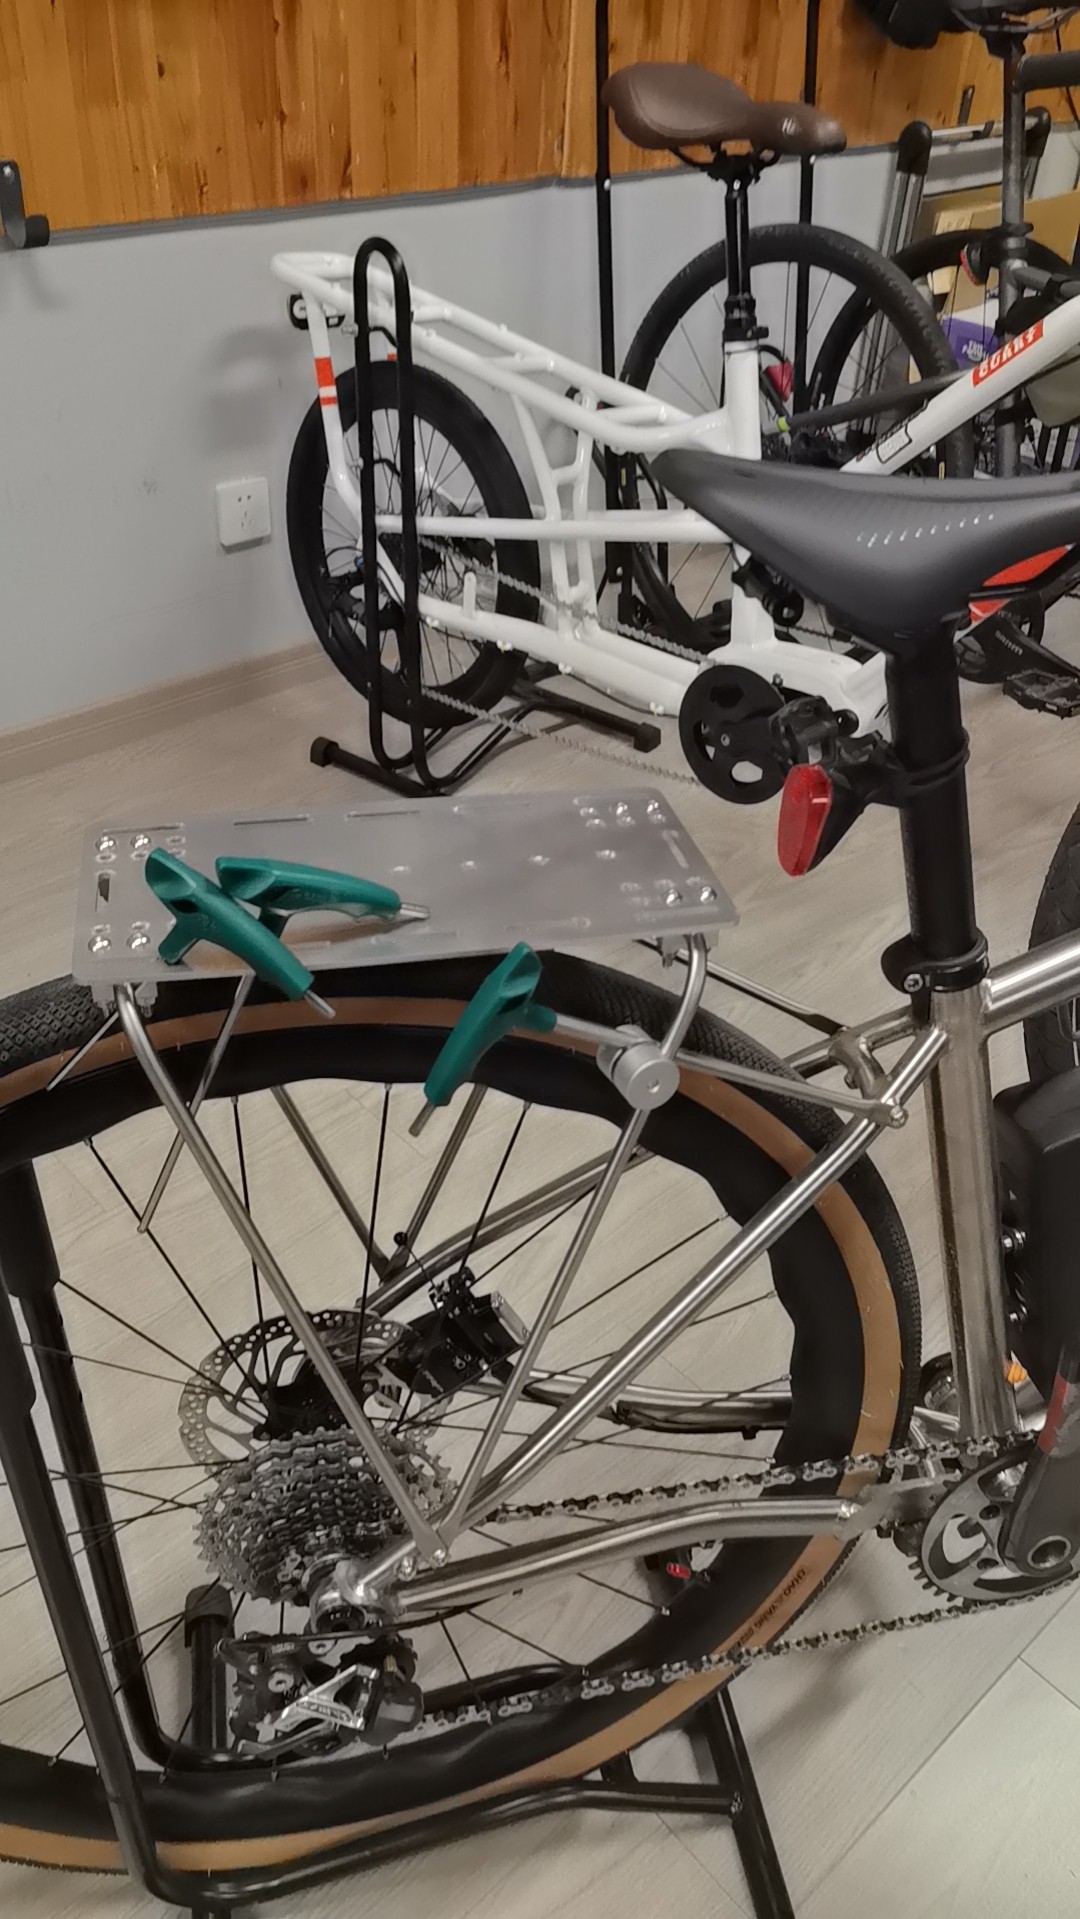
做下来的几点体会
- 细管 + 桁架,比粗管硬扛聪明。8mm 管单根很软,组成三角结构后刚性完全够,还轻。
- 承载面和承力结构分开设计。板面随便换,支架不动,后续想换碳板、改孔位都没有负担。
- 能用标准件就不自己做。分体管夹这种成熟连接件几毛钱一个,比焊一个死节点可靠,还可拆卸。
- 手工活的关键不在工具。弯管器、台虎钳、手钻都很普通,真正费时间的是放样、划线和反复试装。
从冬天在工作室里弯管、打孔,到开春把吊床和保温壶装上去出门,这副货架算是完整走通了”自己画图 → 外发切割 → 手工弯制 → 标准件组装”的全流程。苏州的朋友如果也想给瓜车配一副轻量货架,欢迎来工作室聊聊。
发表回复