这辆山地车装的是弹簧结构的避震坐杆,坐垫高度早就到极限了:坐杆已经插到管底,立管也截到了头。可坐垫还是偏高——仔细看,吃掉这最后一截空间的,是坐杆头部那套天平夹头。原厂夹头把坐垫的两根圆轨架在一个比较高的位置,市场上又没有现成的”低堆高”替换件。
原厂不给,那就自己做一个。前后迭代了三个版本:塑料验证件、第一版钛合金、第二版钛合金,最终把坐垫稳稳降下来 15 毫米。
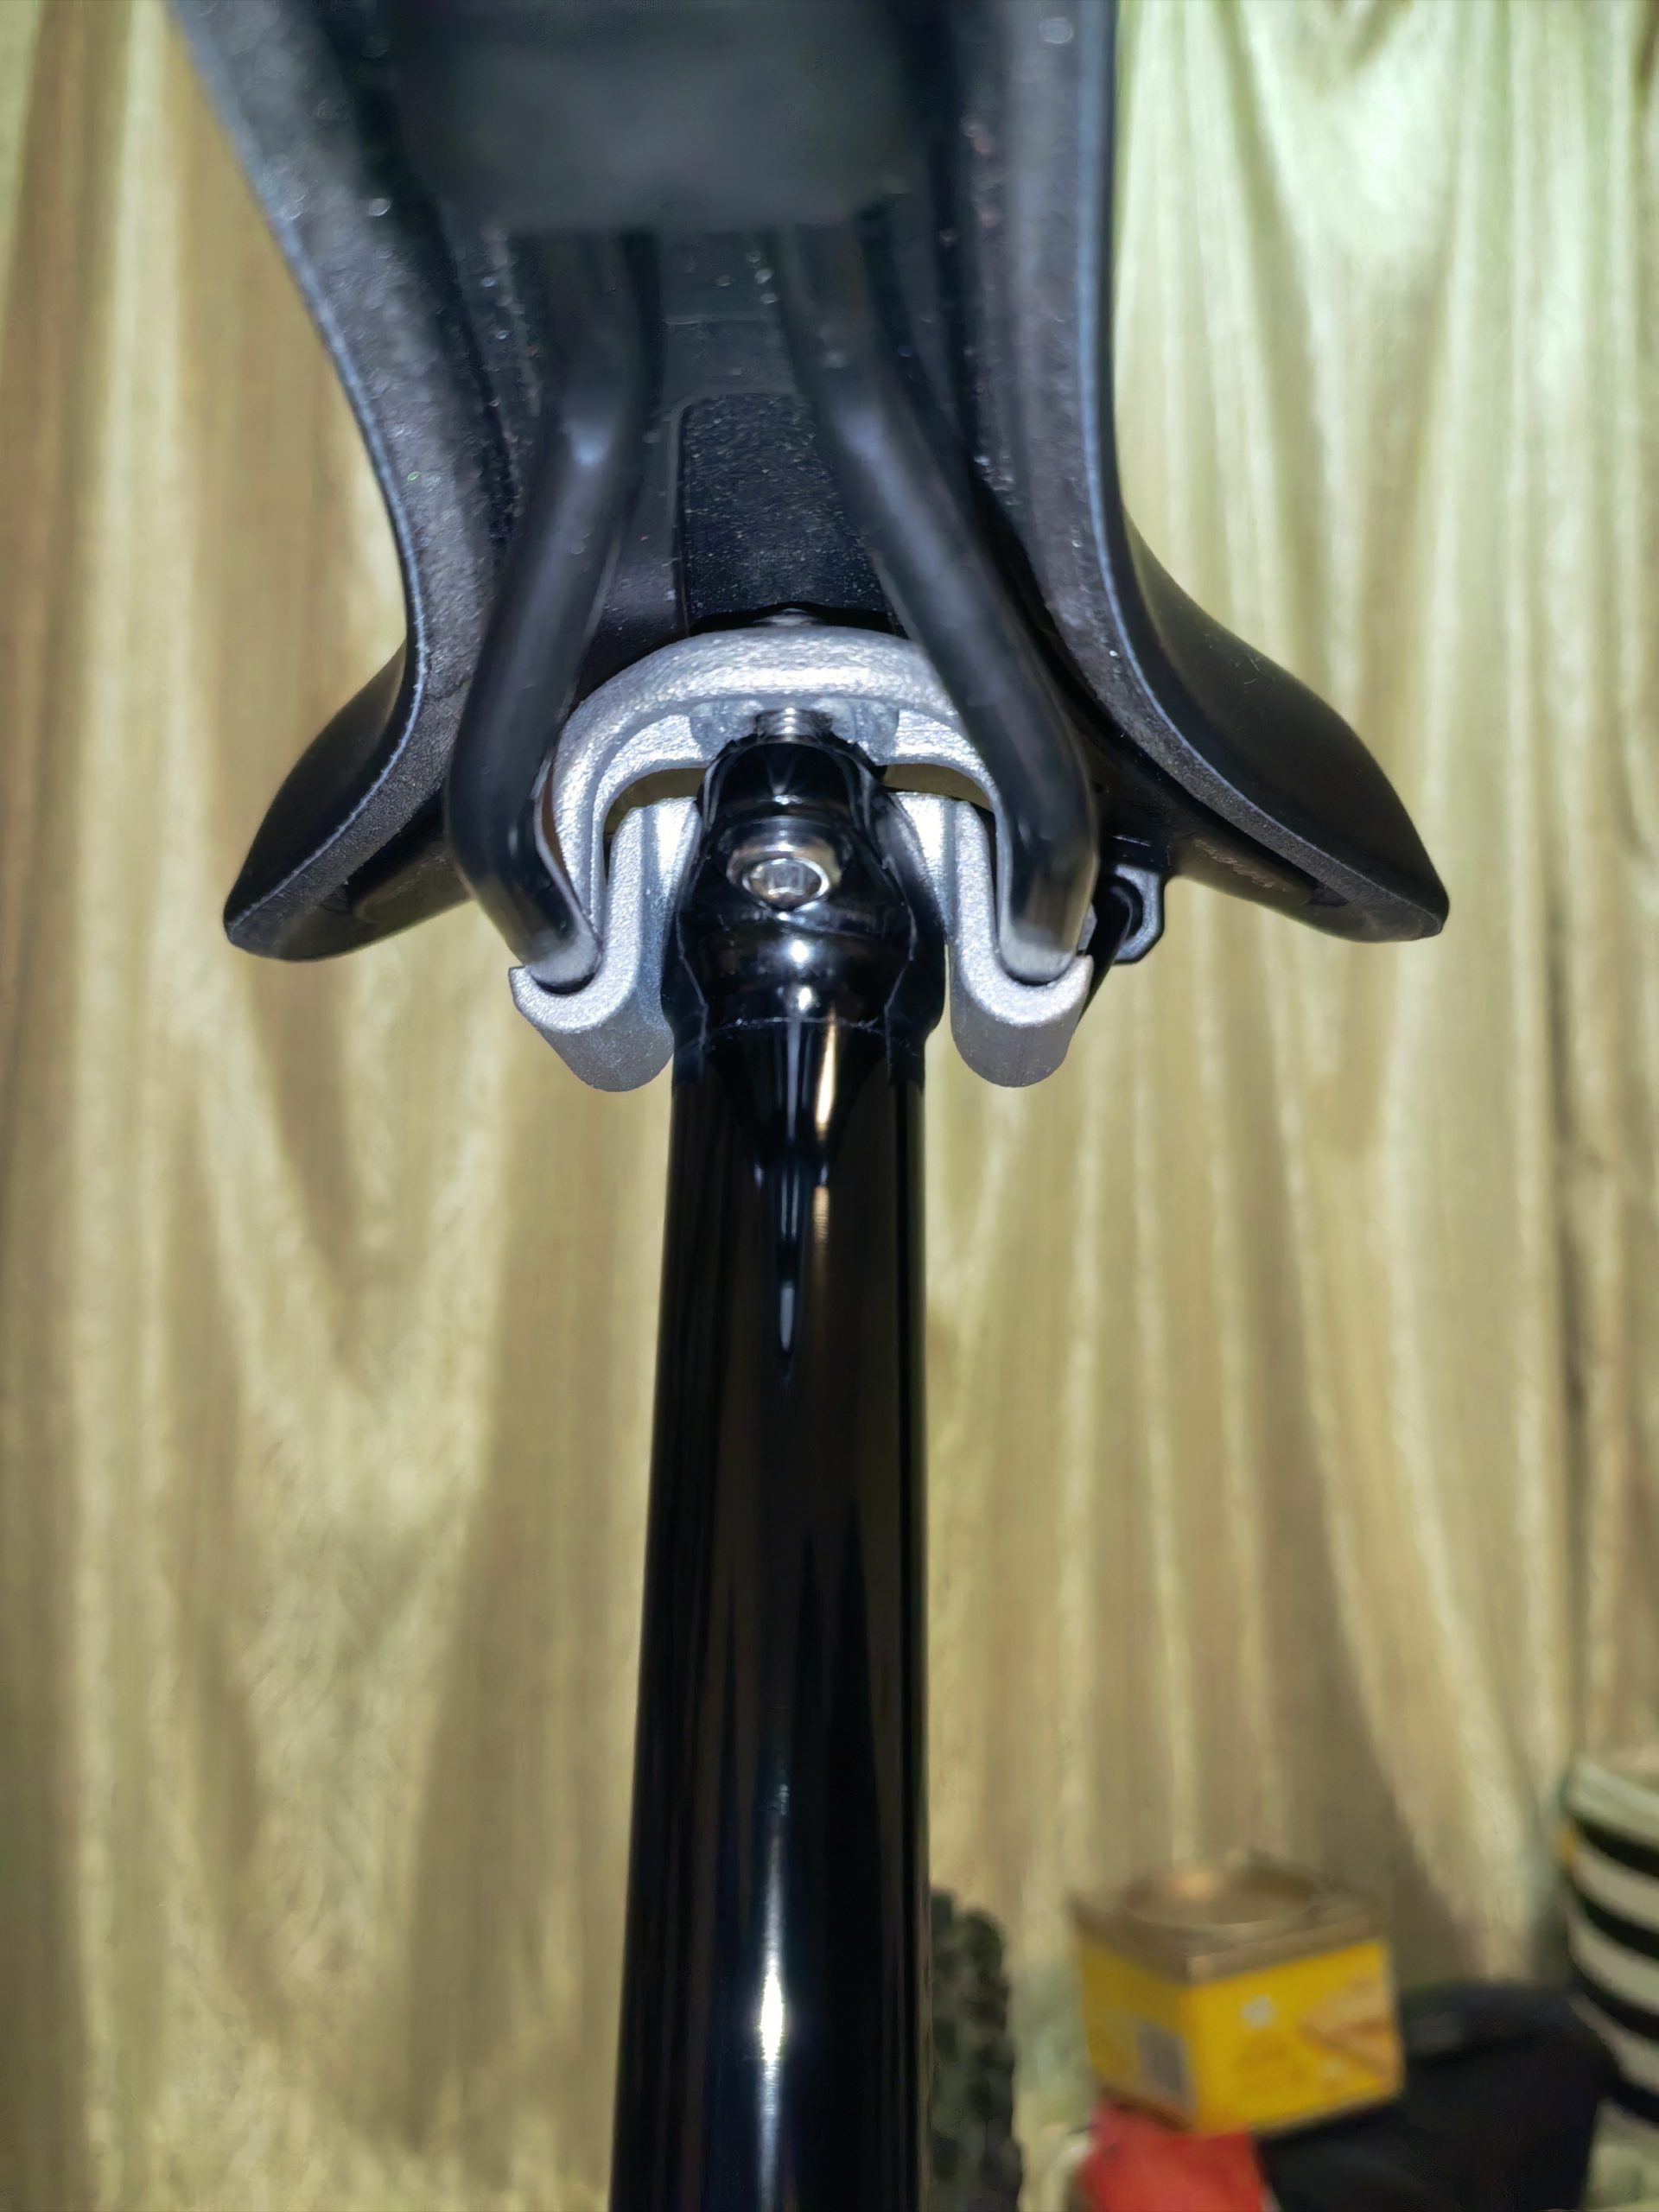
先说清楚:天平夹头是干什么的
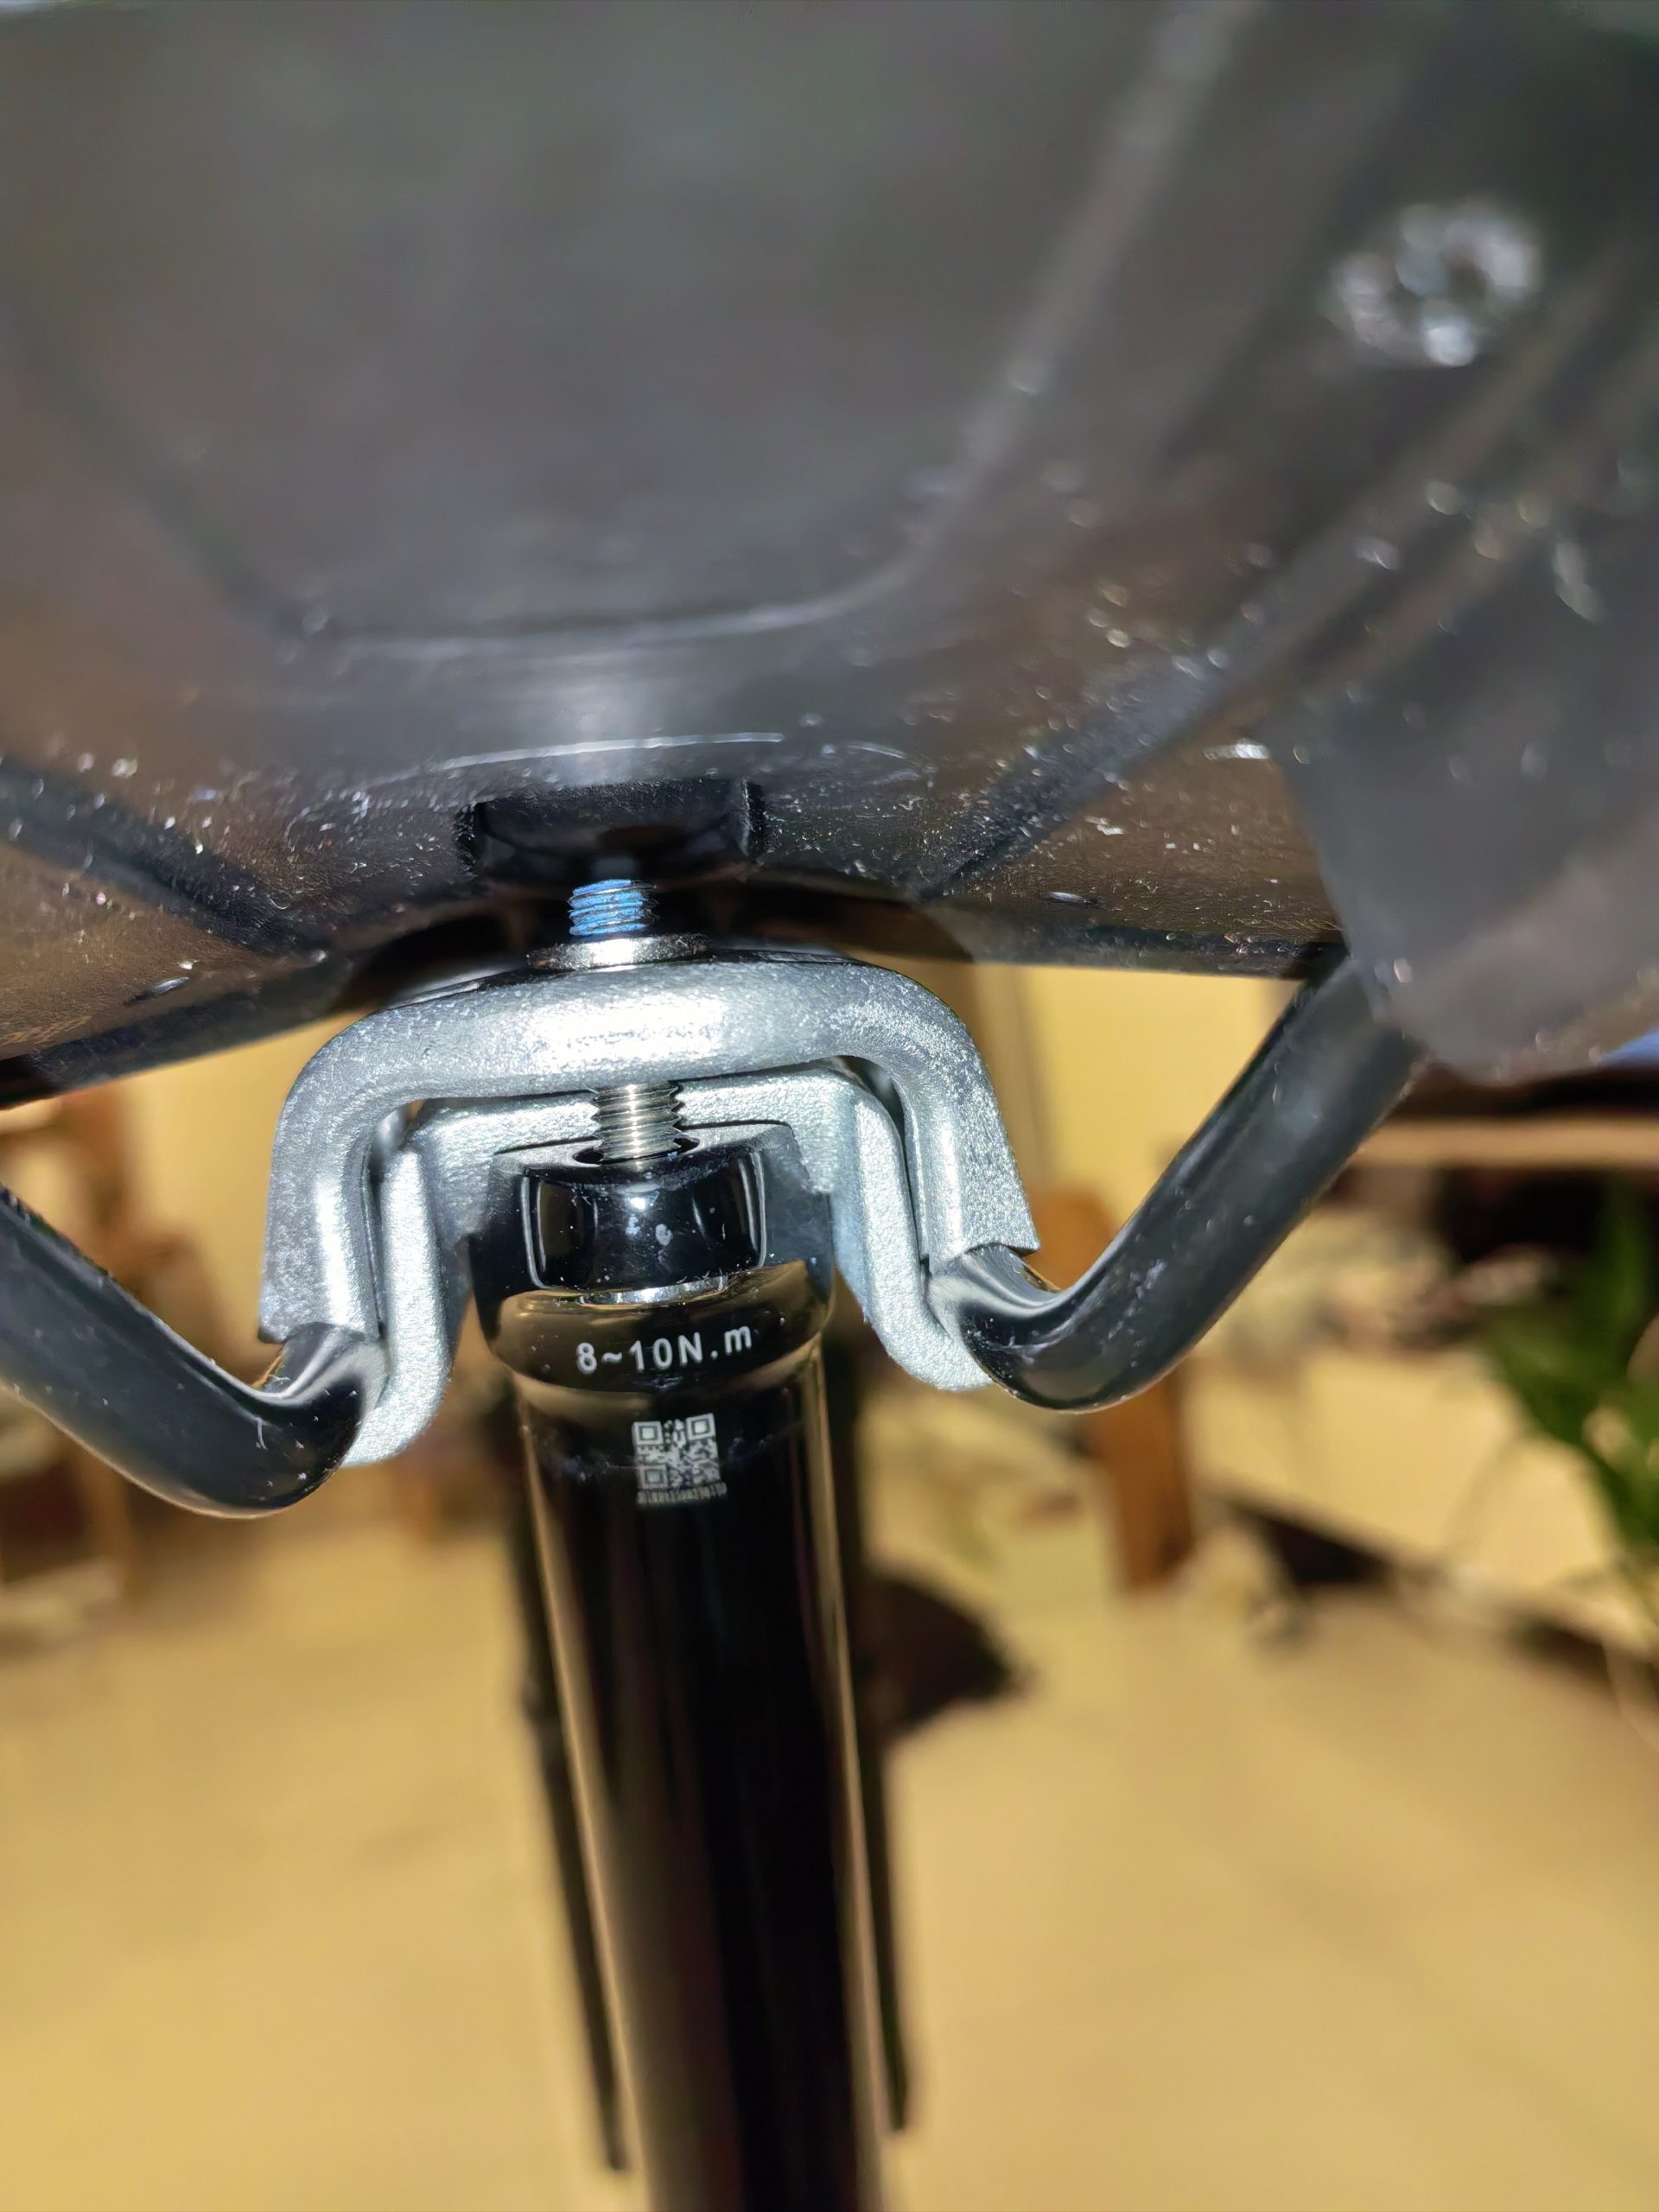
天平夹头是坐杆顶端抱住坐垫两根 7mm 圆轨的那套机构:中间一颗贯穿螺栓,上方一块顶盖压住轨道、负责俯仰调节,下方一对钩爪从底下托住轨道。螺栓按原厂扭矩打紧后,上下咬合把坐垫锁死。这根避震坐杆头部明确标着 8–10 N·m。
要降低坐垫,思路不是动螺栓,而是让”抱住轨道”的这一圈结构整体下沉——同时保留原厂的螺栓路径和夹紧逻辑,不能为了降高度另起一套不靠谱的固定方式。
第一步:先用塑料件验证,不直接上金属
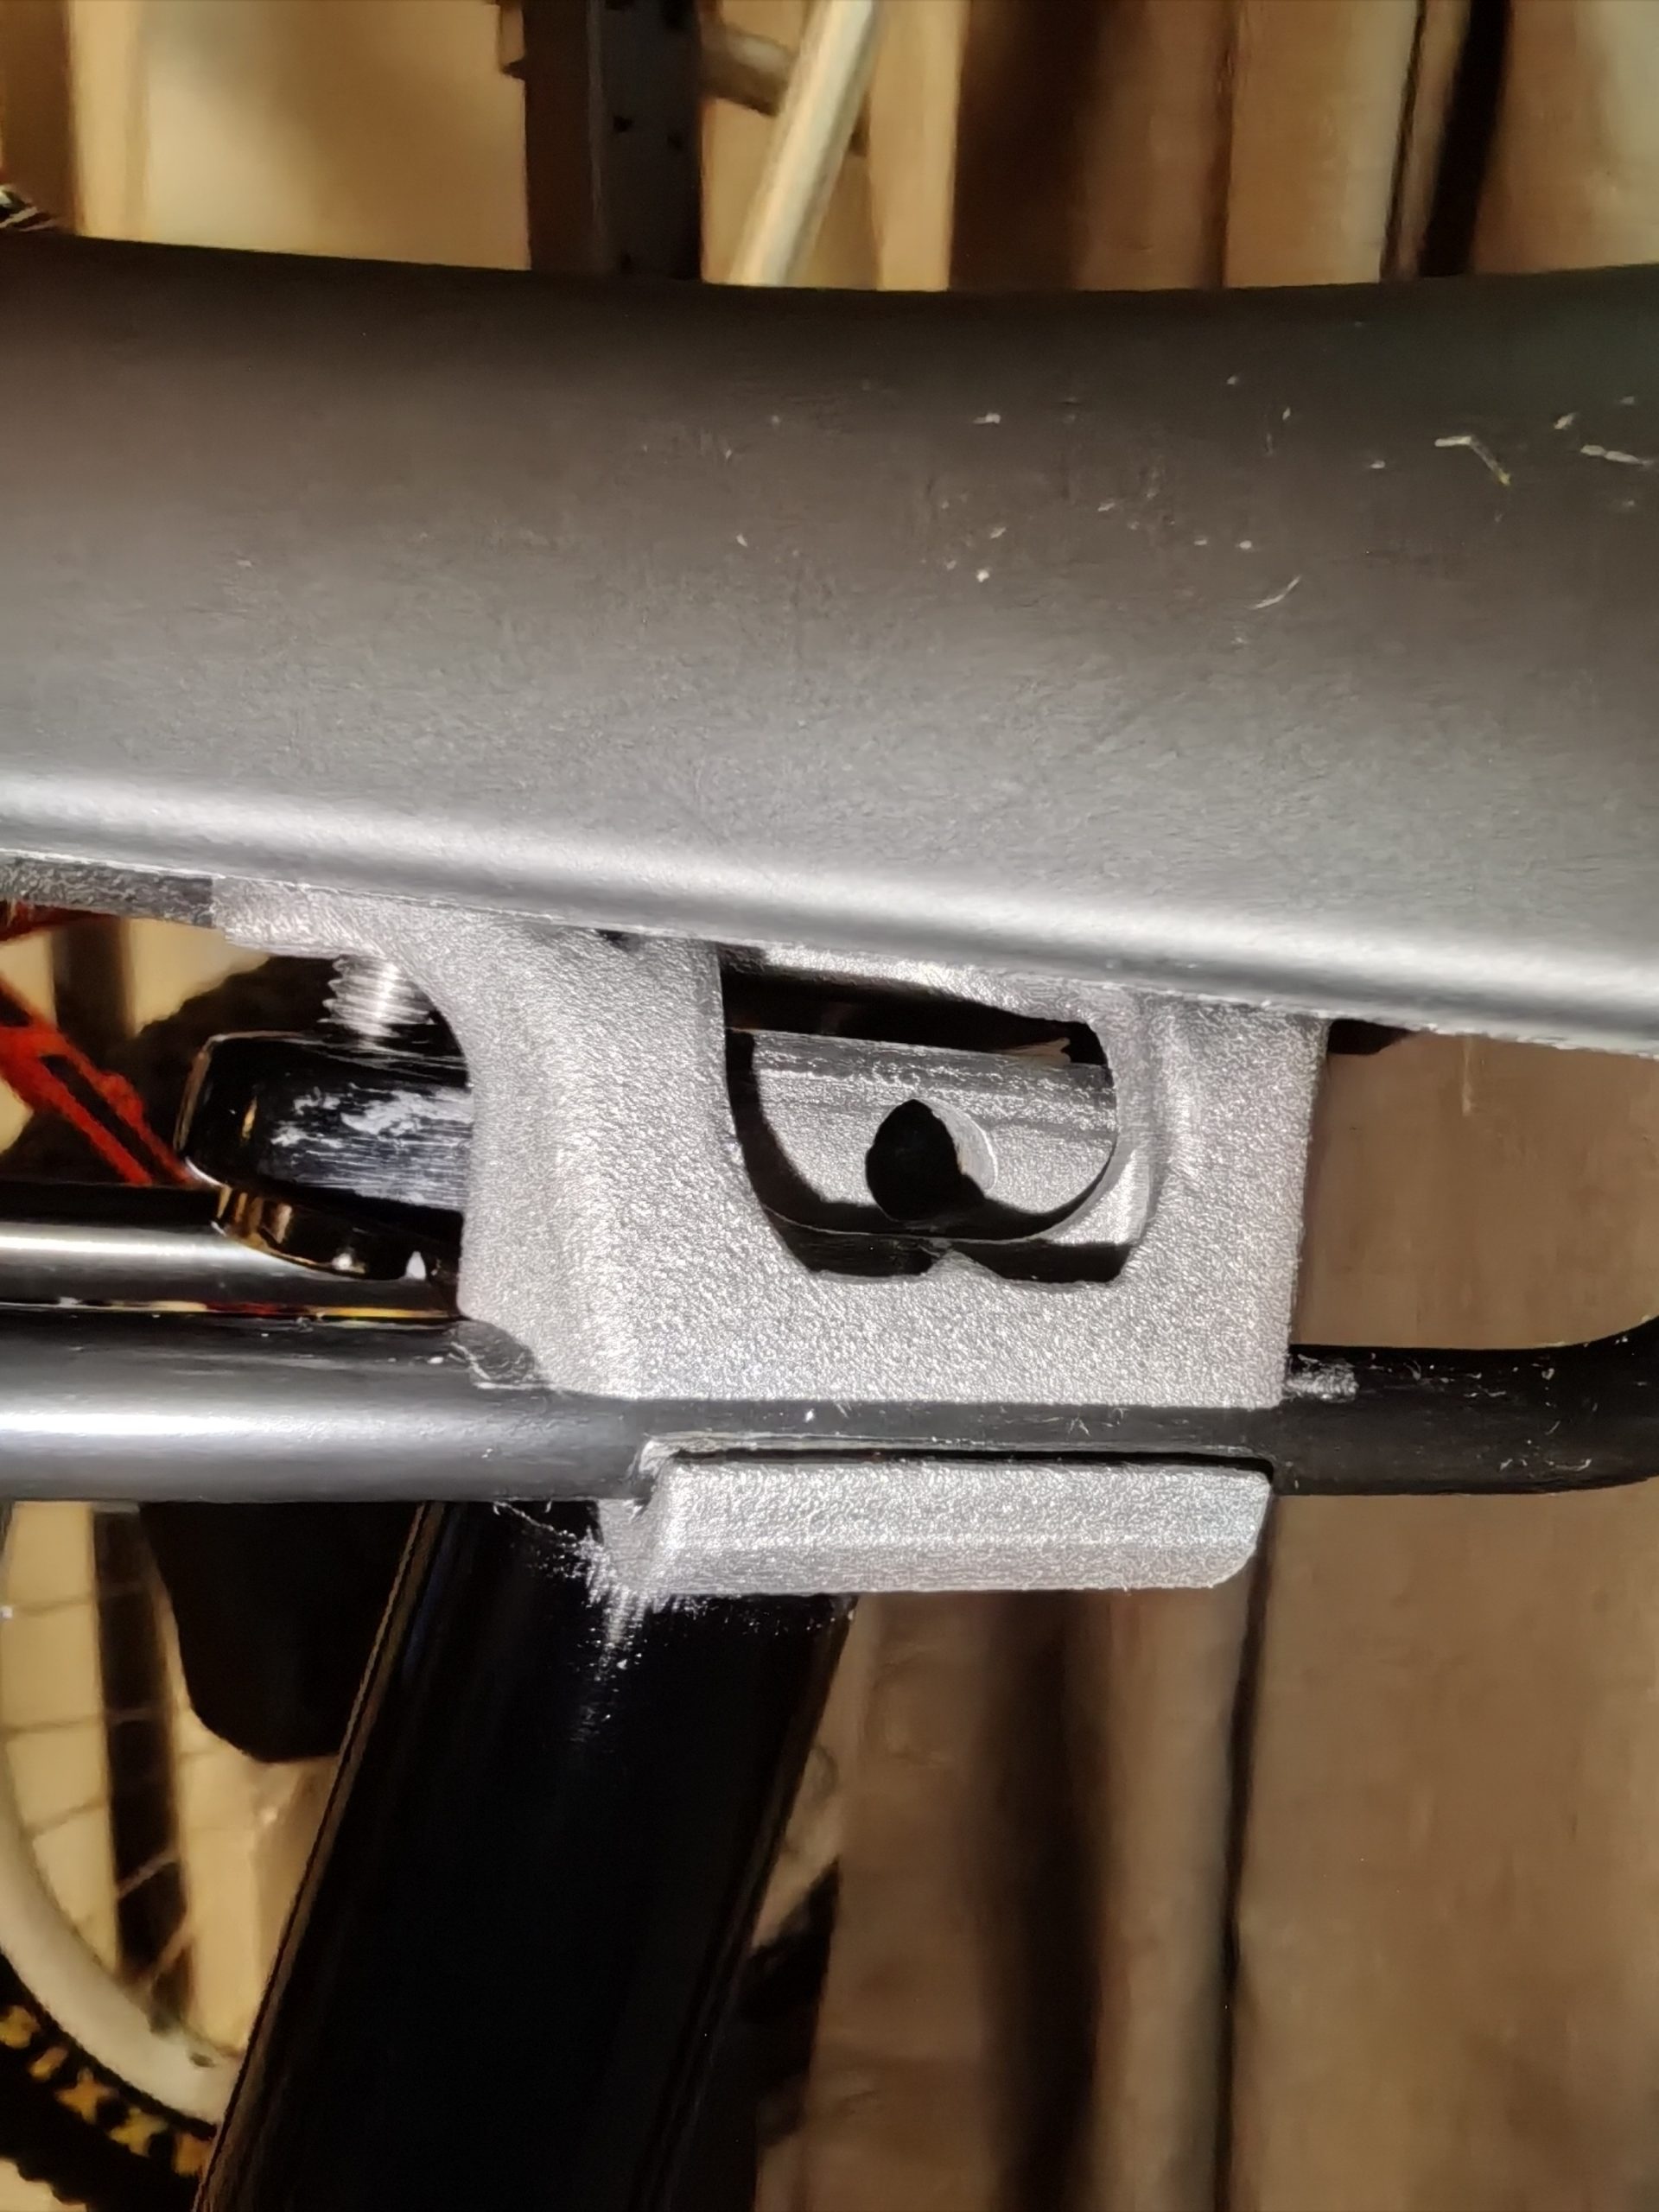
增材金属一版不便宜,造型没验证过直接打钛,是拿钱试错。所以先按设计打了白色 FDM 塑料件:顶盖 + 钩爪,两件式结构,和后来的金属件是完全相同的造型。
塑料件不承重,它只回答三个问题:钩爪开口能不能干净地抱住 7mm 圆轨;装上坐杆头之后贴合面、轨道间距对不对;真装到车上,坐垫实际能降多少。
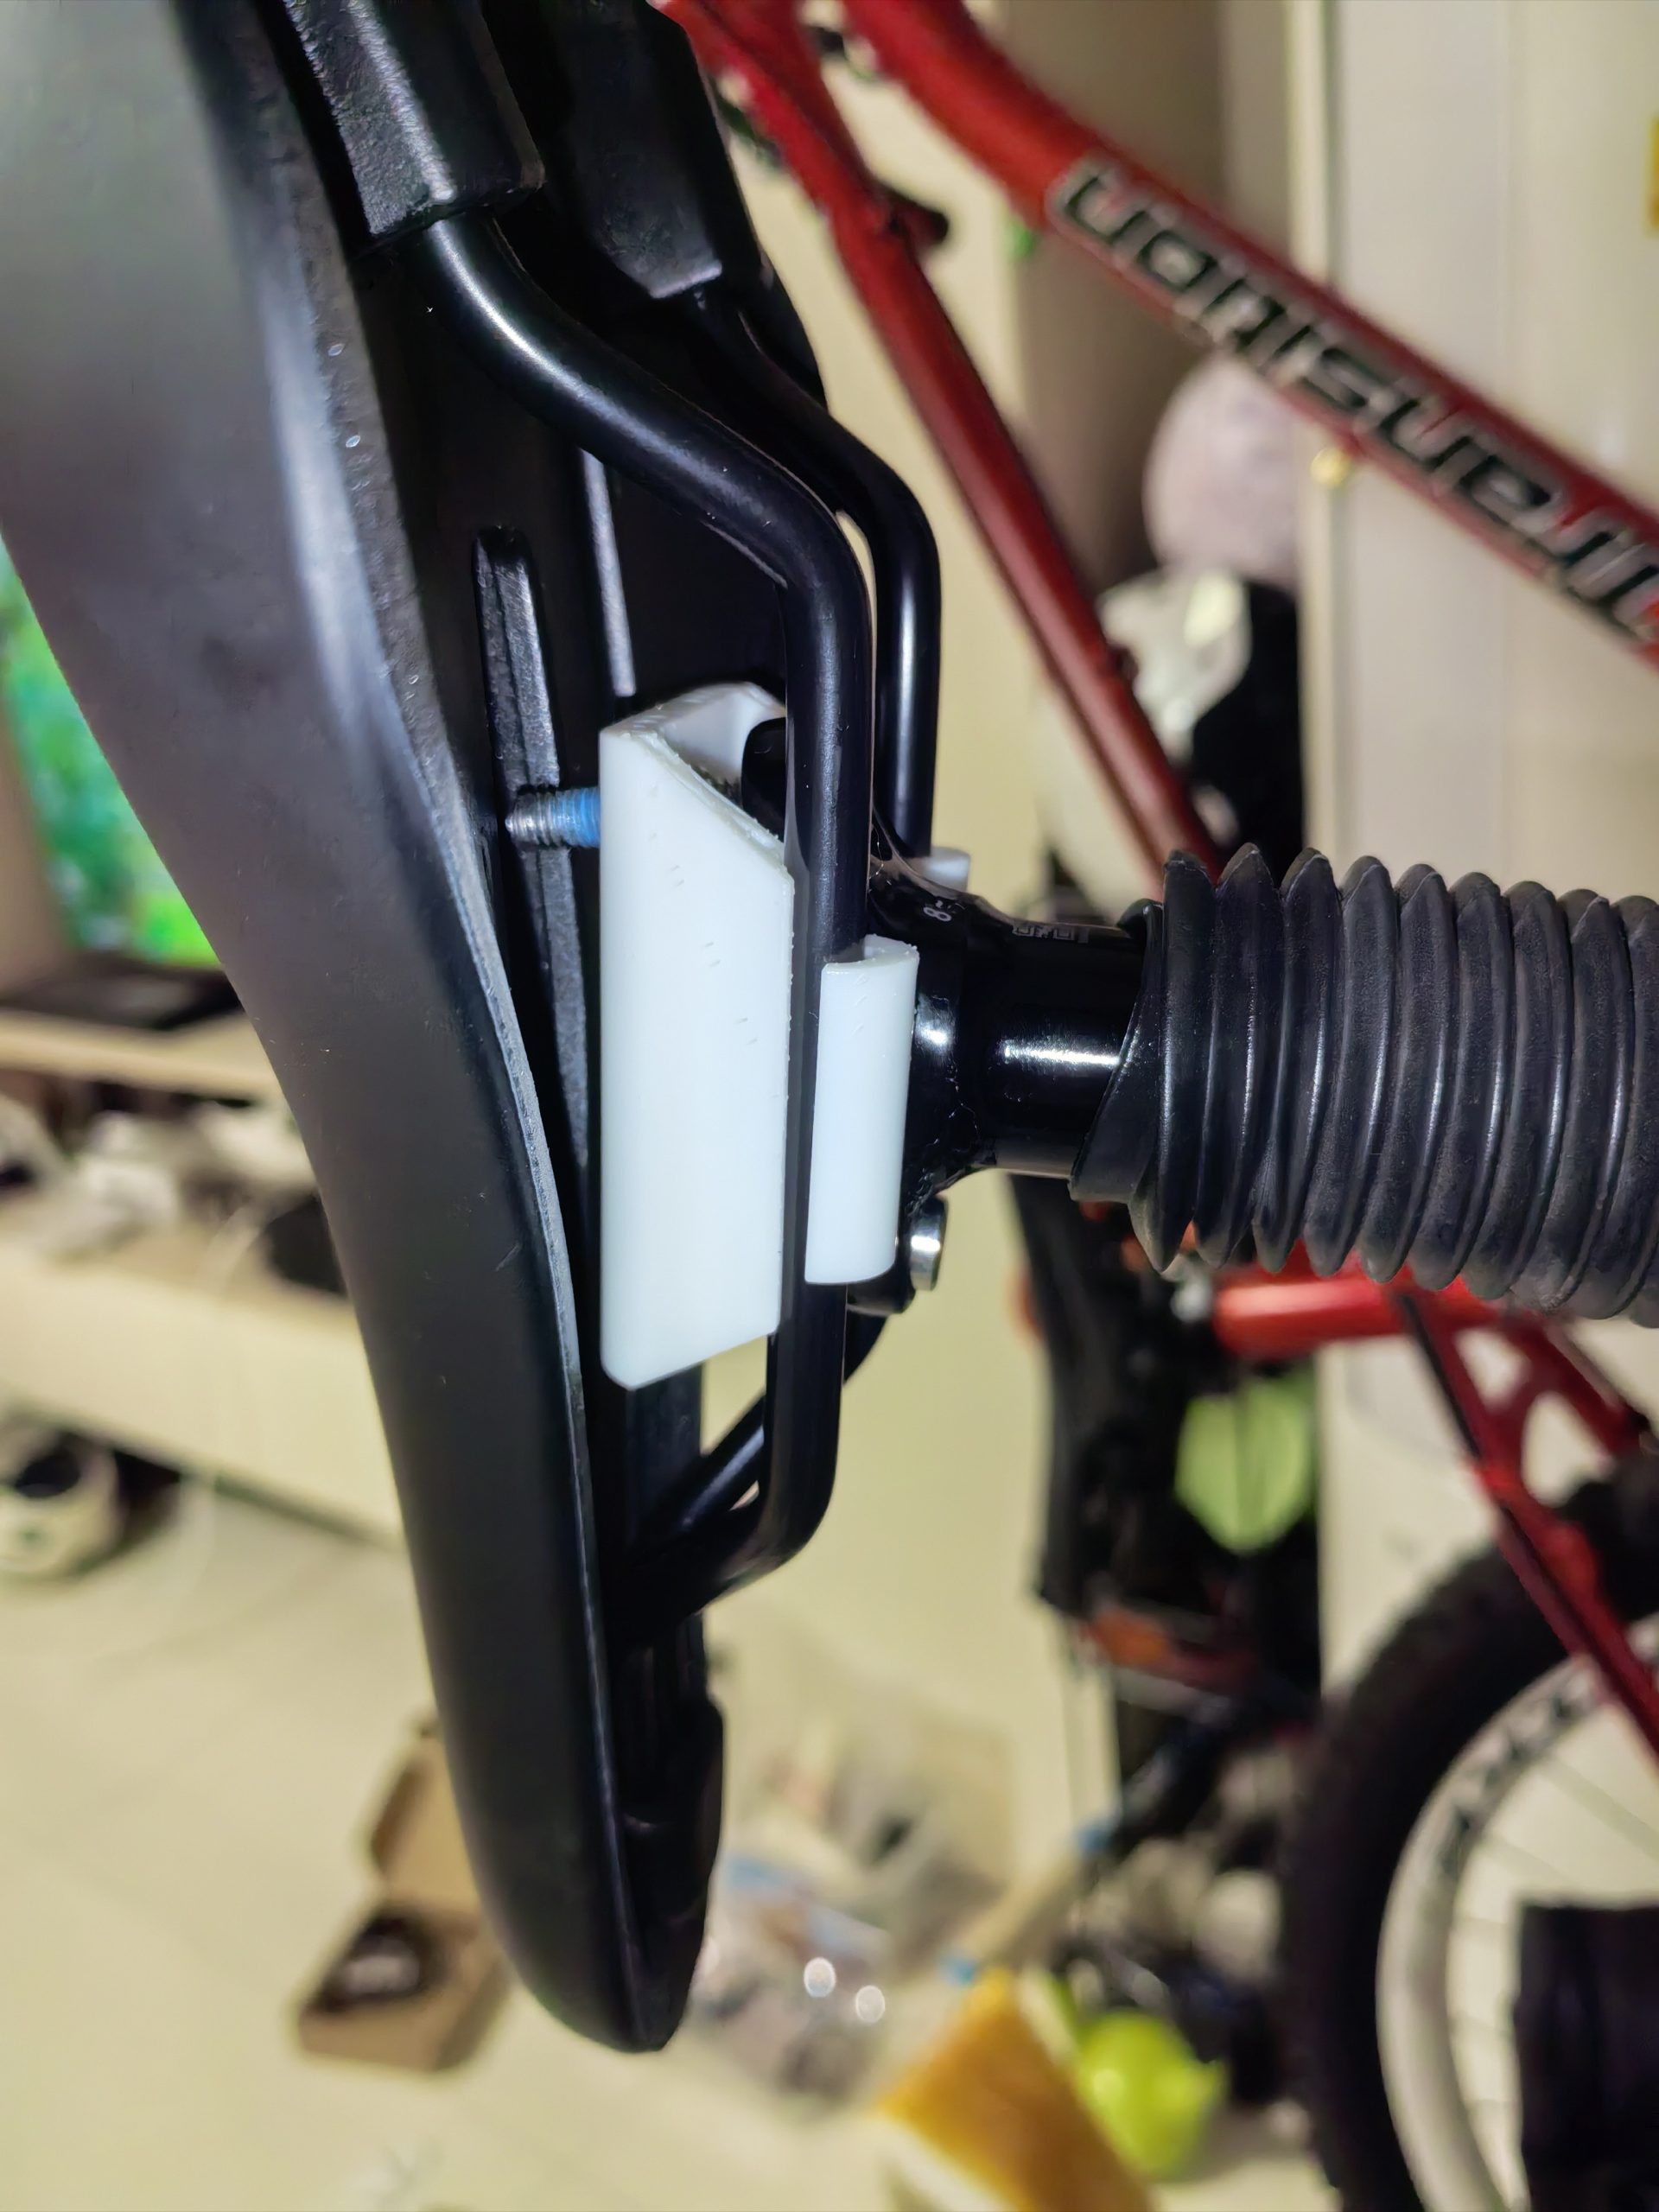
三个问题都过了,造型就此冻结,然后才进入金属环节。
第一版钛合金:降 10 毫米,能骑,但不满意
第一版金属件按白件 1:1 出,采用激光粉末床熔融(SLM)工艺,内部做了中空腔体。造型和白件一致,先求”能用、安全”。
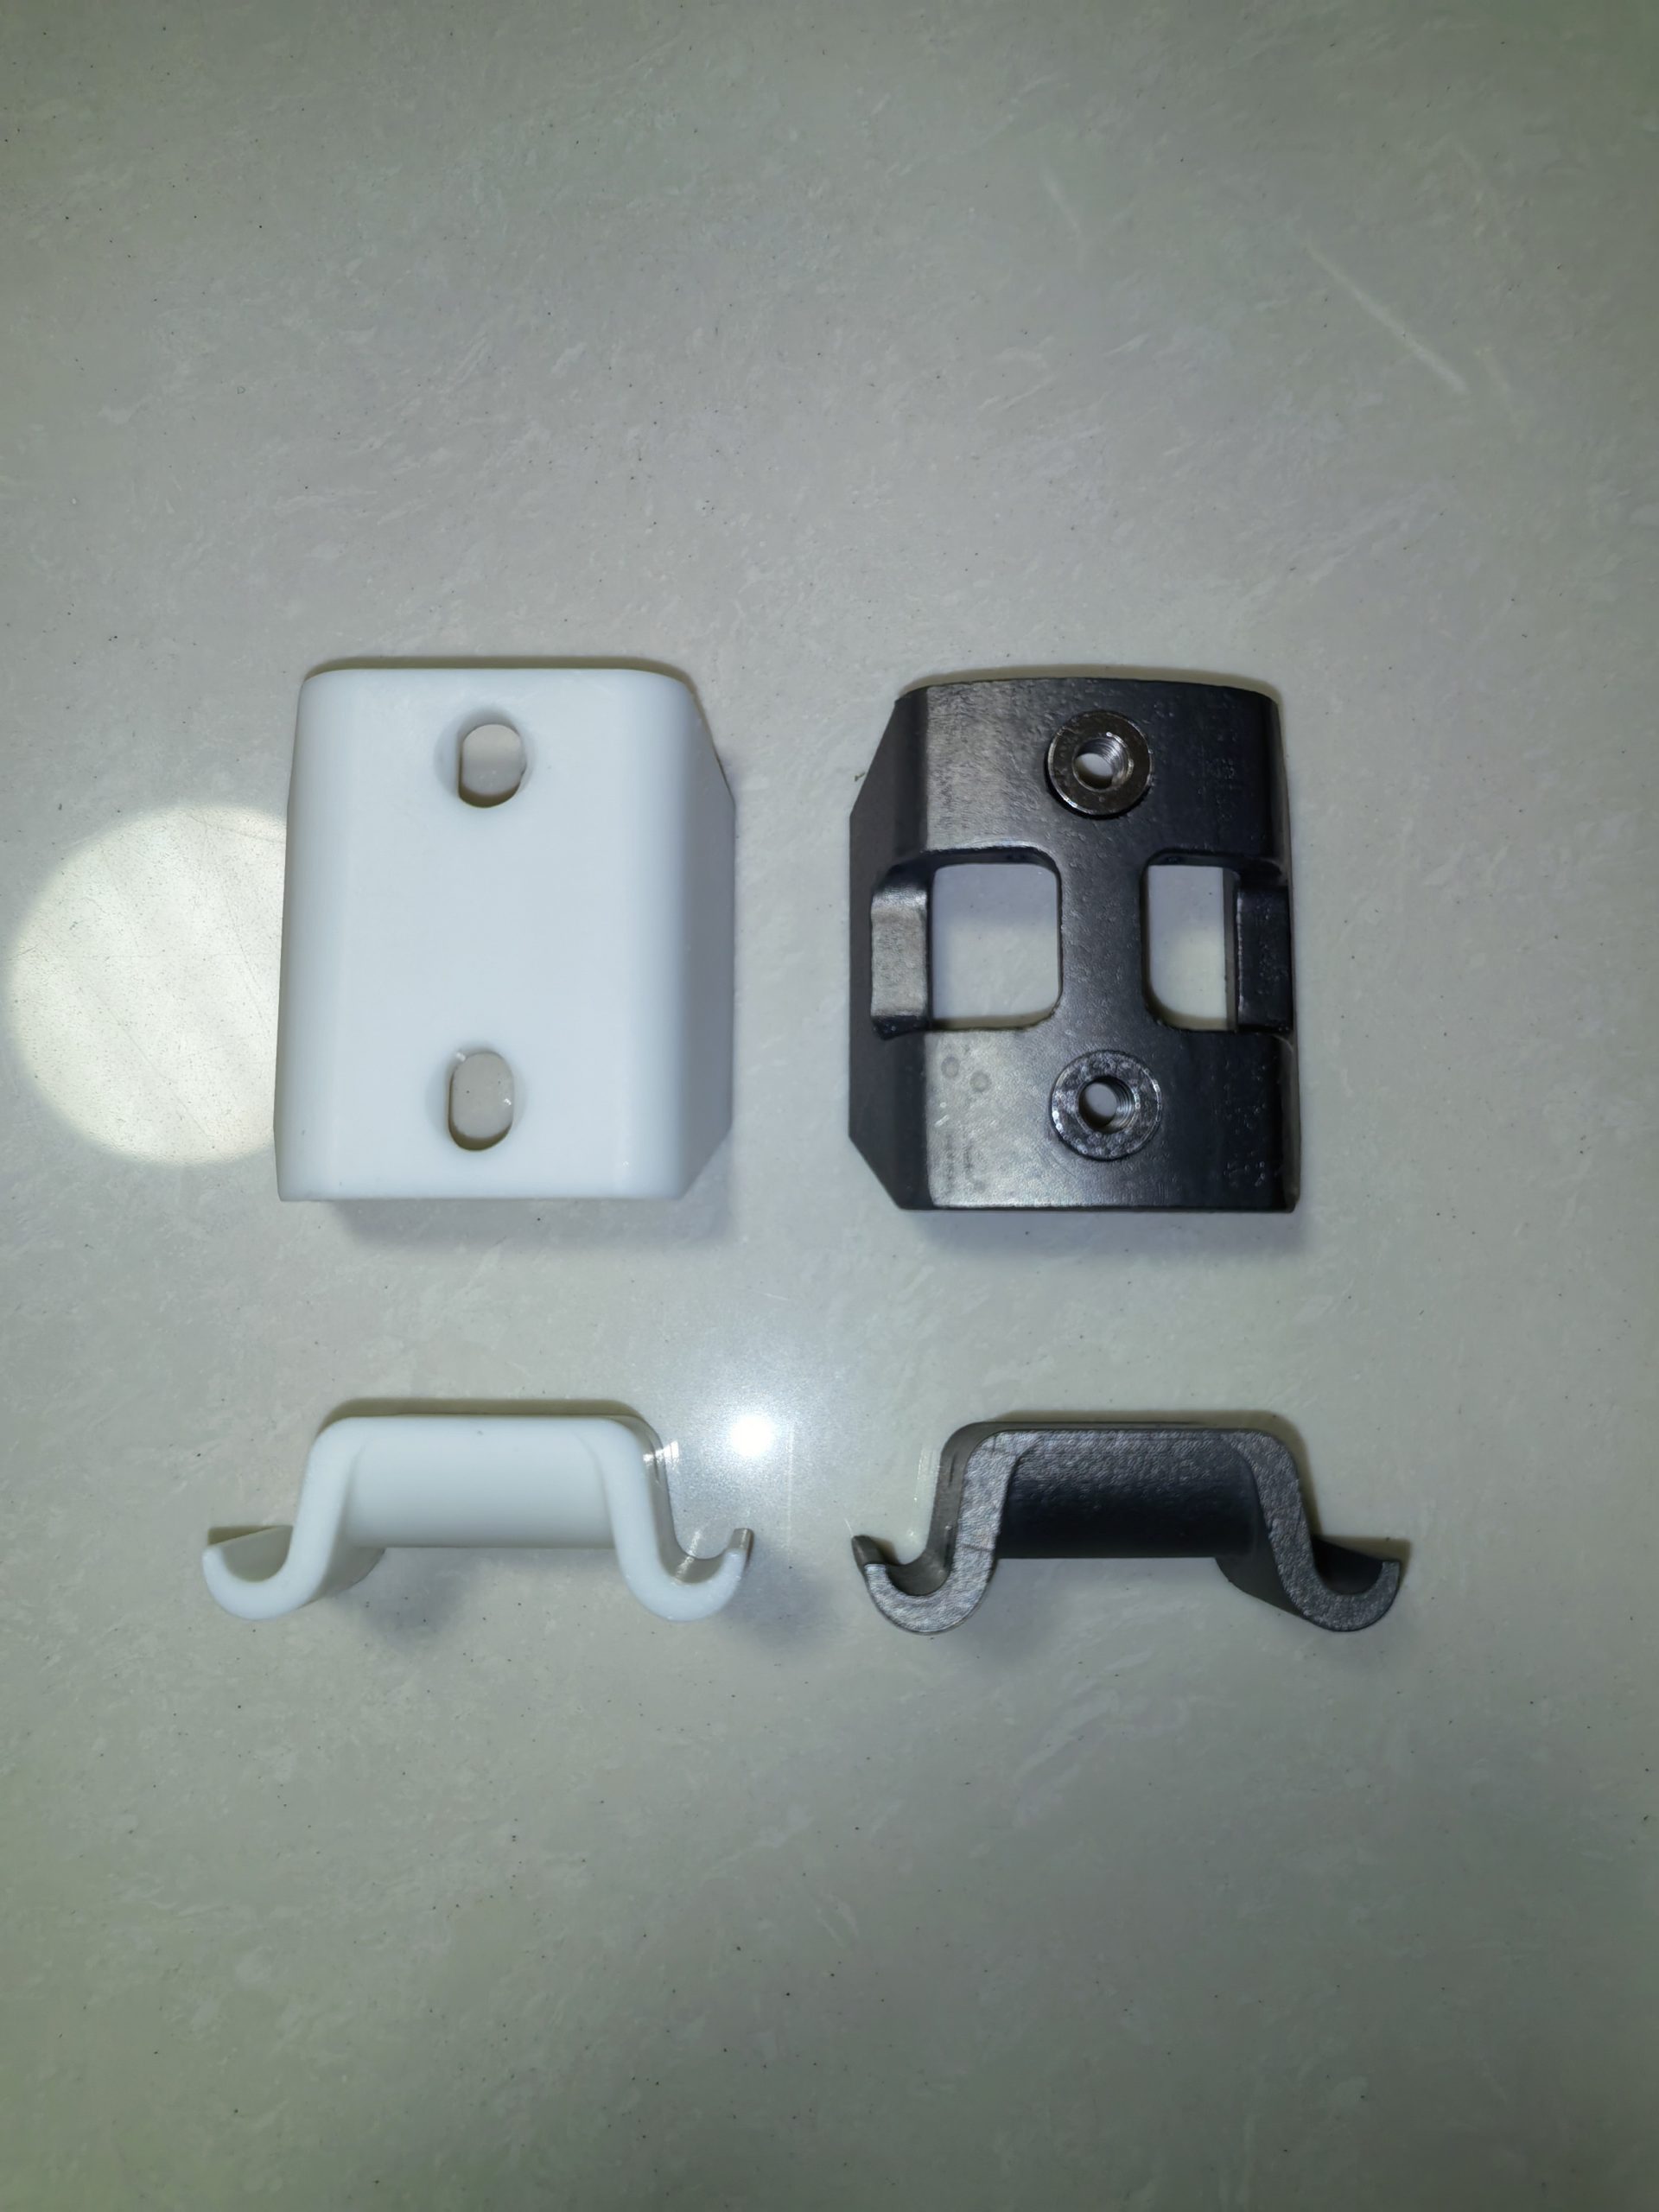
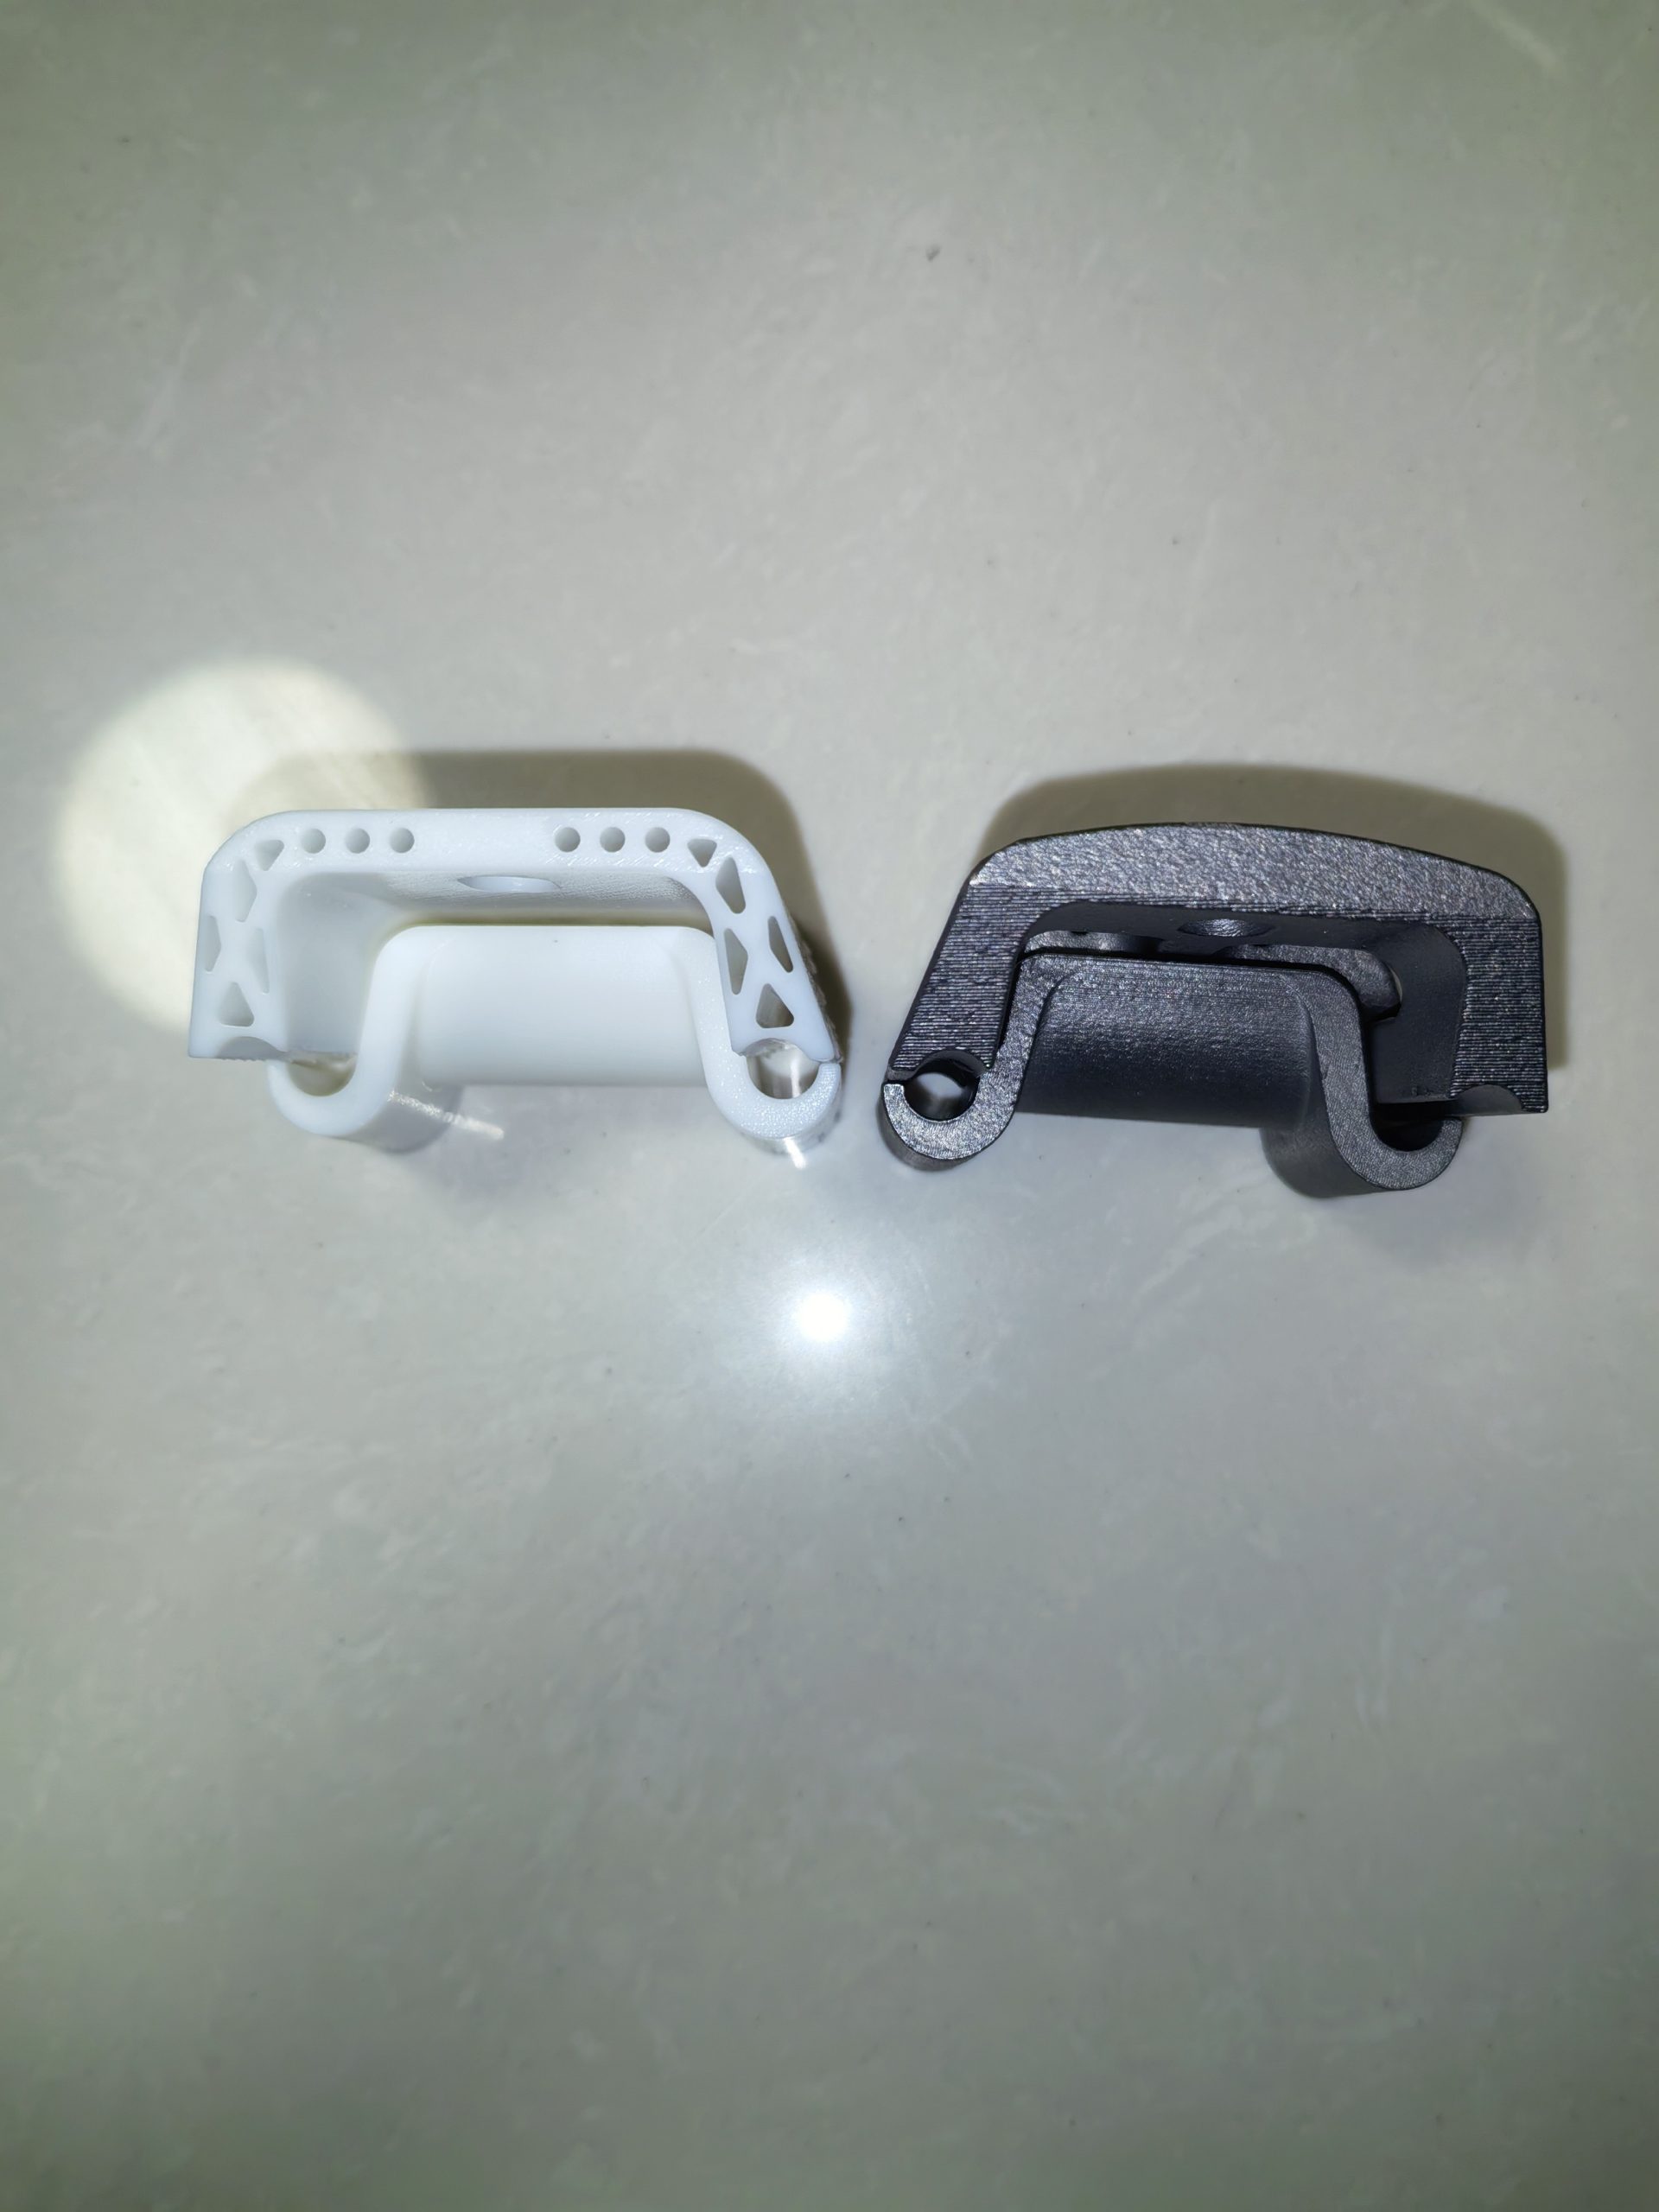
装车后坐垫降低了约 10 毫米,功能没问题。但有两个地方我不满意:
一是中空腔清粉不干净。金属增材的中空件必须预留清粉口,成型后把腔里未熔化的金属粉排干净。第一版供应商这一步没做彻底,等我拿到手,还能从零件里倒出残余钛粉——下图手指上那撮蓝灰色粉末就是。残粉留在封闭腔里,本身重量是小事,长期在里面随振动磨内壁,才是真正的隐患。
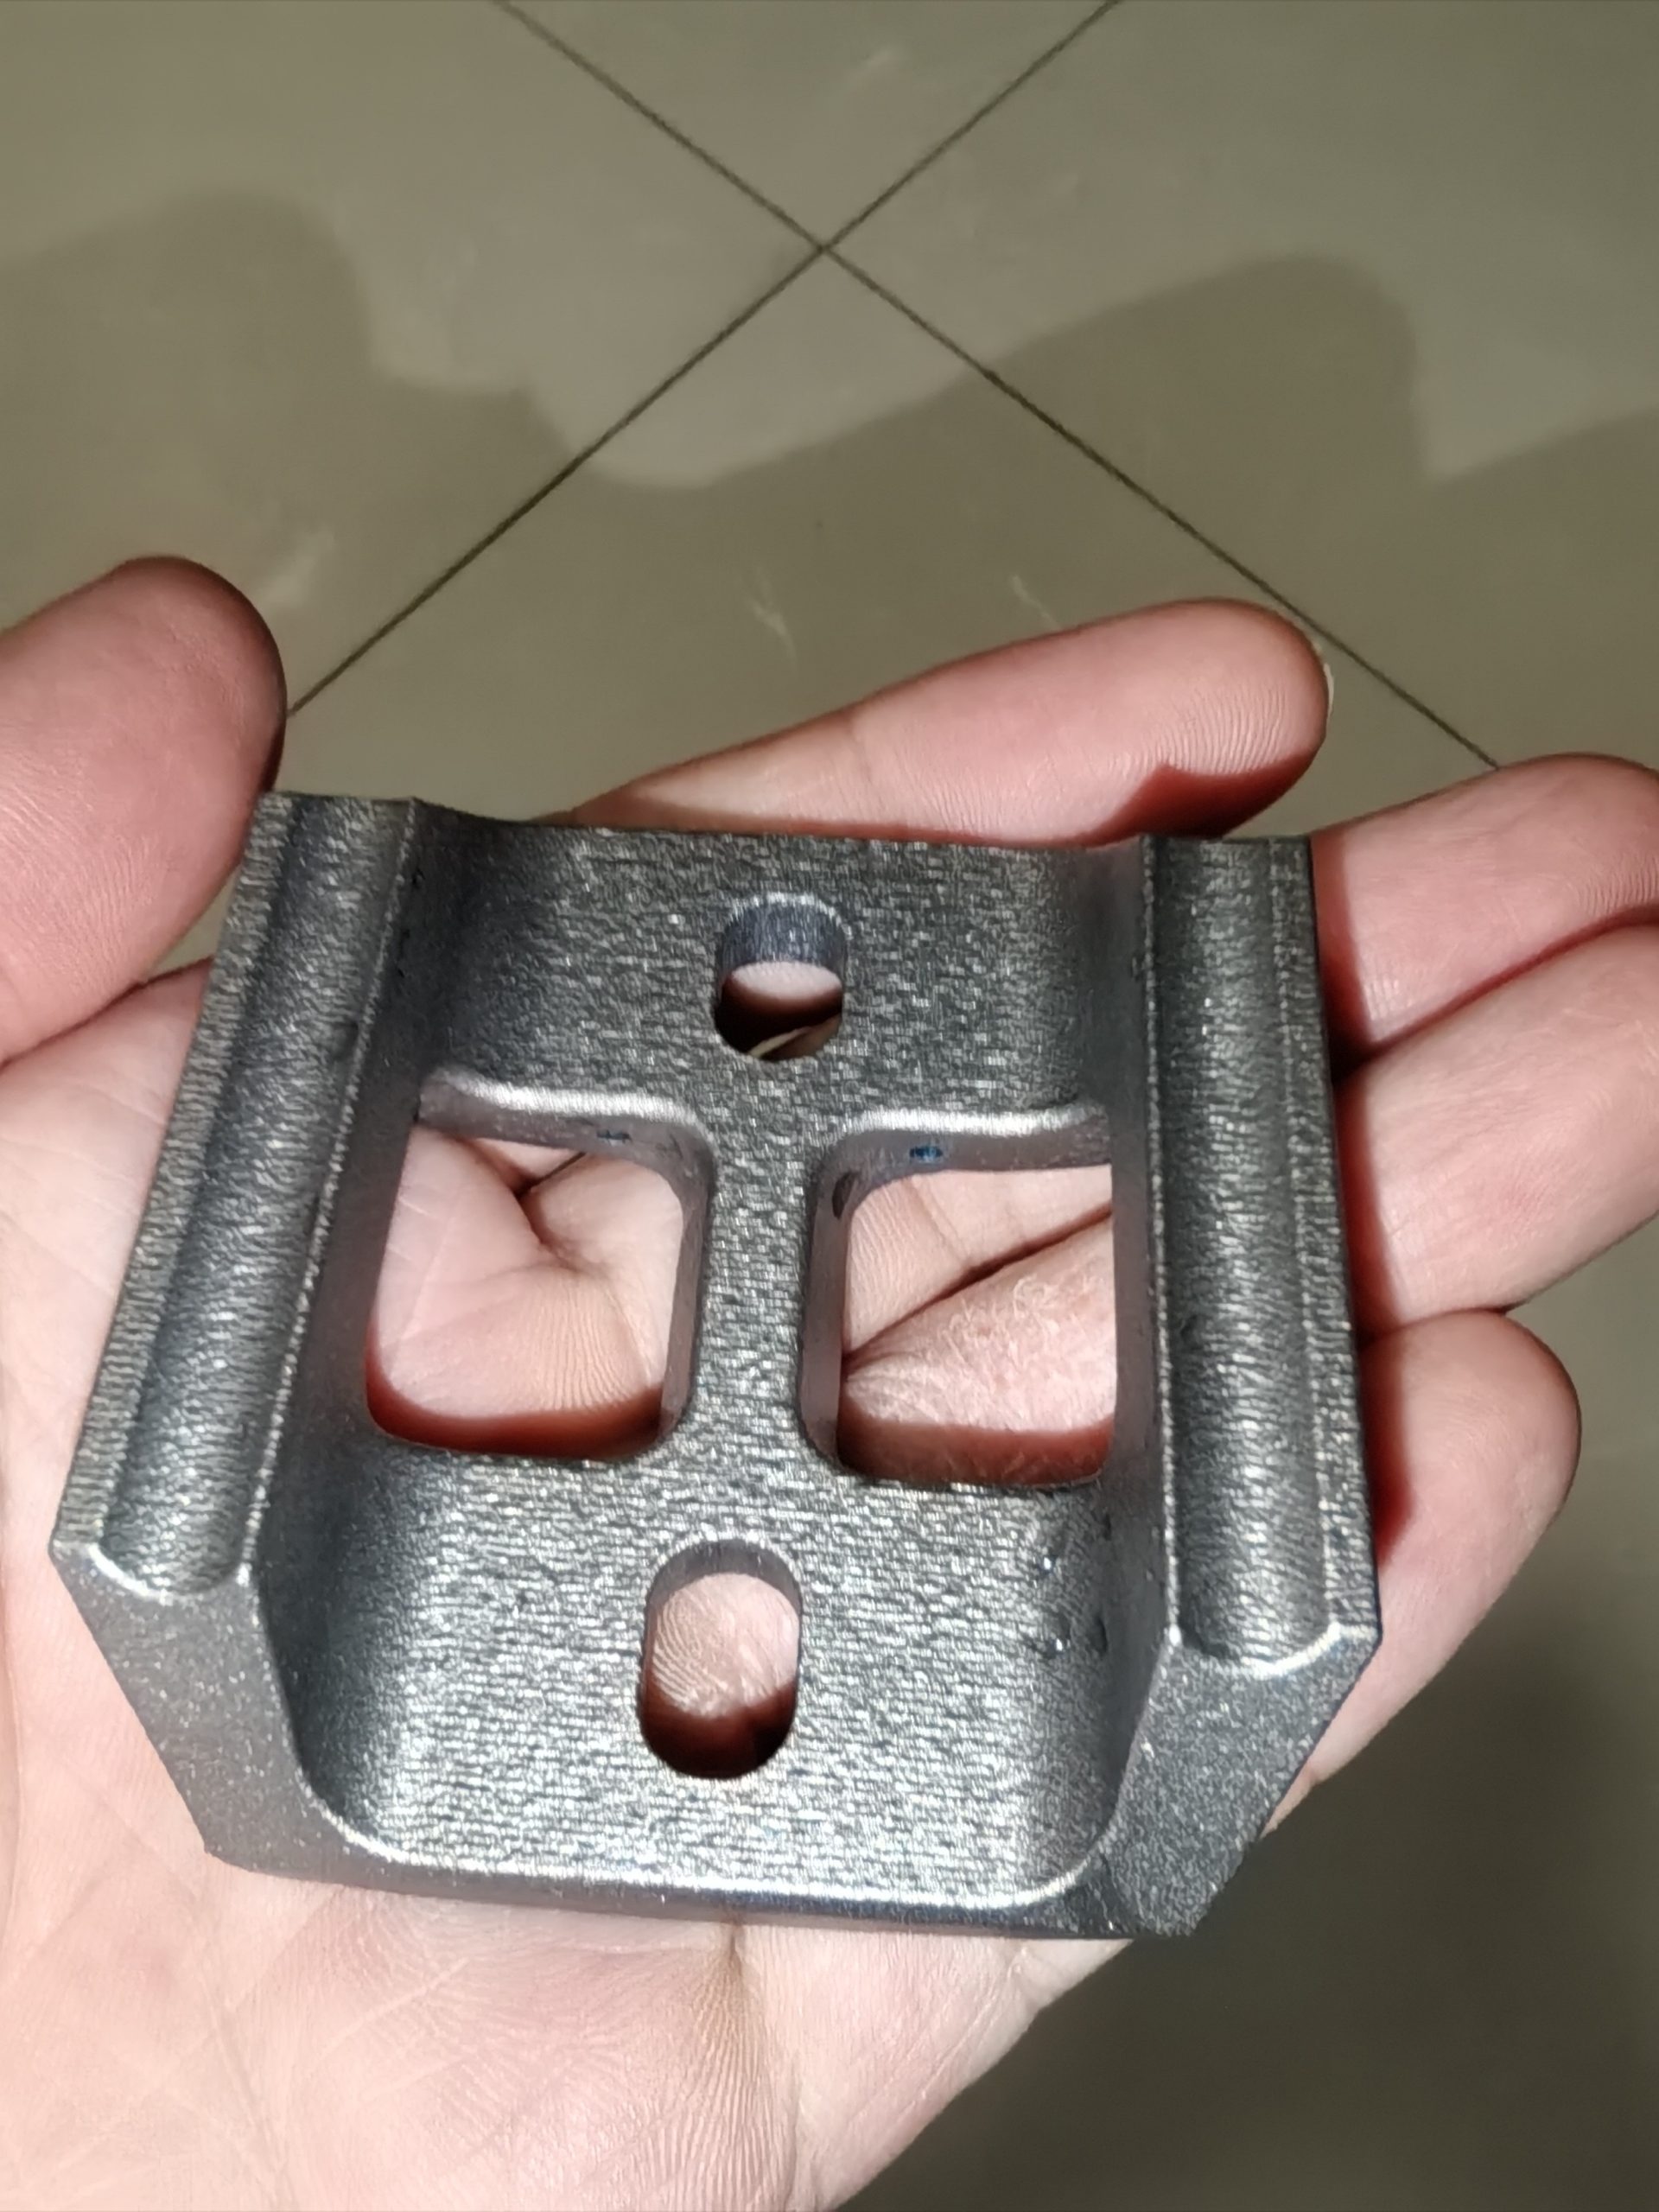
二是降得还不够、分量也偏重。第一版为求稳妥材料留得多、开窗保守,10 毫米离我想要的骑行姿态还差一点,零件也明显坠手。
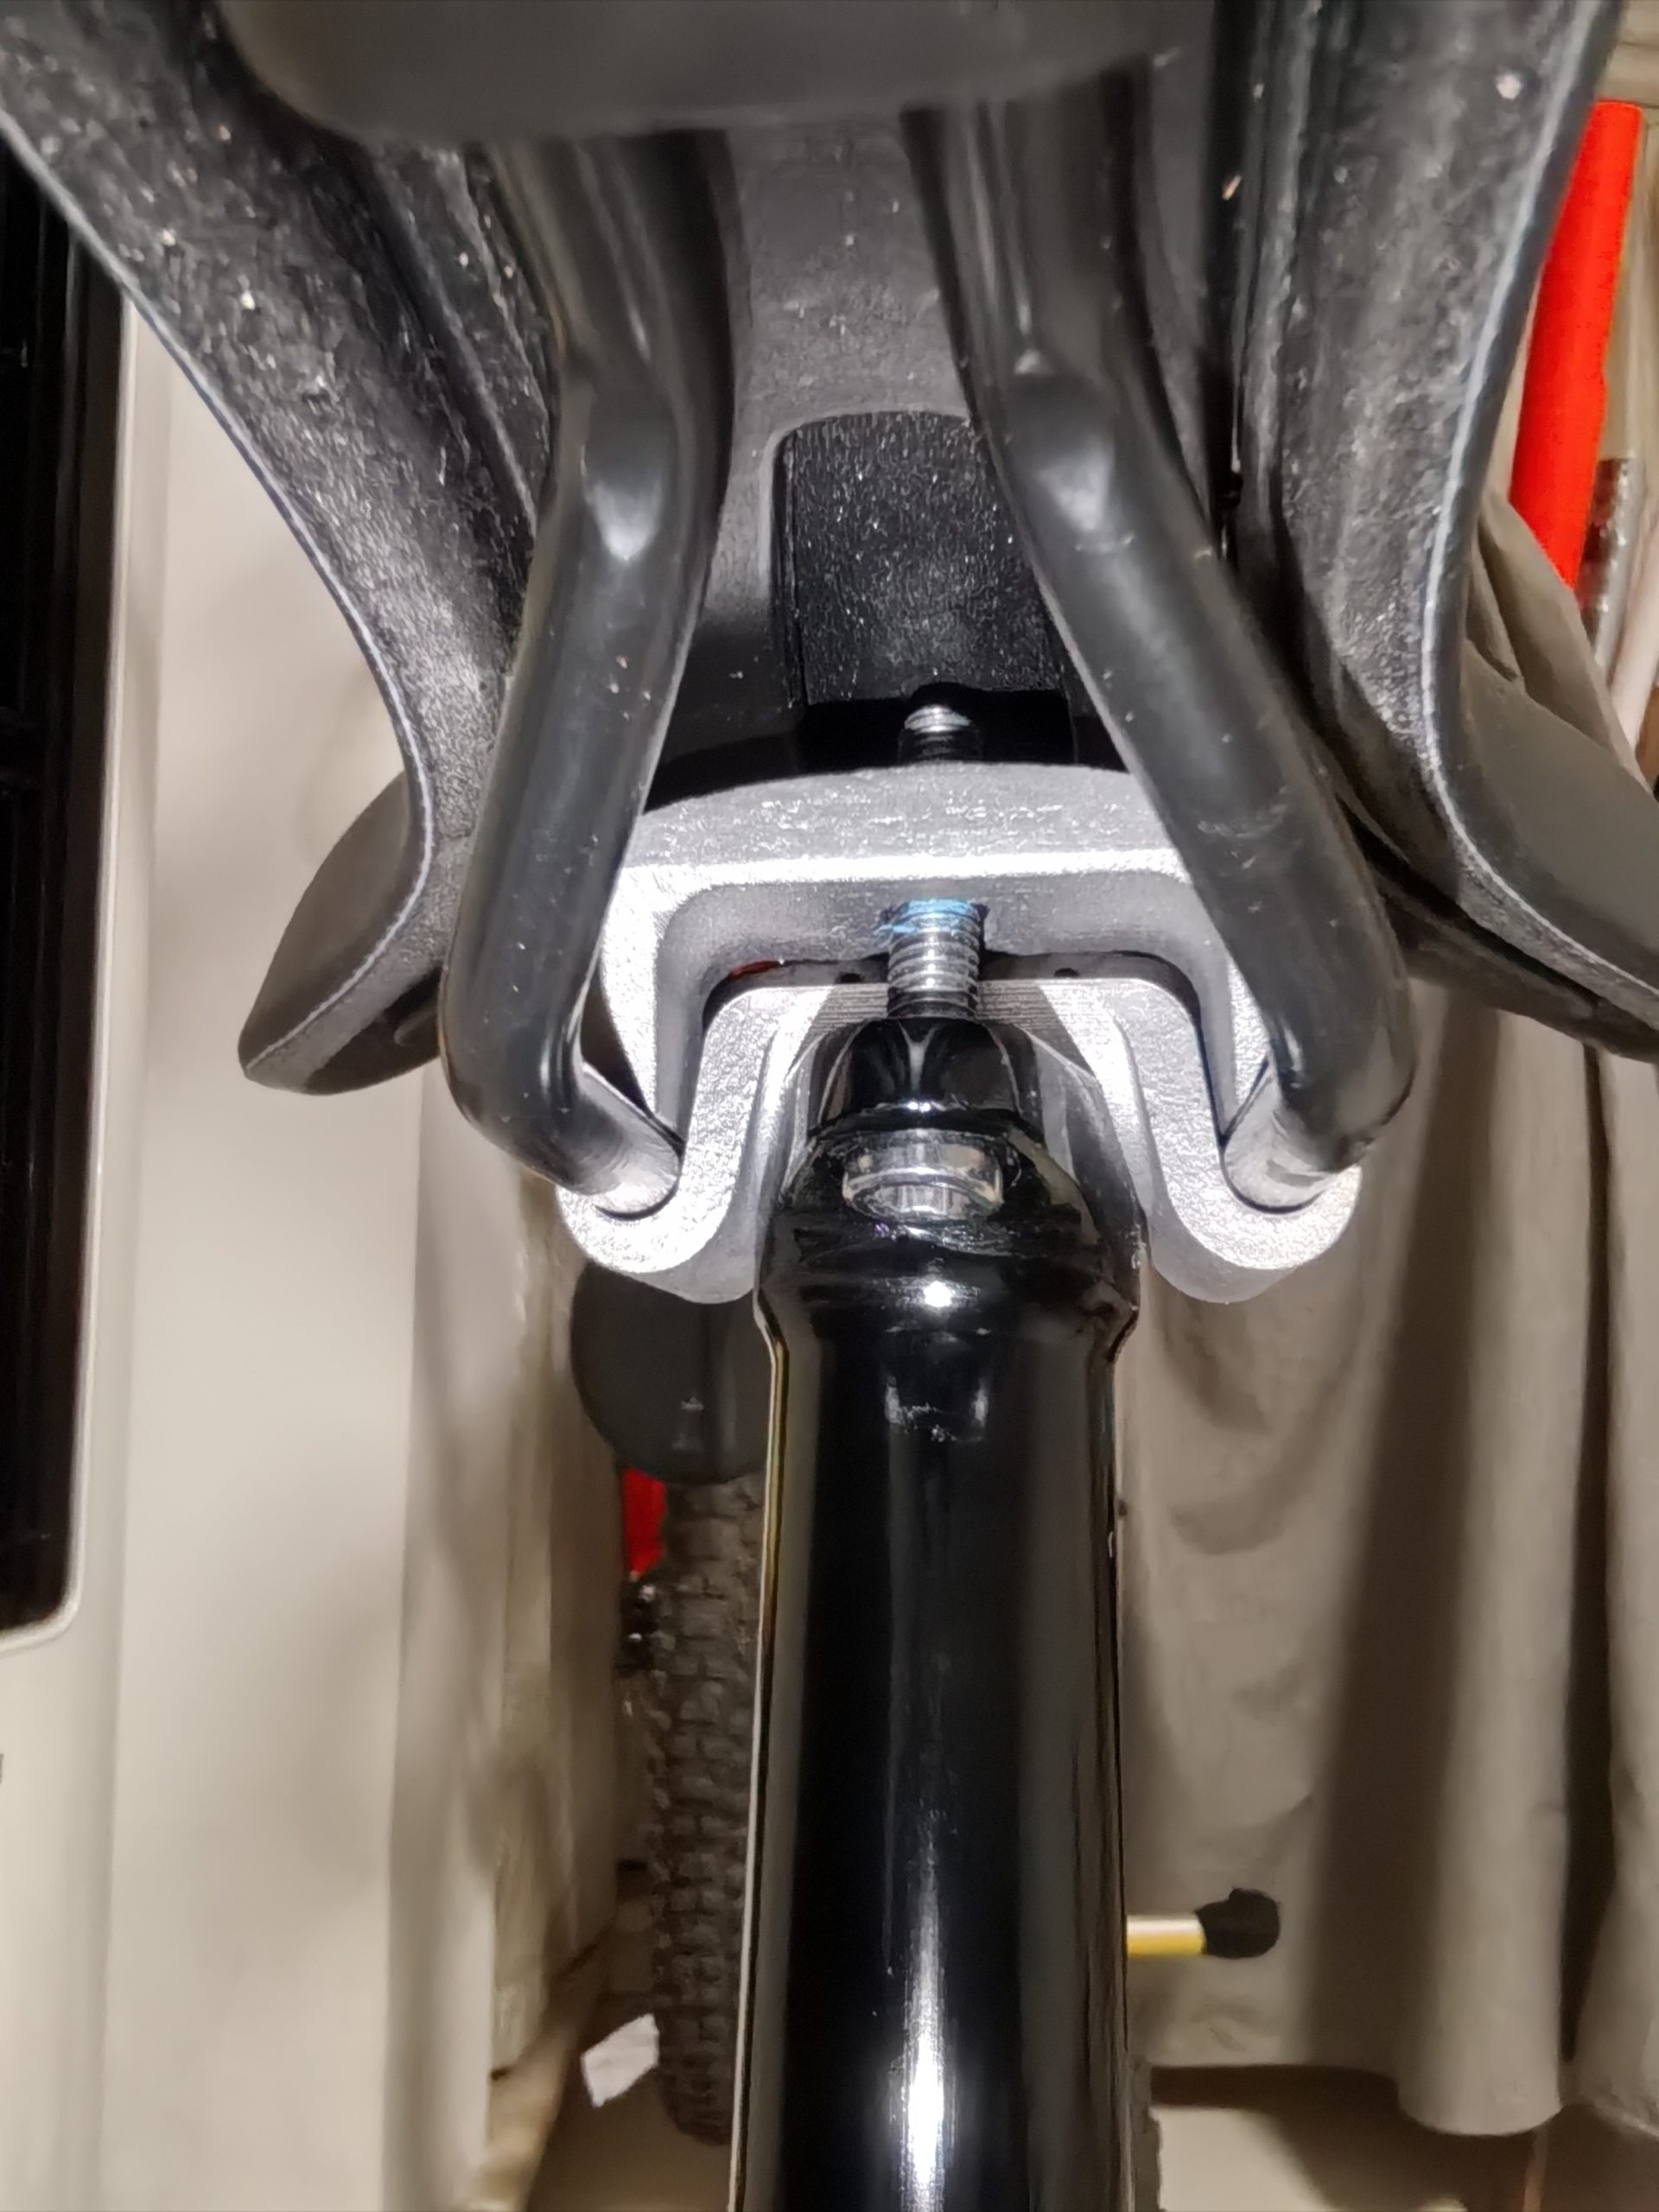
第二版:再压低 5 毫米,同时大幅镂空
第二版重新做了拓扑:抱轨点进一步下沉,目标是整体降低 15 毫米;不再大面积留实心材料,而是按受力路径开大窗、留腹板、挖凹槽,非承载区域尽量掏空,整体分量比第一版轻了不少。外表面统一做喷砂处理,把粗糙的打印层纹盖住。
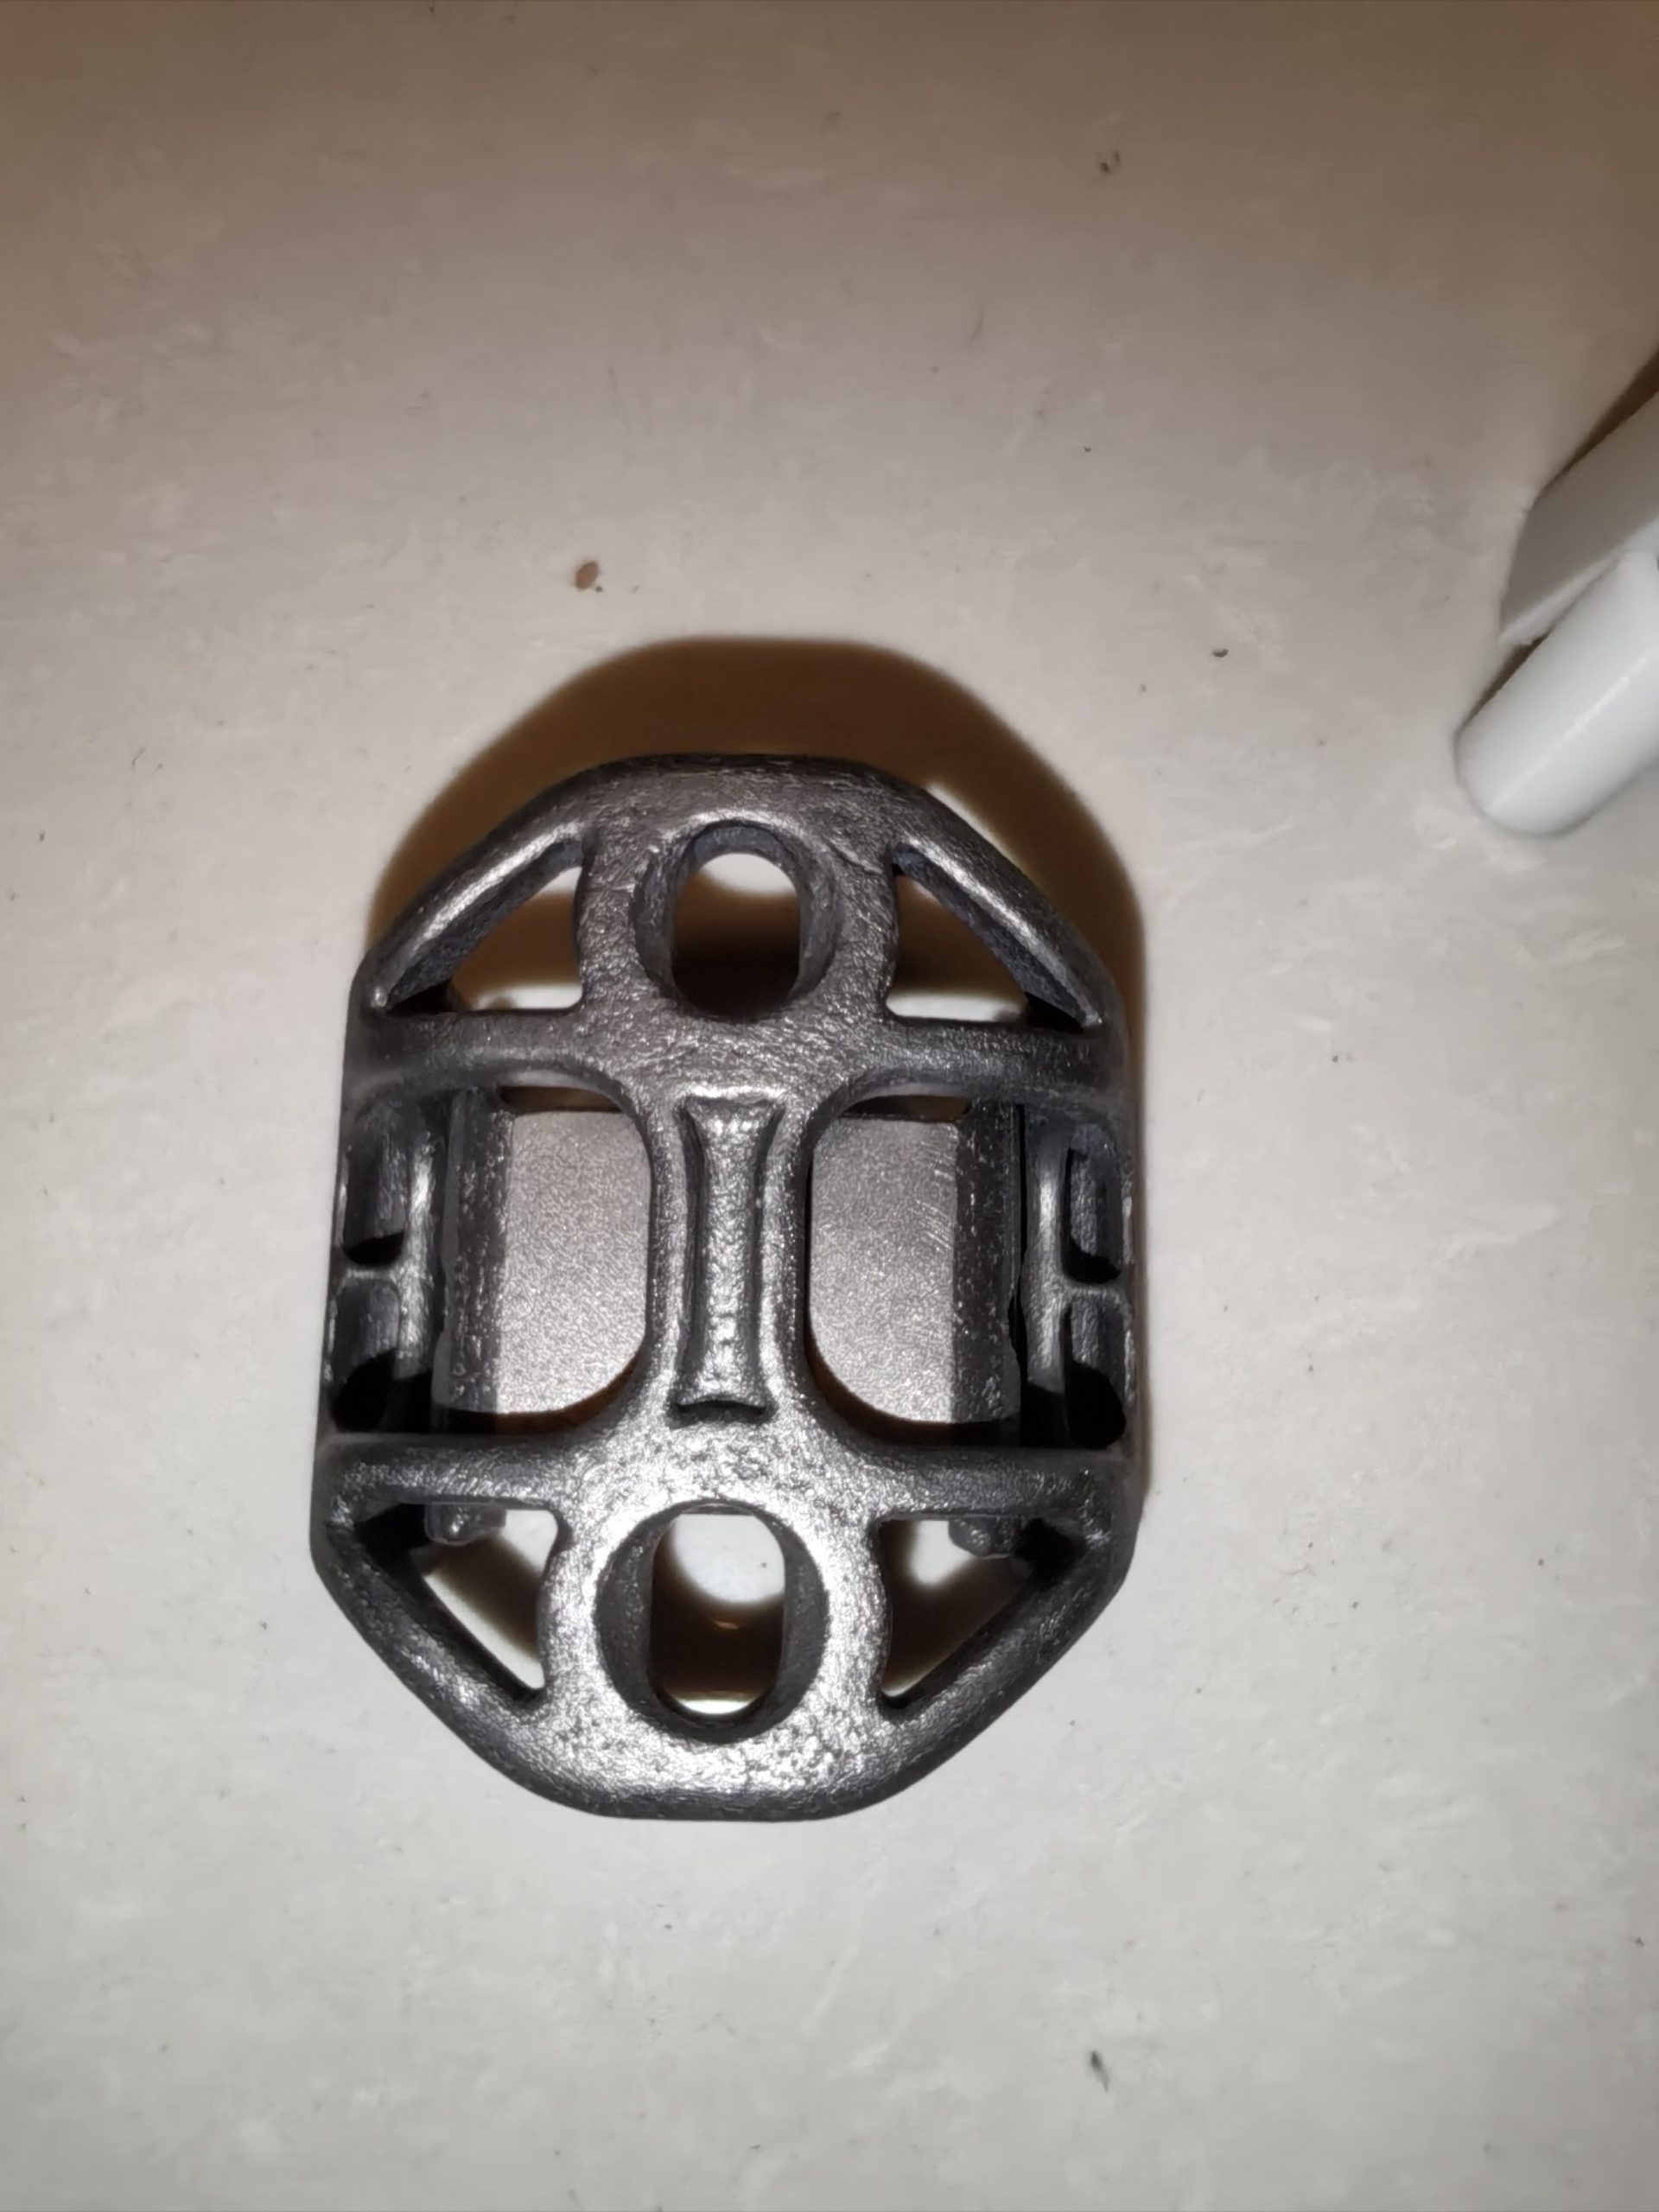
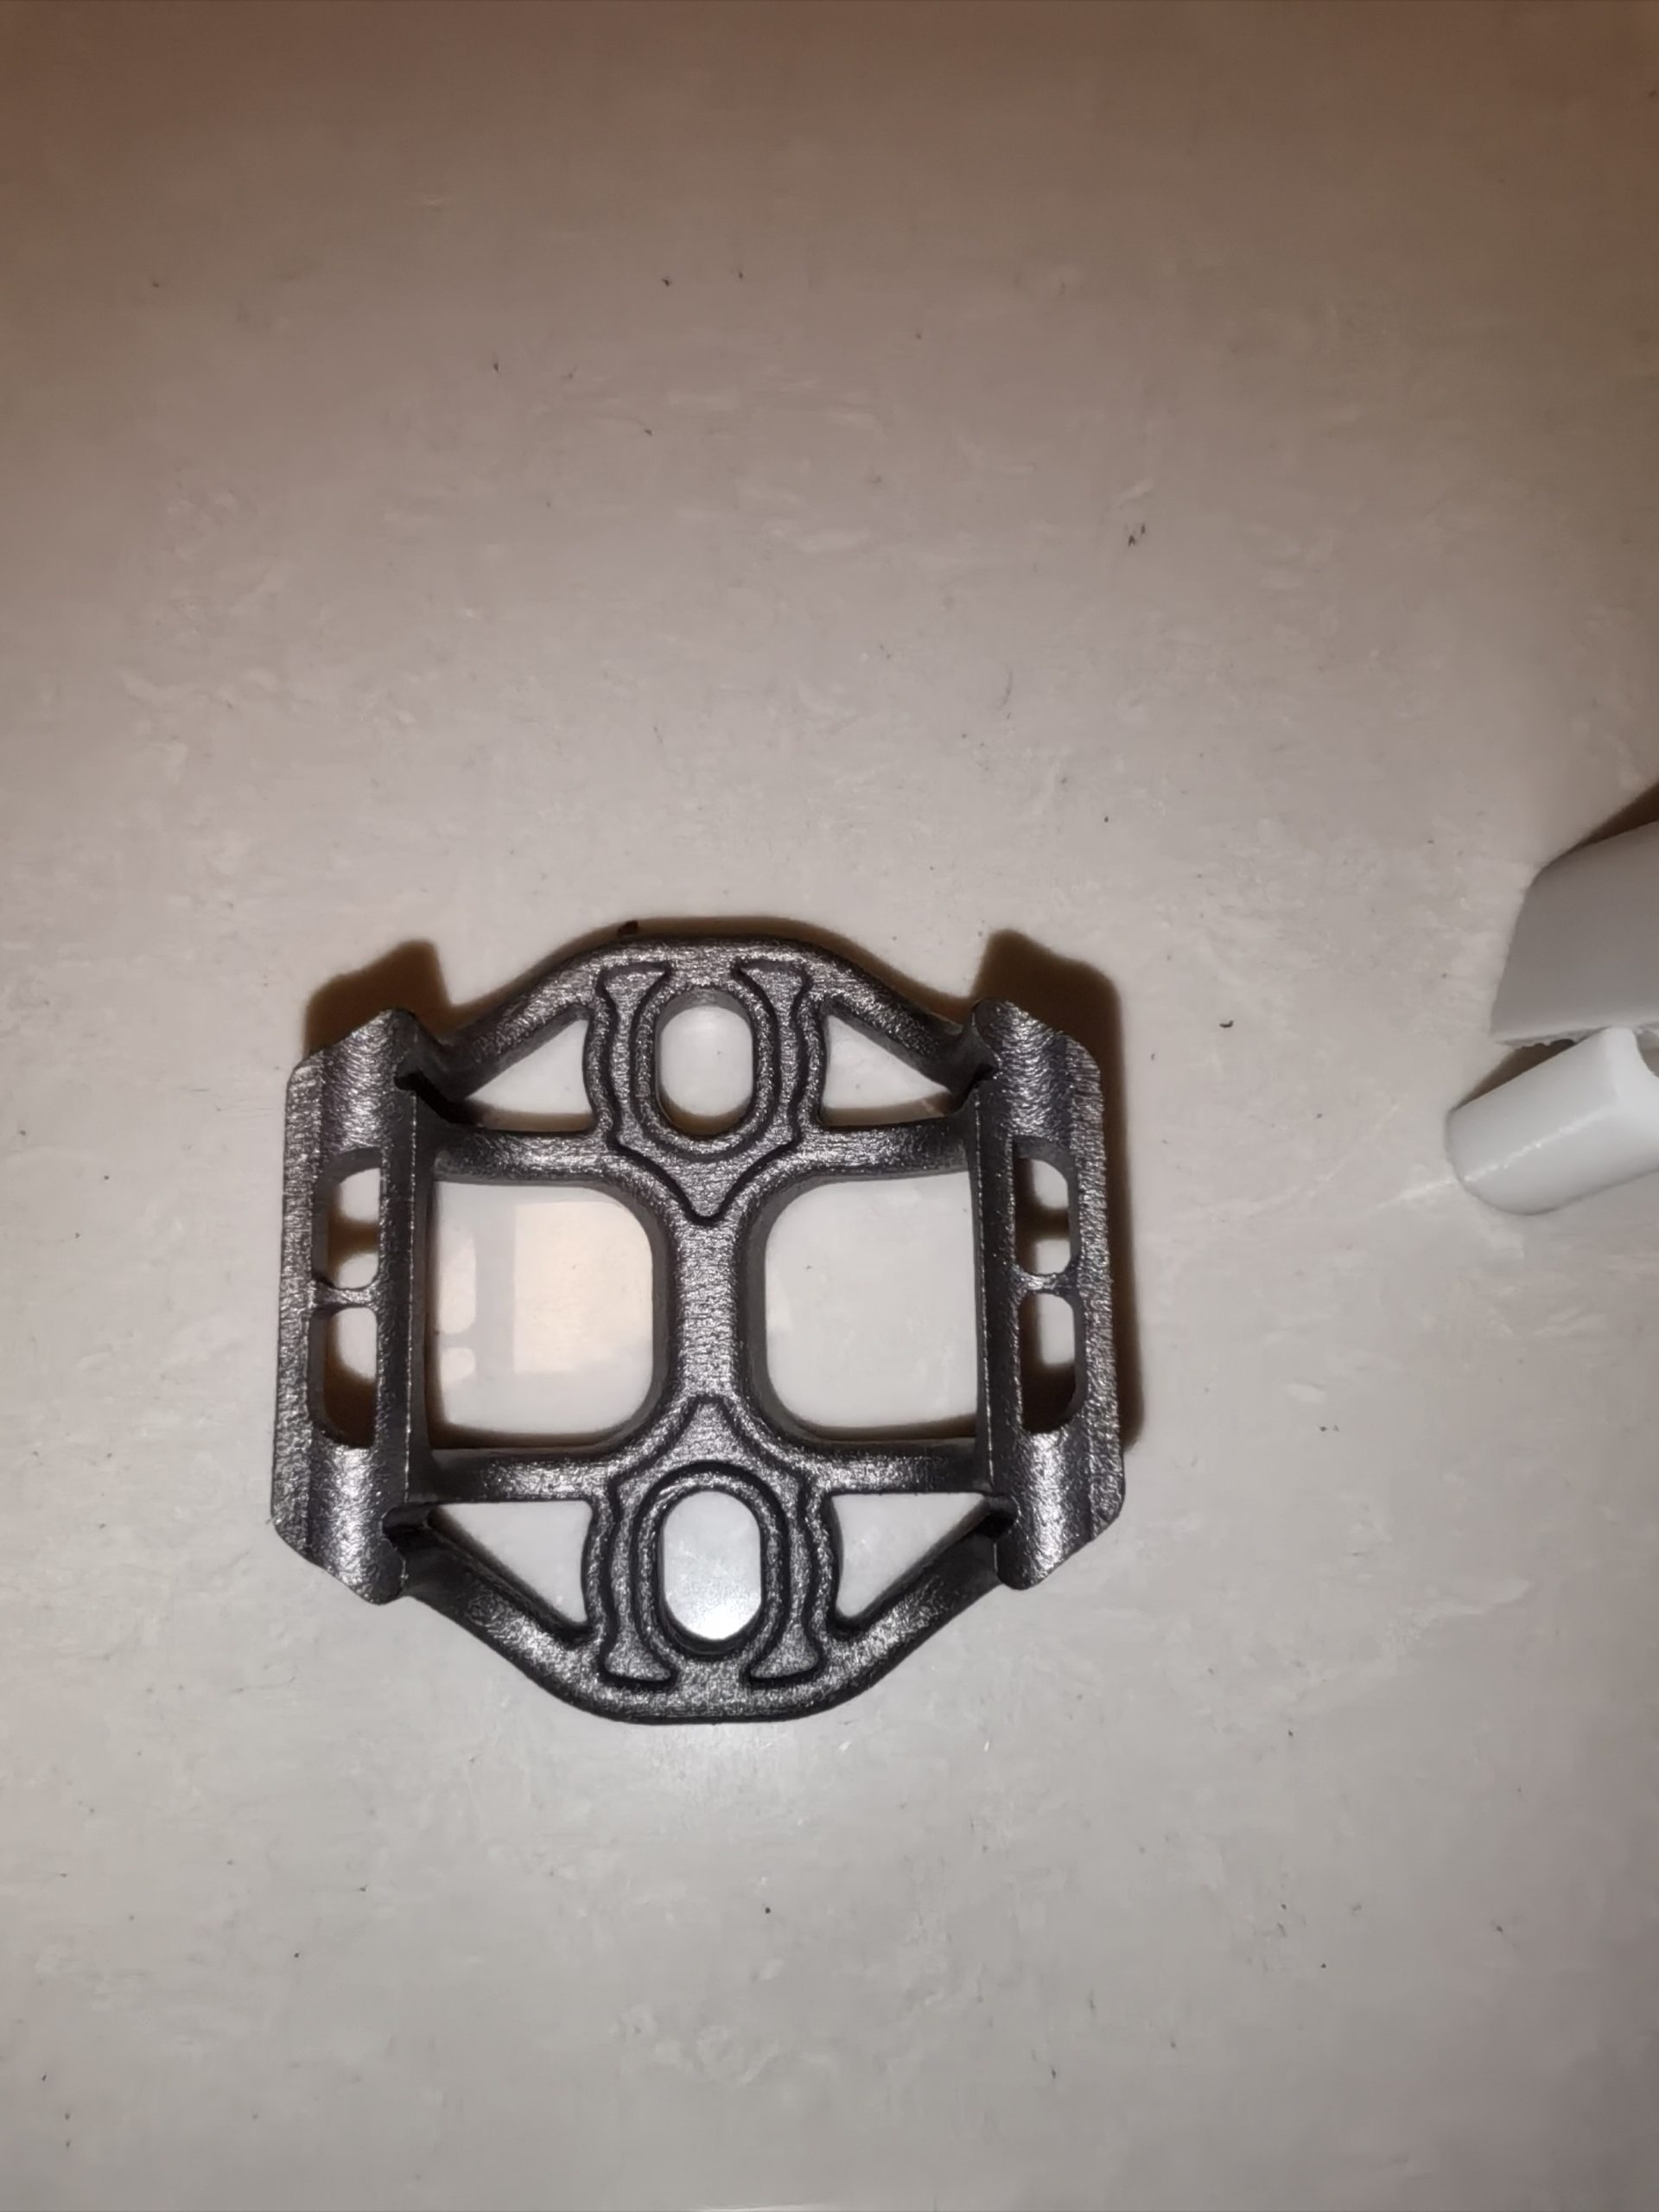
装车之后,15 毫米的降低量正好把坐垫送到合适的高度,姿态、俯仰锁紧都到位,这一版就是定稿。
几点工程上的体会
- 先用塑料验证几何,再花钱打金属。开口、贴合、轨道间距、实际降低量,这些在 FDM 件上就能验证掉绝大部分风险。
- 中空增材件,先想清粉。清粉口开在哪、粉怎么排净,是设计阶段的事,不能指望供应商收尾。
- 安全件的红线不能碰。坐垫夹头一旦失效就是直接摔车。所以螺栓全程走通孔、保留坐杆原厂的下楔结构承力,绝不在打印件本体上攻牙;钩爪根部留足圆角,打印摆放也避开层间受拉。锁紧一律按原厂 8–10 N·m。
- 减重服从受力。V2 虽然大幅镂空,但开窗形状和腹板走向是跟着载荷路径走的,不是为了好看乱挖。
这种”原厂没有替换件、但又确实差那么一点”的装配难题,在山地车和日常维护里其实很常见。逆向建模 → 塑料验证 → 金属增材,是一条很实在的解决路径。苏州本地的朋友,如果坐杆、坐垫怎么调都差一口气,欢迎来工作室一起看看。
发表回复